2026-09-29 · 技术洞察
分流阀为什么对不齐两个缸:多缸同步的四类误差,开环一个都补不掉
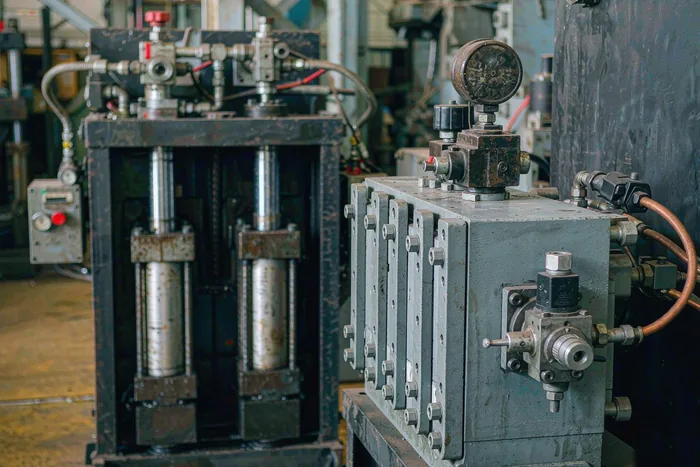
两路指令一样、阀也一样,两缸推着同一块横梁跑起来还是歪,这说明问题不在调试。分流阀这类做法靠分配流量实现同步,回路里没有位置量参与,流量分配误差、负载不对称引起的流量偏移、油液可压缩性、内泄漏与油温漂移这四类偏差,属于原理上补不掉的部分,位置差会一路累积到行程末端。位置反馈进环之后,偏差才有度量、累积才被切断、漂移才被跟踪。
磁致伸缩位移传感器行业动态与技术文章中心,持续发布Germanjet德敏哲磁致伸缩位移传感器的测量原理、选型指南、安装调试、精度标定、总线接线、故障排查与维护保养等实用技术内容,并结合注塑机、液压缸、移动液压、风电、冶金、过程工业等典型应用场景,帮助工程师快速理解磁致伸缩位移传感器选型要点与现场问题解决方法。技术文章与行业资讯持续更新,欢迎关注。
两路指令一样、阀也一样,两缸推着同一块横梁跑起来还是歪,这说明问题不在调试。分流阀这类做法靠分配流量实现同步,回路里没有位置量参与,流量分配误差、负载不对称引起的流量偏移、油液可压缩性、内泄漏与油温漂移这四类偏差,属于原理上补不掉的部分,位置差会一路累积到行程末端。位置反馈进环之后,偏差才有度量、累积才被切断、漂移才被跟踪。
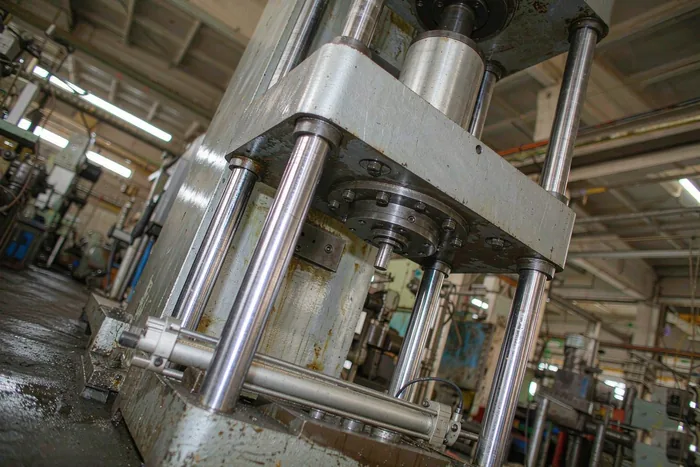
多缸同步的做法归到根上只有三种:靠结构强制、靠分流元件分配流量、靠位置反馈闭环。三种都能用,只是各自的地界不同——机械同步在跨距小、行程短时最省事,分流阀在负载对称、要求宽松时够用,伺服闭环则从负载不对称或要求千分之几精度开始就必须上。这篇按同步靠什么力强制出来这条线索,把三种做法的代价和边界讲清楚,并给出三步判断顺序。
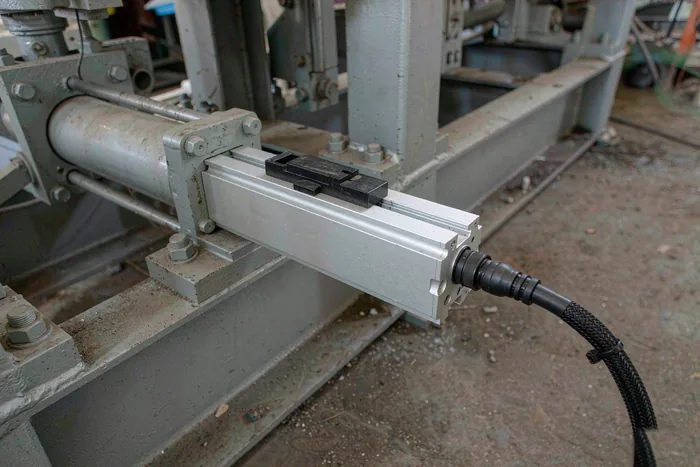
同步突然超差,现场最顺手的动作是去改控制参数或者换磁致伸缩位移传感器,这两步通常白做。正确顺序是自下而上四层:先看机械链有没有间隙和变形,再看液压侧的分配、泄漏、油温和空气,然后核位置反馈的安装与标定,最后才谈控制参数。这篇给出一个静态与动态的分离动作,以及四层各自的检查点与判据,并说明顺序颠倒以后为什么参数会越调越极端。
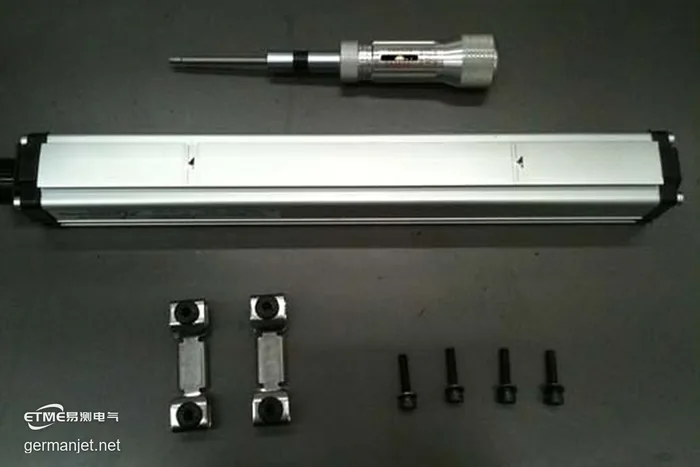
注塑机开锁模、射胶两处的电子尺,都靠一对防震固定夹片隔震。这份原厂指引里有两个不能动的数字:安装孔距 42.5mm、紧固扭力 3.5 kgf.cm——扭力必须用空转式扭力批,扭到响就停,给多了会把减震胶压死、给少了螺丝压不到位。一包夹片配四个介子,每枚 M4 螺丝一个都不能省。文末附扭到响仍固定不住的两个现场原因:孔内有丝攻残留、螺纹加工不良。
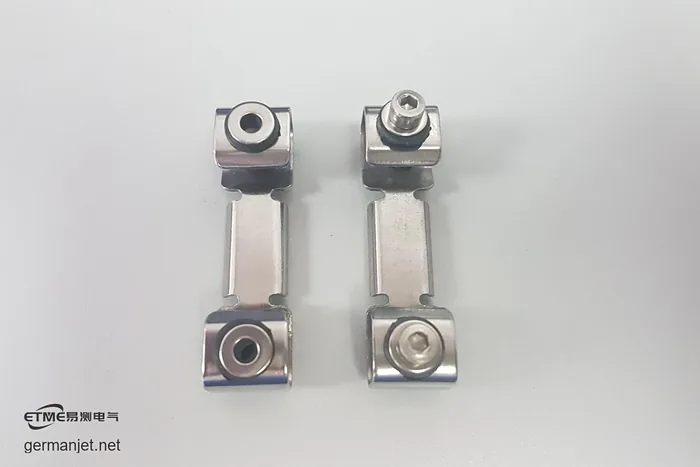
把车间里十台注塑机逐台跑到顶针最高速,只有一台读数跳,其余九台都是稳的。根因不在尺上:那台细机台的安装底片不够稳固、板太单薄,顶针高速动作时底片像音叉一样自己振,把高频震动沿悬臂送进尺芯,换尺解决不了。加装防震底座后波形立刻变干净。顺带发现的第二个问题是安装超行程——顶针到底时滑块越过了壳体上的黑色界线,同批好几台机都是这个状态。
力劲 3500 吨注塑机上,一支 3800mm 模拟量电子尺读数跳 6mm。六位半电压表加一块干电池,把「尺、线、控制器、显示屏」逐段切开:尺本身只跳 0.0005V,折合 0.19mm;6mm 来自与干扰线同捆的走线、机台地线不良、电动门开关干扰三处叠加。
磁致伸缩位移传感器典型应用:液压油缸内置(注塑机、压铸机、液压机活塞行程)、外置支架安装(轧机辊缝、折弯机滑块、闸门开度)、强振动场合(盾构推进油缸、钢铁厂升降台)。共性需求:精度高、非接触、抗油污。本文讲清各场景安装与输出,给优缺点:优点非接触无磨损、精度高;缺点价格高于电子尺、内置式要动缸体。
SSI位移传感器输出同步串行数字信号:时钟线加数据线,不含供电、不是现场总线,只能配PLC高速计数卡或专用SSI接口读取——不能像4-20mA那样随意转换。正确做法:选型时直接定输出,要模拟量选4-20mA/0-10V,要总线选CANopen、Profibus等。文末附4-20mA四线制正确接法。
五个重工行业共同点是测液压缸行程:压铸机测压射行程与合模位置,硫化机测热板开合行程,折弯机测滑块下行位置,盾构机测推进油缸行程,钢铁厂测轧机辊缝与升降台。原理都是磁致伸缩非接触测量,抗振动耐油污。选型要点:压铸钢铁选耐温密封型,盾构选IP68,折弯要重复精度高。
注塑机上的位移传感器主要装三处:合模机构测开合模行程、顶出机构测顶出行程、射胶机构测射胶行程。使用步骤:按行程选型并固定安装,磁环随运动部件走;再接线,模拟量四线制或总线按针脚接;最后上电调零点量程。注意磁环不超行程硬撞、线缆留余量、远离加热圈。多支电子尺少占CANbus节点见本站专文。
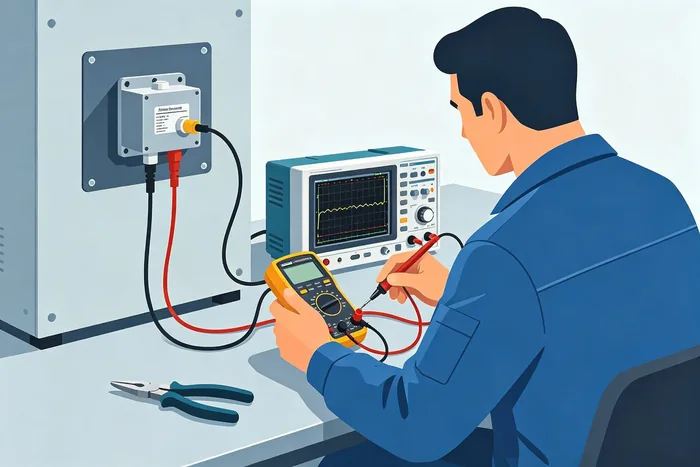
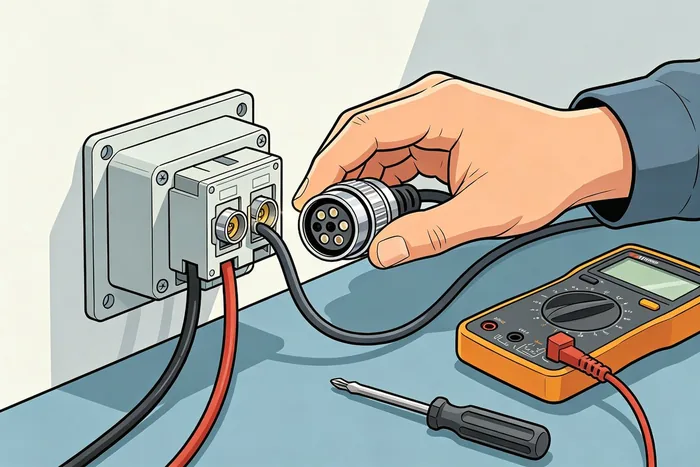
液压缸位移传感器出故障,先检测好坏再拆:①万用表量供电,24V必须稳定;②量信号,推磁环看输出变化,模拟量可用干电池隔离法定位问题环节;③量绝缘,信号线与外壳不应短路。常见故障:无输出多为供电接线问题、读数跳动多为干扰或吸铁屑、零漂多为温度或磁环移位。换传感器按断电→记录→拆旧→装新→重调五步走。
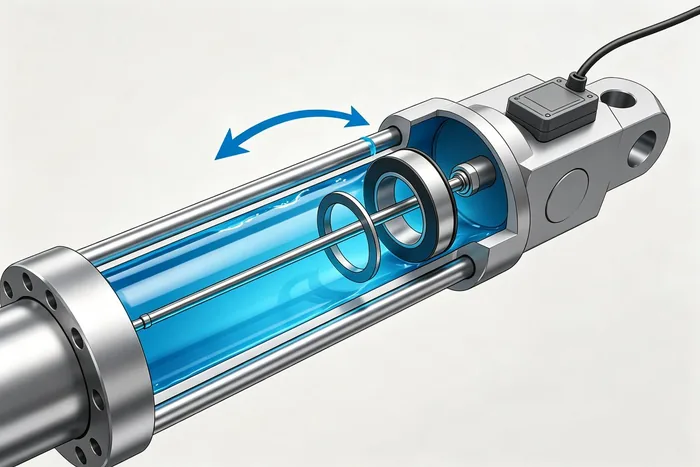
液压缸位移传感器多采用磁致伸缩内置式:传感器杆从缸头伸入缸体,磁环装在活塞上,活塞走到哪磁环跟到哪,非接触测位置、无机械磨损。本文讲内置式原理与安装方法——杆要居中、磁环固定可靠;再给接线,模拟量四线制、总线型按针脚接;最后列参数表,德敏哲16/19系列专为油缸内置设计。