2026-10-06 · 技术问答
老设备上的磁致伸缩位移传感器停产断供,替代型号怎么找
原型号停产、原厂不再供货,采购拿着铭牌一圈问下来都没货,老设备就卡在这一支上。这篇给一套能落地的顺序:先把法兰孔距、测杆直径与螺纹、实际行程、耐压等级、接线形式五项机械接口量全,再去看输出信号能不能接进柜子。哪些参数必须一致、哪些可以放宽、装完必须重新做哪几件事,一次讲清。
磁致伸缩位移传感器行业动态与技术文章中心,持续发布Germanjet德敏哲磁致伸缩位移传感器的测量原理、选型指南、安装调试、精度标定、总线接线、故障排查与维护保养等实用技术内容,并结合注塑机、液压缸、移动液压、风电、冶金、过程工业等典型应用场景,帮助工程师快速理解磁致伸缩位移传感器选型要点与现场问题解决方法。技术文章与行业资讯持续更新,欢迎关注。
原型号停产、原厂不再供货,采购拿着铭牌一圈问下来都没货,老设备就卡在这一支上。这篇给一套能落地的顺序:先把法兰孔距、测杆直径与螺纹、实际行程、耐压等级、接线形式五项机械接口量全,再去看输出信号能不能接进柜子。哪些参数必须一致、哪些可以放宽、装完必须重新做哪几件事,一次讲清。
早上开机读一个数,中午又读另一个数,下午再变一次,量程零点都查过没问题。同一个位置冷机热机读数不一样,来源通常有两个:设备结构自己在热膨胀,磁致伸缩位移传感器本身也有温度漂移。这两件事的量级差得很远,搞混了就会一直往错误的方向调。这篇给一套把两个来源分开验证的现场做法。
手动把全行程走一遍,读数在固定的一两段位置来回抖,别的地方都好,换过件也一样。这类现象多半不是件的问题,是磁环和测杆不同心。偏心不只是「信号变弱」那么简单,它会在偏心最大的那个相位把回波幅度调制出规律。这篇先把同轴度、平行度、垂直度三个词分开,再讲允许多少、怎么量、怎么调。
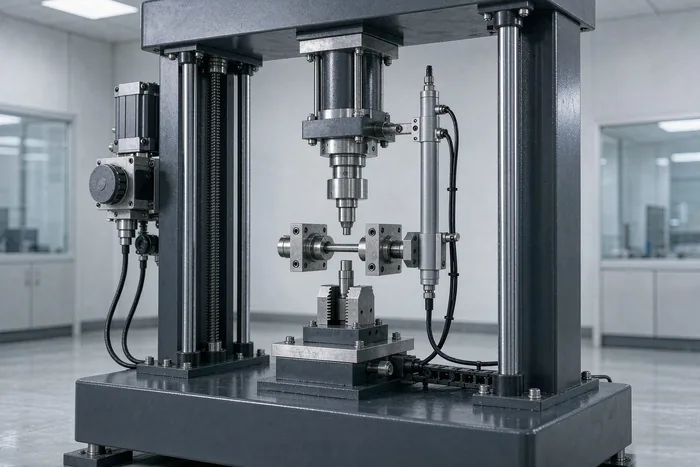
试验机上的位移测量和车间里的位移测量不是一回事。这里要的是几十万到上百万次循环之后零点还在原处、每一时刻的位移和力值能对得上号。这篇讲清三条硬要求、位移与力值同步采样为什么比精度更要紧,以及长期循环下真正会出问题的四个环节。
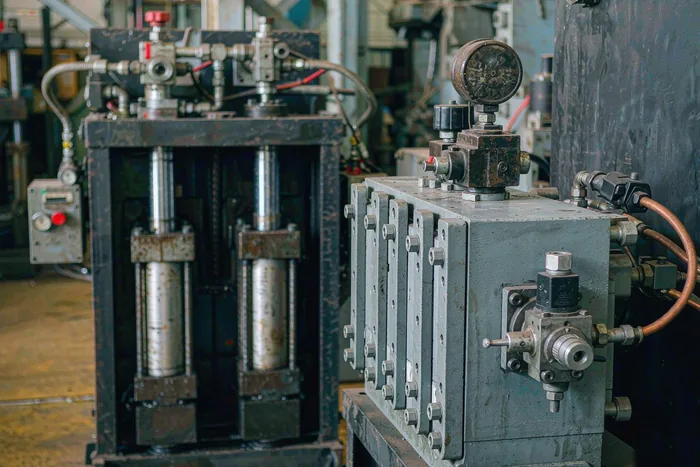
两路指令一样、阀也一样,两缸推着同一块横梁跑起来还是歪,这说明问题不在调试。分流阀这类做法靠分配流量实现同步,回路里没有位置量参与,流量分配误差、负载不对称引起的流量偏移、油液可压缩性、内泄漏与油温漂移这四类偏差,属于原理上补不掉的部分,位置差会一路累积到行程末端。位置反馈进环之后,偏差才有度量、累积才被切断、漂移才被跟踪。
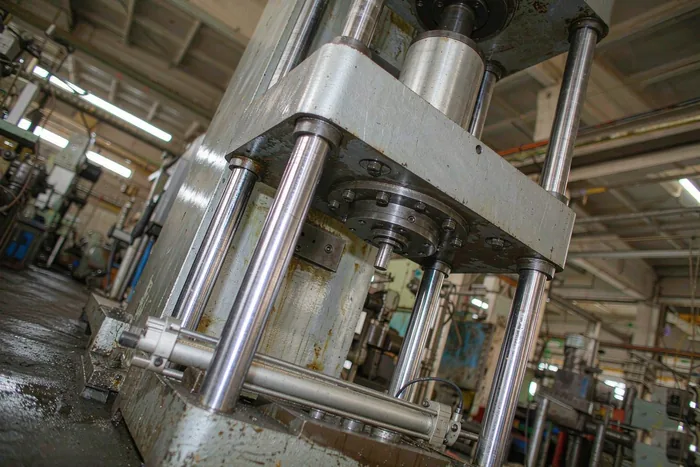
多缸同步的做法归到根上只有三种:靠结构强制、靠分流元件分配流量、靠位置反馈闭环。三种都能用,只是各自的地界不同——机械同步在跨距小、行程短时最省事,分流阀在负载对称、要求宽松时够用,伺服闭环则从负载不对称或要求千分之几精度开始就必须上。这篇按同步靠什么力强制出来这条线索,把三种做法的代价和边界讲清楚,并给出三步判断顺序。
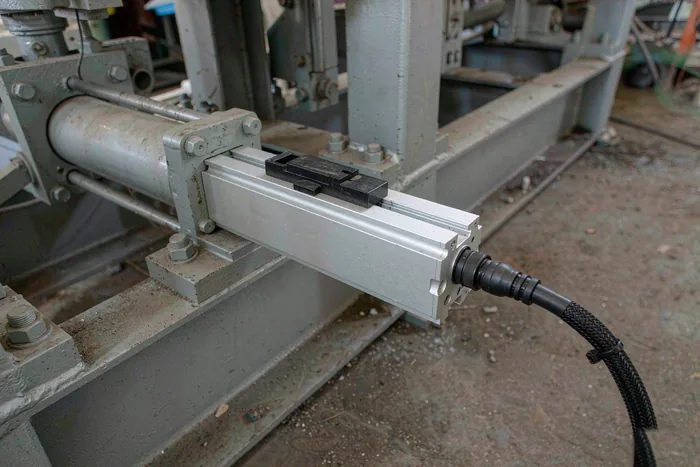
同步突然超差,现场最顺手的动作是去改控制参数或者换磁致伸缩位移传感器,这两步通常白做。正确顺序是自下而上四层:先看机械链有没有间隙和变形,再看液压侧的分配、泄漏、油温和空气,然后核位置反馈的安装与标定,最后才谈控制参数。这篇给出一个静态与动态的分离动作,以及四层各自的检查点与判据,并说明顺序颠倒以后为什么参数会越调越极端。
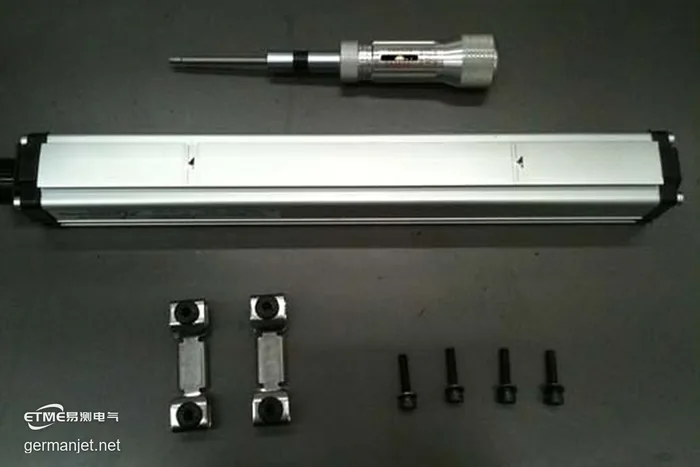
注塑机开锁模、射胶两处的电子尺,都靠一对防震固定夹片隔震。这份原厂指引里有两个不能动的数字:安装孔距 42.5mm、紧固扭力 3.5 kgf.cm——扭力必须用空转式扭力批,扭到响就停,给多了会把减震胶压死、给少了螺丝压不到位。一包夹片配四个介子,每枚 M4 螺丝一个都不能省。文末附扭到响仍固定不住的两个现场原因:孔内有丝攻残留、螺纹加工不良。
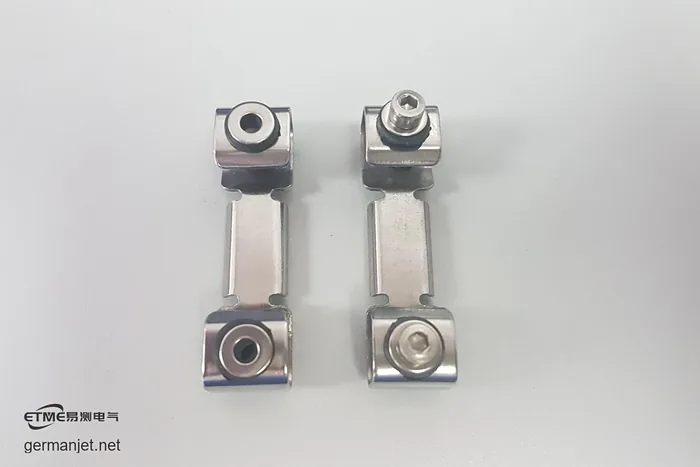
把车间里十台注塑机逐台跑到顶针最高速,只有一台读数跳,其余九台都是稳的。根因不在尺上:那台细机台的安装底片不够稳固、板太单薄,顶针高速动作时底片像音叉一样自己振,把高频震动沿悬臂送进尺芯,换尺解决不了。加装防震底座后波形立刻变干净。顺带发现的第二个问题是安装超行程——顶针到底时滑块越过了壳体上的黑色界线,同批好几台机都是这个状态。
力劲 3500 吨注塑机上,一支 3800mm 模拟量电子尺读数跳 6mm。六位半电压表加一块干电池,把「尺、线、控制器、显示屏」逐段切开:尺本身只跳 0.0005V,折合 0.19mm;6mm 来自与干扰线同捆的走线、机台地线不良、电动门开关干扰三处叠加。
磁致伸缩位移传感器典型应用:液压油缸内置(注塑机、压铸机、液压机活塞行程)、外置支架安装(轧机辊缝、折弯机滑块、闸门开度)、强振动场合(盾构推进油缸、钢铁厂升降台)。共性需求:精度高、非接触、抗油污。本文讲清各场景安装与输出,给优缺点:优点非接触无磨损、精度高;缺点价格高于电子尺、内置式要动缸体。
SSI位移传感器输出同步串行数字信号:时钟线加数据线,不含供电、不是现场总线,只能配PLC高速计数卡或专用SSI接口读取——不能像4-20mA那样随意转换。正确做法:选型时直接定输出,要模拟量选4-20mA/0-10V,要总线选CANopen、Profibus等。文末附4-20mA四线制正确接法。