产品中心
覆盖液压缸集成、移动液压到过程应用,提供从模拟量到工业总线的完整位移测量方案,满足各类严苛工况。
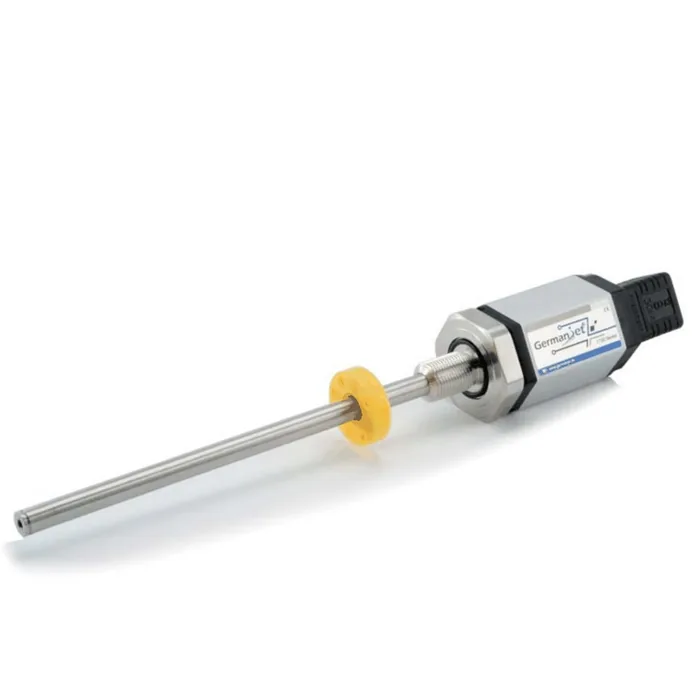
17 系列 液压缸集成式磁致伸缩位移传感器
17系列是Germanjet旗舰产品线——专为液压缸集成设计。耐压外管与六角法兰采用100%不锈钢材…
查看产品详情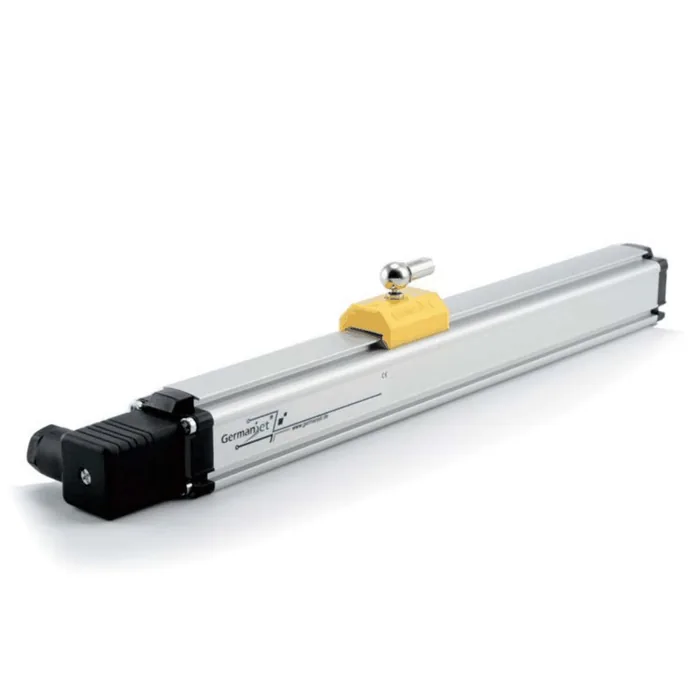
18 系列 外置式磁致伸缩位移传感器
18系列外置式磁致伸缩位移传感器采用非接触式磁致伸缩测量技术,具有高可靠性、高稳定性、高精度、高响应…
查看产品详情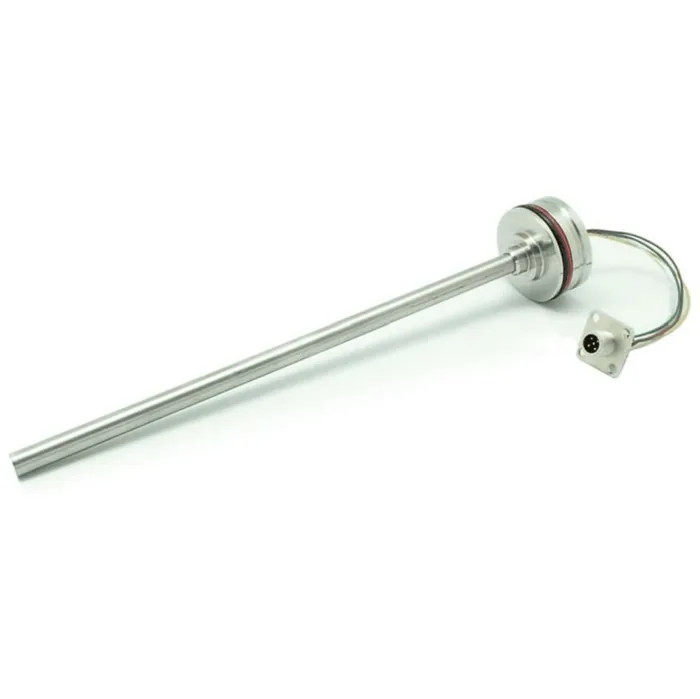
13 系列 移动液压磁致伸缩位移传感器
13系列专为行走机械和移动液压设备优化设计,紧凑外形完全集成于头部空间受限的液压缸内部。IP68超高…
查看产品详情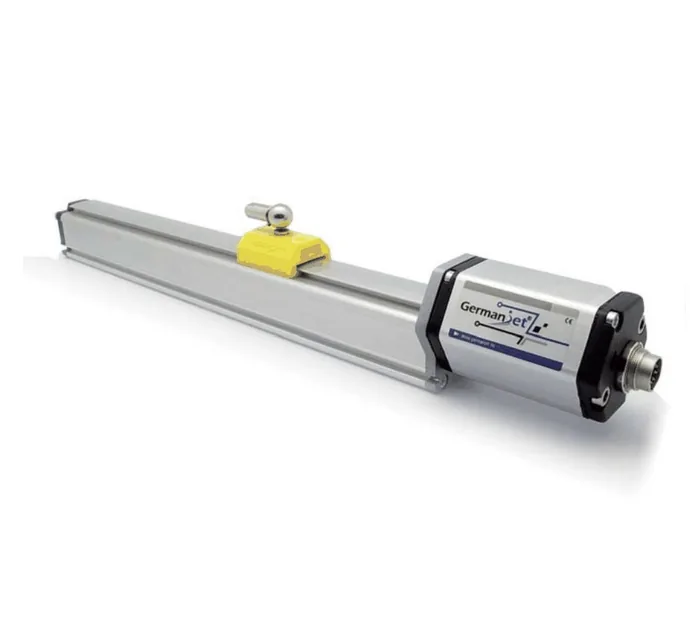
19 系列 P型外置式磁致伸缩位移传感器
P型外置式是19系列中最通用的产品形态,采用铝型材外壳,结构轻便坚固。支持超长行程测量(最长可达40…
查看产品详情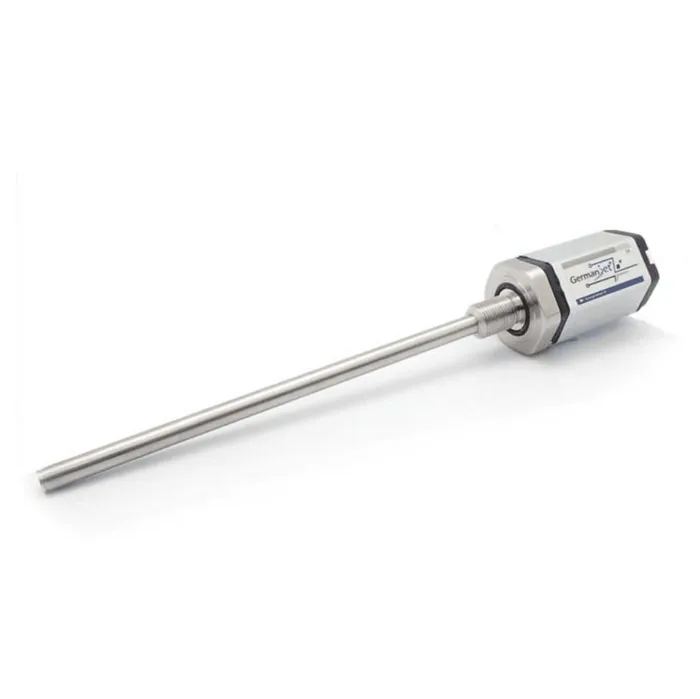
19 系列 H型内置油缸磁致伸缩位移传感器
H型专为液压缸全内置安装设计。耐压外管与六角法兰采用100%不锈钢材质,传感器整体嵌入缸体结构中,电…
查看产品详情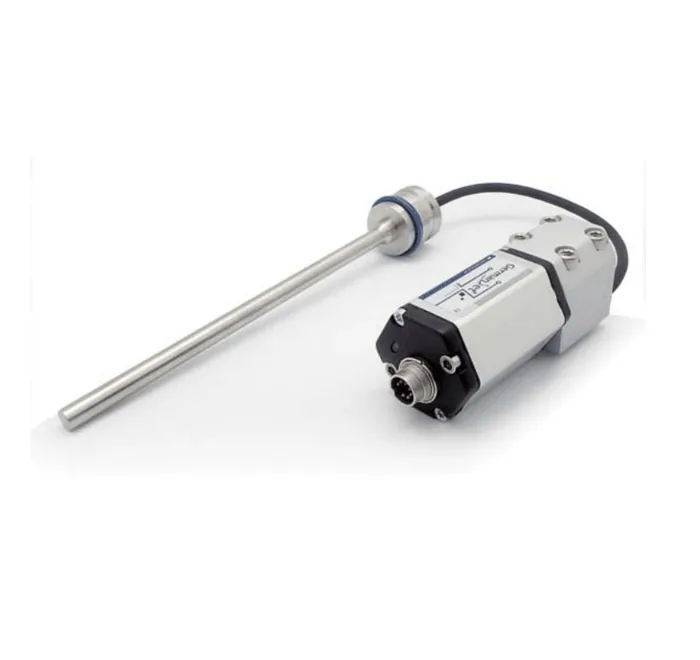
19 系列 D型分体式磁致伸缩位移传感器
D型分体式设计将传感头(电子仓)与波导管(测量单元)彻底分离,中间通过柔性或刚性延长管连接。特别适用…
查看产品详情磁致伸缩工作原理
非接触式测量,原理决定了非接触、长寿命与极高的稳定性。两个磁场相互作用激发声波,微处理器据此解算出绝对位置。
双磁场建立
活动磁浮子产生第一磁场,脉冲激励器产生第二磁场,二者沿波导丝共存。
激发声波
两磁场在交汇点相互作用,激发出扭转应变声波,沿波导丝传播。
声波检测
声波分析器捕获回波,其传播时延与磁铁位置严格成正比。
精确解算
嵌入式微处理器分析波形,换算为绝对位置并输出标准工业信号。
核心优势
非接触测量原理带来极低的磨损、长期稳定与极低维护成本。
非接触式测量
磁致伸缩波导原理,磁环与传感器本体无机械接触,从根本上消除摩擦磨损。传感器内部无可动部件,在正常工况下具有极长的使用寿命,显著减少机械漂移与定期更换带来的维护负担。
非接触 · 长寿命μm 级精度
重复分辨率达 1 μm,非线性度 ±0.02% F.S.,在液压缸行程全范围内保持稳定输出。温度漂移控制在 ±15 ppm/°C 以内,无论是注塑机注射缸的精密闭环还是轧机辊缝定位,都能满足 μm 级控制要求。
±0.02% F.S. · 1μm 分辨率高防护等级
全密封不锈钢外壳设计,标准型号 IP67 防尘防水;移动液压专用系列(13 系列)达 IP68,可长期浸没工作;高压冲洗工况可选 IP69K 接头。油污、粉尘、冷却液、高压水枪——现场环境再恶劣也不怕。
IP68 / IP69K · 不锈钢外壳多信号输出
模拟量(4–20mA / 0–10V / Start-Stop)即插即用兼容绝大多数 PLC 和控制器;数字接口覆盖 SSI、PWM、CANopen、Profibus DP、Profinet、EtherCAT 等主流工业总线。一根传感器适配西门子、三菱、欧姆龙、倍福等全系控制系统。
CANopen · EtherCAT · Profibus总拥有成本低
非接触原理意味着无定期校准需求——安装后一次标定即可长期运行。相比接触式测量方案,非接触磁致伸缩原理可显著降低长期维护频次与综合运维成本。
免维护 · 低综合运维成本德国技术 本土服务
源自德国三十余年磁致伸缩测量技术积累,产品通过 CE 认证并符合 RoHS 指令。作为 Germanjet德敏哲中国区授权代理商,易测电气提供本地化选型咨询、技术支持、备件交付与售后响应,从方案阶段到现场调试全程跟进。
CE认证 · 本地化支持案例展示
覆盖 Germanjet德敏哲各系列在注塑、冶金、风电、移动液压等行业的典型应用场景与安装方式、输出信号选型参考。
 01
磁致伸缩位移传感器多行业综合应用案例
Germanjet德敏哲磁致伸缩位移传感器凭借非接触测量、μm 级重复精度与免维护特性,已在注塑、工程机械、冶金、风电、自动化产线等多行业落地。本文汇总各系列典…
查看详情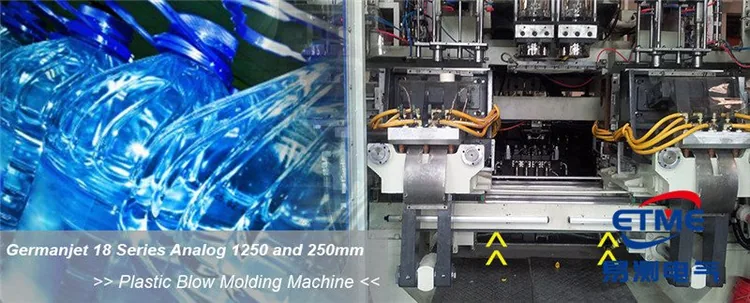 02
12 系列通用型磁致伸缩位移传感器应用案例
12 系列结构紧凑、性价比高,提供模拟电压与 Start-Stop 输出,适用于通用机械、自动化设备与测量机构的直线位移检测,是入门级精密位移测量的理想选择。
查看详情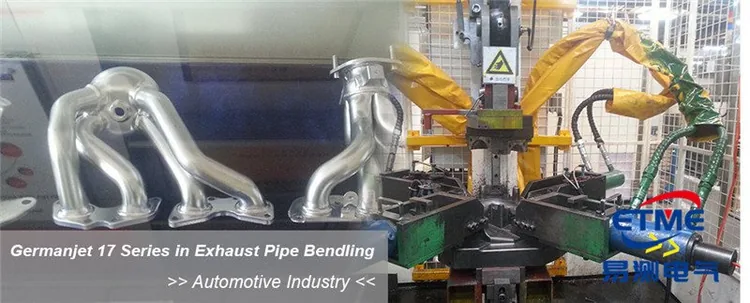 03
16 系列液压杆式磁致伸缩位移传感器应用案例
16 系列提供薄型、紧凑与冗余等多种结构,覆盖船舶推进、发电厂阀门、列车倾摆、冶金液压等严苛工况,支持 300~600bar 抗压与多重冗余设计,保障关键系统的…
查看详情传感器在机器上到底怎么装?
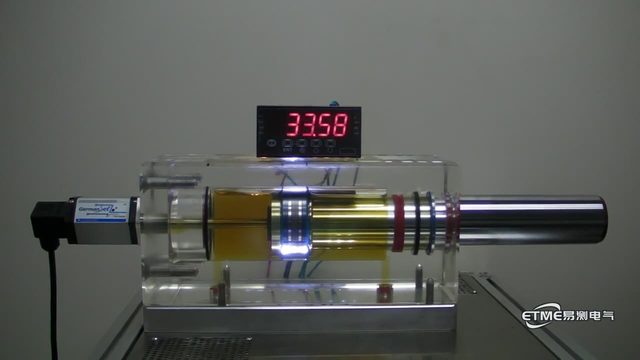
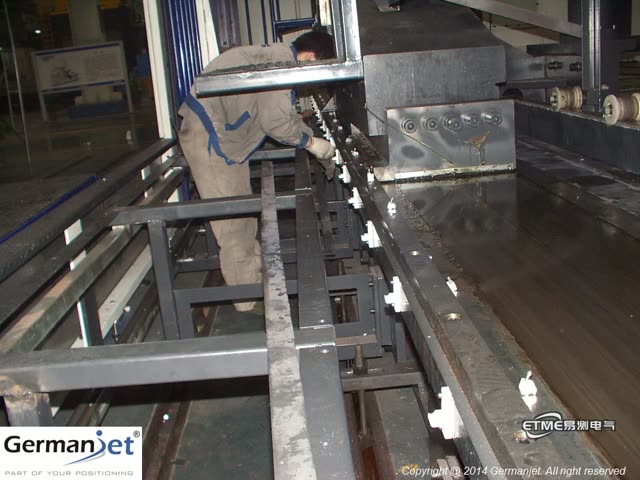
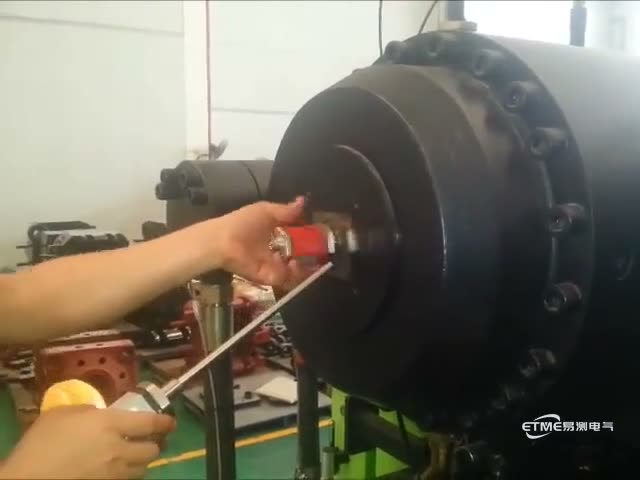
21 段现场实录,没有动画替代——注塑机两板机、压机、储罐液位与测试台架上的真实安装过程,能看到尺装在哪、线怎么走、读数怎么出来。
行业动态
液压缸行程末端的缓冲区:怎么改变位移读数,又怎么用它判断缓冲好坏
液压缸行程最后那几十毫米不是匀速走完的,缓冲柱塞进入缓冲腔以后开始节流,活塞速度骤降。这段变化会直接写进位移读数:末端斜率变缓、到位时刻后移。懂这一段的人,既能把到位判据定准,也能从曲线末端反推缓冲是否失效——平滑减速是正常的,出现台阶或持续振荡就该去查了。缓冲调节螺钉调过头,末端还会爬行。这一段曲线值得在设备正常时就存一份,以后对比着看。
注塑机射胶转保压的切换点怎么定:时间、压力、位置三种触发方式差在哪
射胶转保压的那一下,决定了模腔里到底打进去多少料。切换靠时间、靠压力还是靠位置触发,直接决定制品重量的分散度:时间触发受油温与黏度影响,压力触发受压力波动与检测滞后影响,位置触发只认螺杆走到的那个点。这篇讲清三种方式的实际差别、切换点该由什么定、切早切晚各出什么缺陷,以及验证切换点最省事的办法。现场最容易被忽略的一点,是换过反馈装置以后切换点必须重新确认。
注塑机调模和座台要不要装磁致伸缩位移传感器:这两处和射胶、合模不是一回事
配注塑机电子尺时,射胶、合模、顶出一路配完就收工,调模和座台这两处要不要上,多数人是照抄别的机型。调模量的是模厚不是行程,座台量的是注射座进退,两处的精度要求比射胶低一个量级,传统上用限位开关加计数就够。这篇先分清注塑机上五个位置测点,再说清出现哪三种情况才值得加磁致伸缩位移传感器,以及这两处装的时候最容易做错的地方。
常见问题
关于磁致伸缩位移传感器的原理、选型、精度、接口与安装的高频疑问。