
磁致伸缩位移传感器校准周期:现场自校、送检与三条判定线
送检单上写着"每年一校",装回机台还是对不上——这类情况多半不是校准没做,而是做错了一项。零点标定、精度校准、比对验证是三件事,混成一件办,钱花了问题还在。
一、"校准"这三个字,现场至少指三种活
三件事的目的完全不同,先分清再谈周期。
- 零点标定。把某个已知的机械位置对齐成一个约定的数。它不改变输出曲线的形状,只做整体平移。做完以后,缸停在机械零位时读数应该是零(或你约定的那个数)。
- 精度校准。把整条输出曲线拉回规格范围,涉及增益与线性。这需要标准量具给出多个位置的参照值,现场普遍做不到,只能送检或返厂。
- 比对验证。不调整任何东西,只用两支尺、或尺与机械量具互相对一遍,判断有没有偏、偏多少。它是决定"要不要修"的判据,本身不产生修正。
分清这三件事的直接好处是:多数现场真正缺的是第一项,而送检做的是第二项。两者之间的空缺,就是那句"校过了还是不灵"。
二、零点什么时候必须重做,跟年限无关
磁致伸缩是绝对位置测量,断电不丢零位。但"不丢零位"说的是电子部分不丢,机械基准变了它一样救不了。
- 换过整支尺。新尺出厂标定的是自己的测杆刻度,装进同一个缸,零点未必落在同一个数上。
- 拆过磁环再装回。磁环的位置就是被测位置。拆装一次,位置就可能挪动零点几毫米,读数跟着整体偏。
- 缸体修过或换过密封。缸盖、法兰重新装配后,测杆的轴向基准会变。
- 动过安装支架。外置式尤其明显,支架挪一点,零点跟着挪。
- 改过 PLC 程序里的偏移量。这一项最容易互相打架:尺上有一个零点,程序里还有一个偏移,两边都动过就没人说得清现在以哪边为准。
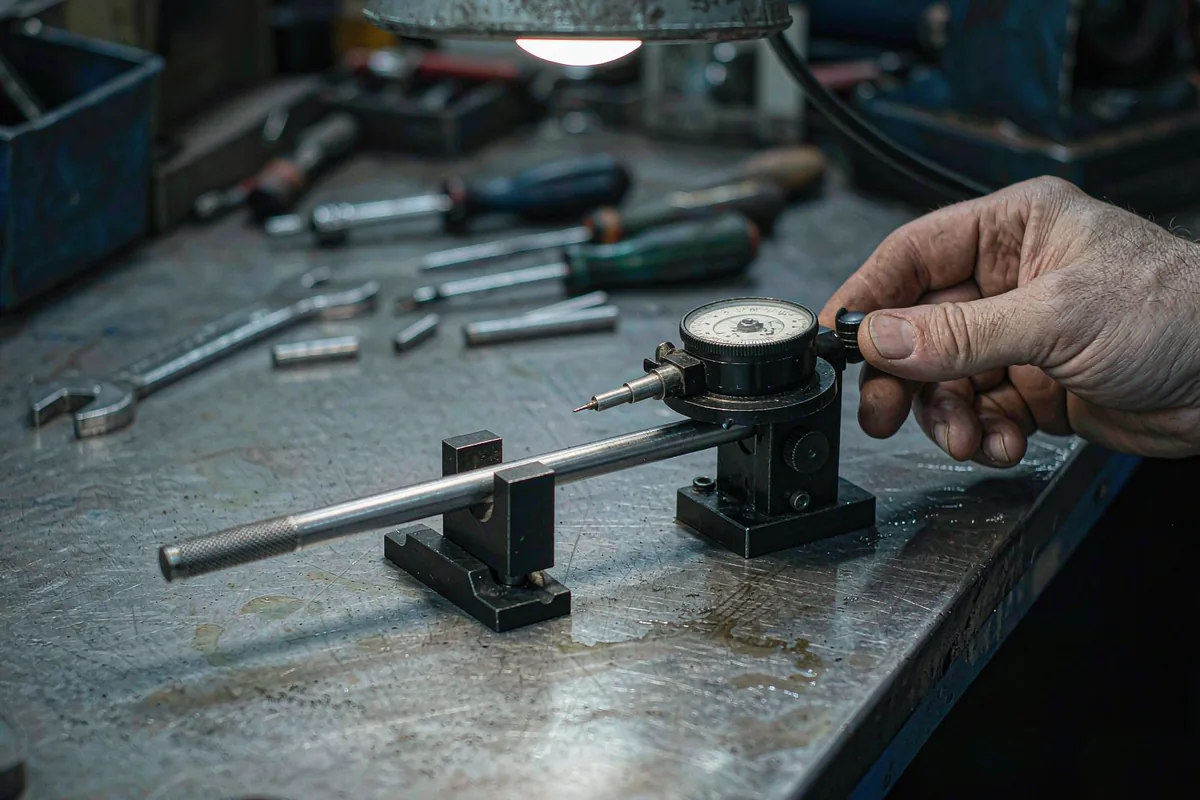
判断办法很朴素:把缸开到机械零位(能顶到死点就顶死点),看读数是不是零。不是零就该重做零点,不用等任何周期。
三、精度那一段按漂移量定,不按年限定
"定期送检"是管理上最省事的做法,但它不回答一个关键问题:这台设备的允许误差是多少,现在漂了多少。
可用的判定方式是按误差预算来划:整条控制回路允许的总误差里,测量环节占多少;那支尺的允许误差占掉这一份,剩下才是漂移的容纳空间。漂移量还在容纳空间内,就不必动;超了才要调整或更换。
按工况粗分,能给出一个先后顺序,但给不出具体年限:
- 高温、油液脏、振动大的场合先看比对结果。这几类环境下劣化速度不齐,按年限排的送检表经常跟不上实际。
- 工况稳定的机台可以拉长比对间隔,靠同一动作的位置曲线看趋势,比等送检报告更早发现问题。
- 参与闭环控制、或做安全联锁的测量点容错空间本来就小,比对频次要提上来,别跟普通显示点用一张表。
四、现场能自己做的两项
零点复位
把机械件开到约定的基准位置,用编程器或总线写参数,把当前读数写成零(或约定值)。做完立刻验证:退出、再进一次,看数是否保持。写不进 EEPROM 的,断电就回到旧值,这一类在站内编程器设置那篇里提过。
三点往返比对
取行程的 0%、50%、100% 三个点,每个点开过去再开回来,记四组数:去程三个、回程三个,加两端重复一次。看两件事:
- 往返差。同一个机械位置,去和回读数不一样,差值就是重复性问题的量级。
- 比例差。中间点的偏差和两端的偏差不成比例,说明线性出了问题,不是单纯零点偏。
这套动作跟到货验收用的是同一套,区别只在验收是判合格,这里是判漂移。
五、出现这几种迹象,别等周期
- 静止时读数缓慢单向爬,末端尤其明显——零点在漂,不是噪声。
- 同一位置往返读数不一致,且差值随时间变大——先查机械间隙和磁环固定,再怀疑尺。
- 中间段偏、两头准,或反过来——线性变了。
- 温度上来以后系统性偏一个方向,冷机热机数不一样——先按热膨胀与温漂分开算,别急着判尺坏了。
这四种迹象里,只有第三种必须送检;前两种很多时候出在机械侧。
六、送检回来,还有四步要走
- 重新做零点,不要沿用送检前的那个数。
- 核方向:反装、倒装的场合,回程方向搞反了会让读数看着"能走但不准"。
- 核量程系数:程序里如果按满量程计数换算,换了尺就要按新尺的满量程重算。
- 把旧值、新值和这次的原因一起写进设备档案。只记新值不记原因,下次换人又得从头查一遍。
七、一句话
零点的事现场能办,精度的事交出去办,两件事别塞进同一张单子——单子分开,问题才分得开。
常见问题
Q:磁致伸缩位移传感器需要每年校准一次吗?
没有统一的年限。零点标定看机械基准有没有动过,动过就立刻重做;精度校准看实际漂移量是否超出这台设备的误差容纳空间。把两者混成"每年一校",会出现校准做了、问题还在的情况。
Q:零点标定和精度校准有什么区别?
零点标定只做整体平移,把某个已知机械位置对齐成约定的数;精度校准要调整输出曲线的增益与线性,需要多个位置的参照值。前者现场几十分钟能做完,后者一般要送检或返厂。
Q:现场没有标准量具怎么校?
机械基准本身就是量具:把缸顶到死点、或用限位挡块定位,取行程两端与中点做三点往返比对。没有外部标准值时,做不了精度校准,但做得了零点复位和漂移判断。
Q:换了新尺,PLC 里的参数要不要改?
要看程序里怎么换算。如果程序按固定满量程计数换算成毫米,新尺的满量程计数或量程不同就得重算系数;如果换算在传感器内部完成、PLC 只读工程量,则只需重做零点,但要核对一次量程是否一致。
相关产品
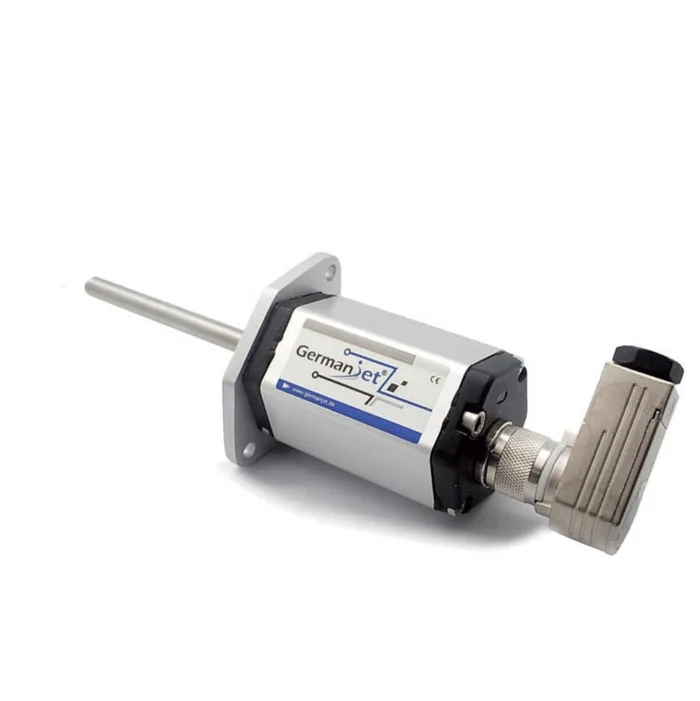
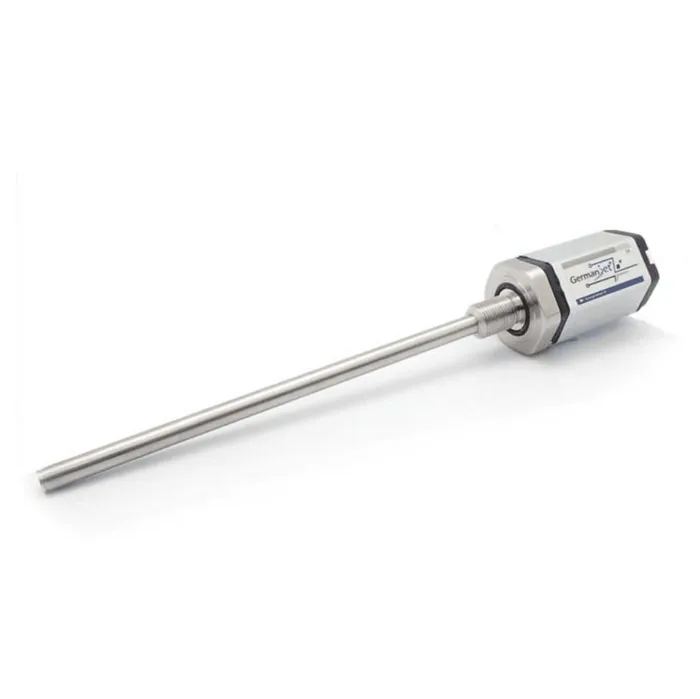
这篇讲的问题,说到底都绕不开磁致伸缩位移传感器本身。磁致伸缩位移传感器产品中心按行程、安装方式与输出接口把全部系列排开,选型从这里进最省事。
← 返回行业动态