注塑机顶针电子尺读数跳动:从安装底片共振到防震夹片标准装法
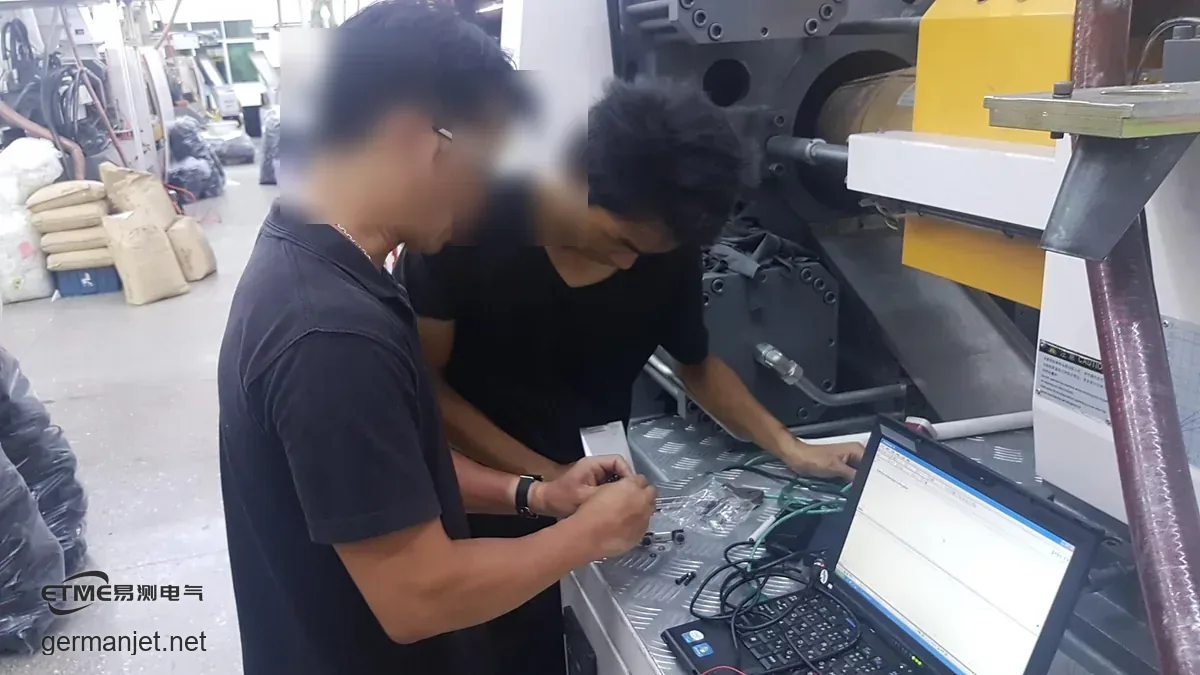
某注塑厂的顶针电子尺在产线上出现读数跳动。为了把问题定死,我们把这条线上的十台注塑机逐台开到顶针最高速,一台一台看读数:十台里只有一台跳,其余九台在最高速下都是稳的。这个比例本身就是最有价值的线索——真有问题的尺不会只挑一台;十台里挑一台,说明问题跟着某台机的机械状态走。
先看波形,再动尺
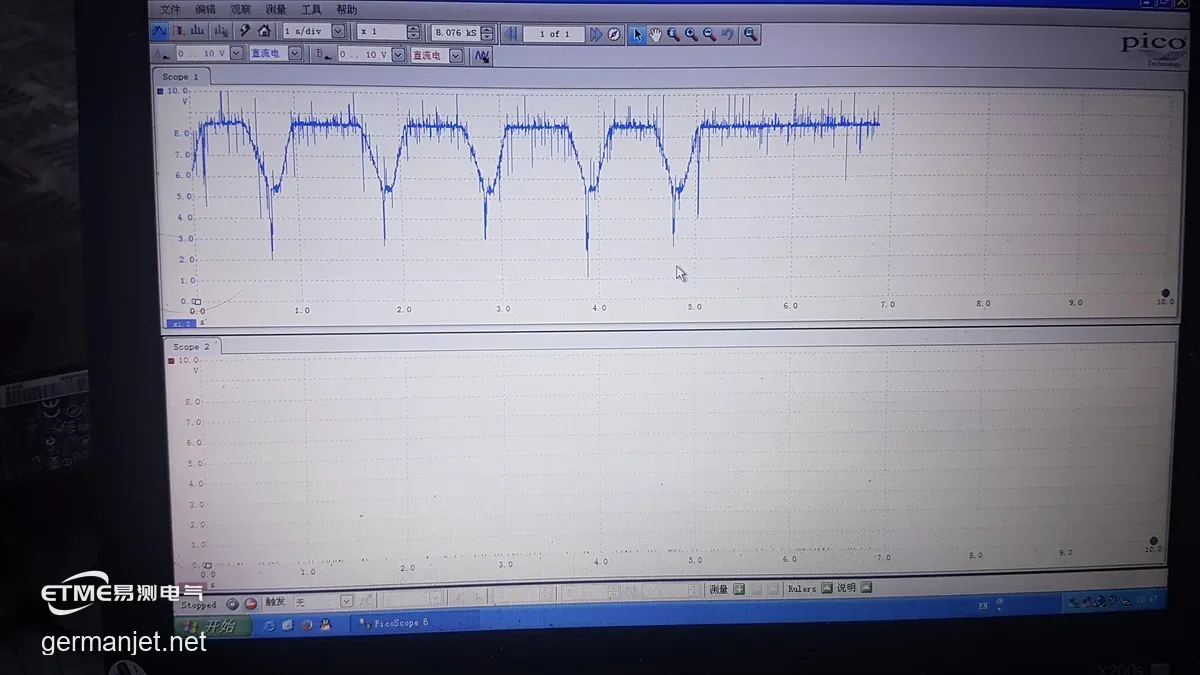
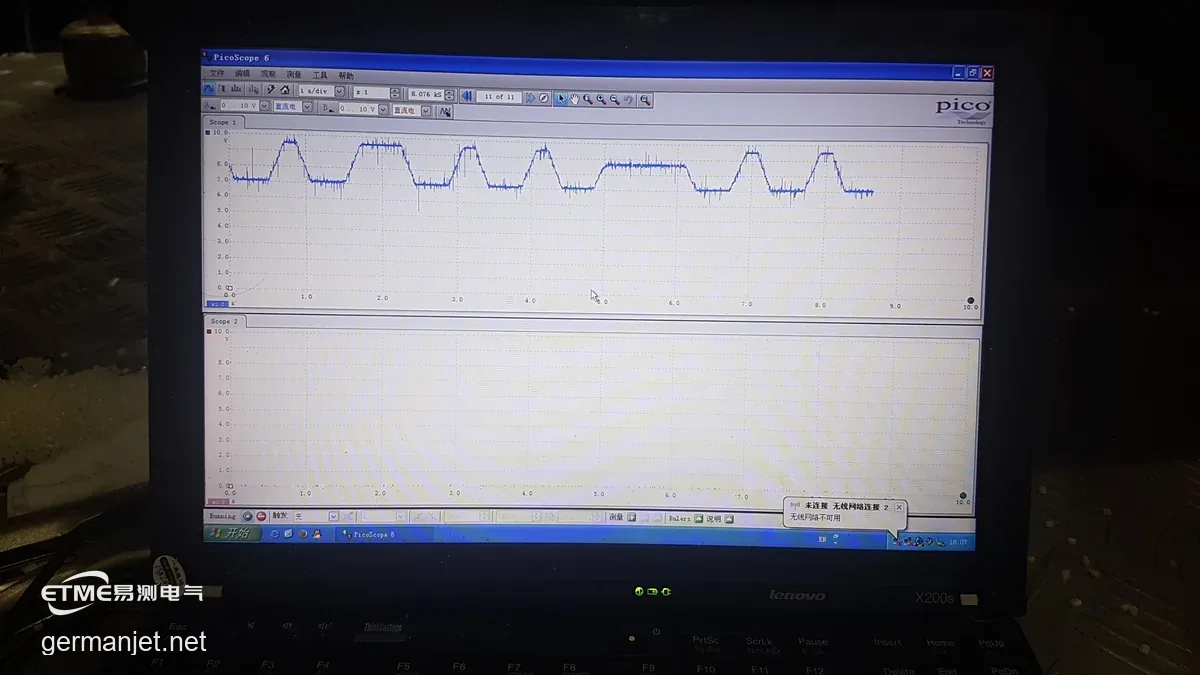
上机第一步不是换尺,而是把波形调出来看。波形分两种方向:顶针不动、机器静止时读数也在抖的,偏供电或线路干扰;毛刺只在顶针动作时出现、顶针一停立刻就干净的,偏机械震动传进了尺里。这一台属于后者——顶针不走,波形是平的,顶针一加速,毛刺跟着出来,速度越高越明显。
根因不在尺上:安装底片像音叉一样在振
顺着震动往回查,问题落在安装底片上。出现跳数的那台是产线上的细机台,留给电子尺的安装空间小,配套的安装底片也比大机台的薄、不够稳固。顶针高速动作时,这块薄板被激励起来自己产生共振,振动沿悬臂一路送进尺芯,读数自然跟着跳。
这个机理决定了它有一个典型特征:速度越快越明显,低速时看不出来。所以很多机台在试机阶段是合格的,投产后跑高速才暴露。它也决定了另一件事——换尺解决不了。把新尺装进同一个安装状态,读数照样跳。这台最终一支尺都没换。
处置:加装防震底座,波形当场变干净
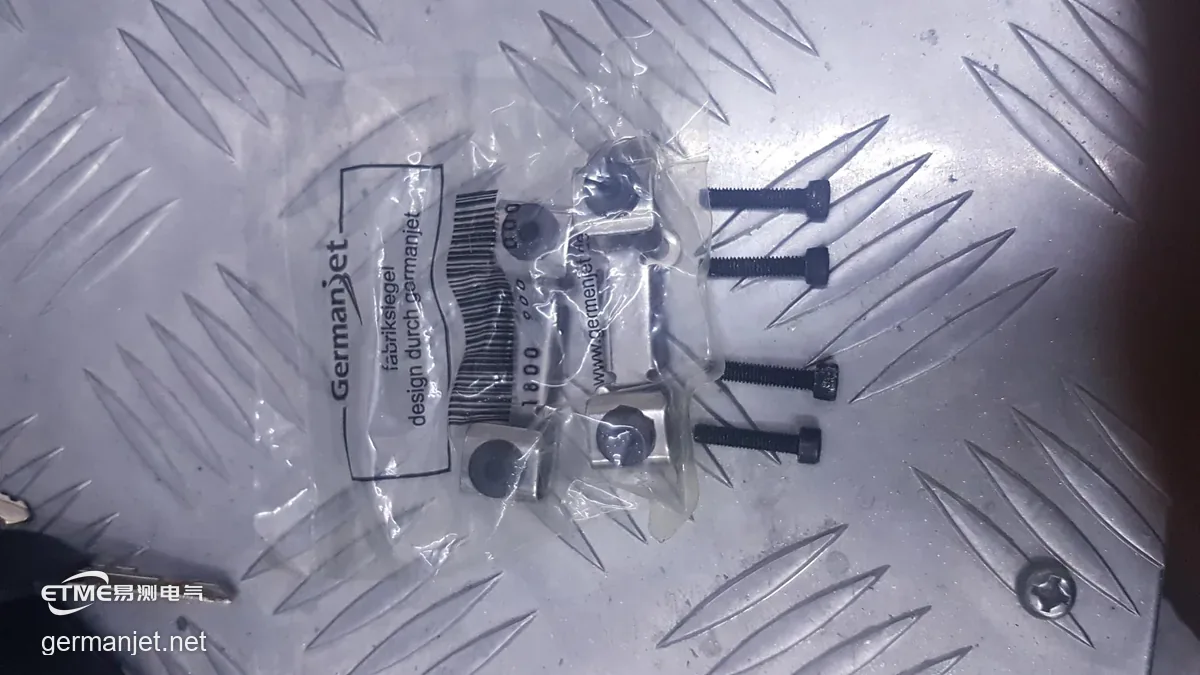
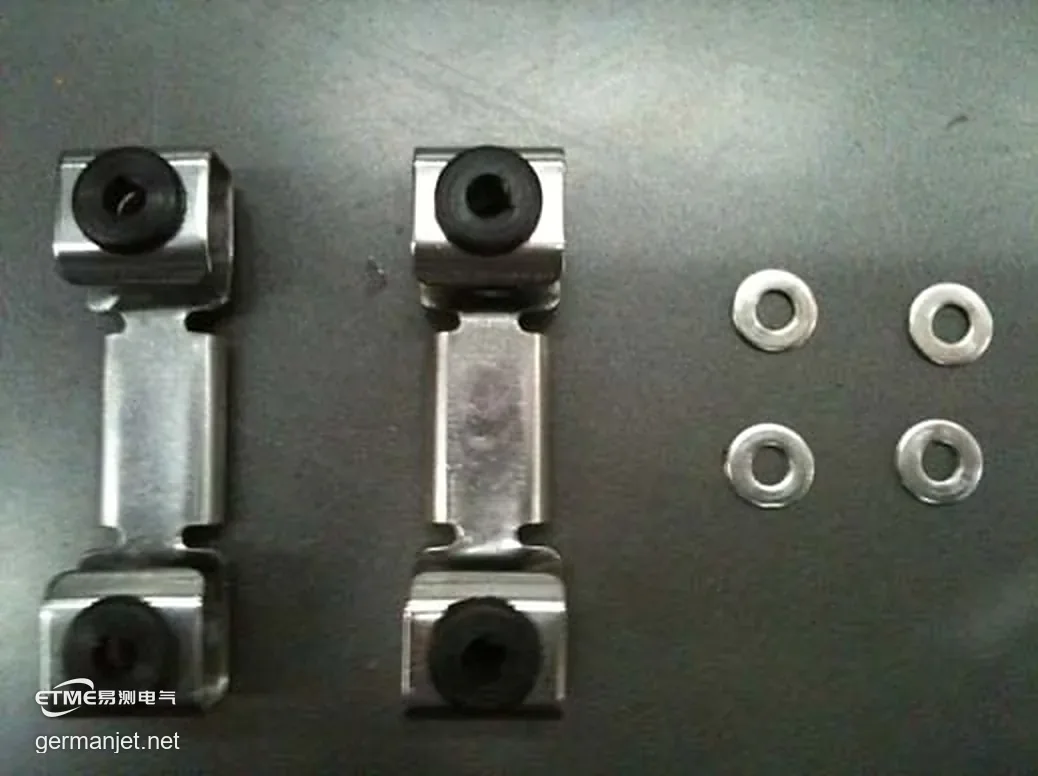
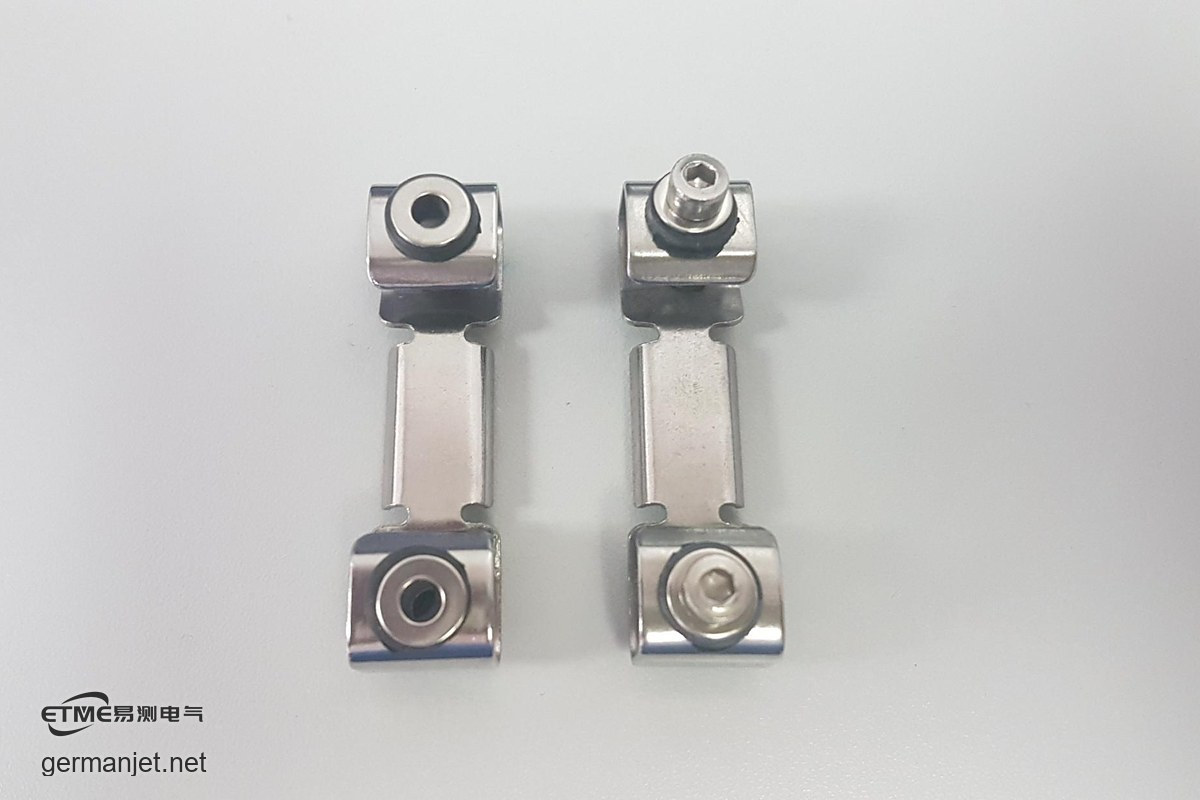
处置是把原来的安装底片换用带减震结构的防震底座,配套的防震固定夹片与介子按原厂指引安装,把尺与安装板之间的刚性连接断开。装完复测,同一个测点上波形立刻变平、毛刺消失;十台机再重新拉一遍高速,这一台的读数与其他九台一致。
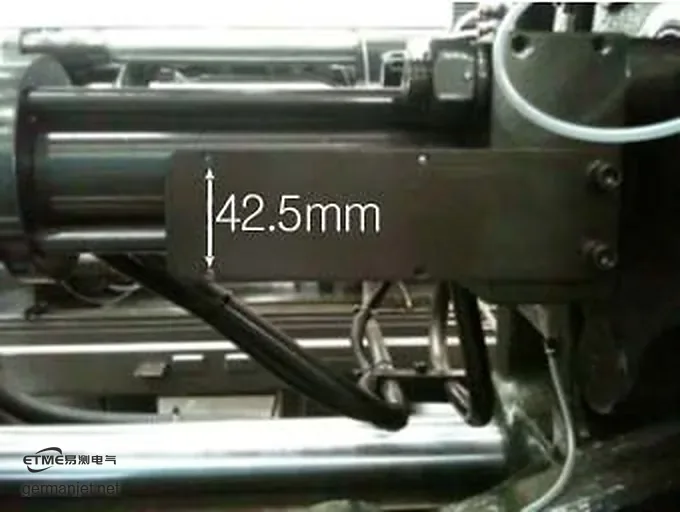
把标准装法定下来:42.5mm 孔距、3.5kgf.cm 扭力
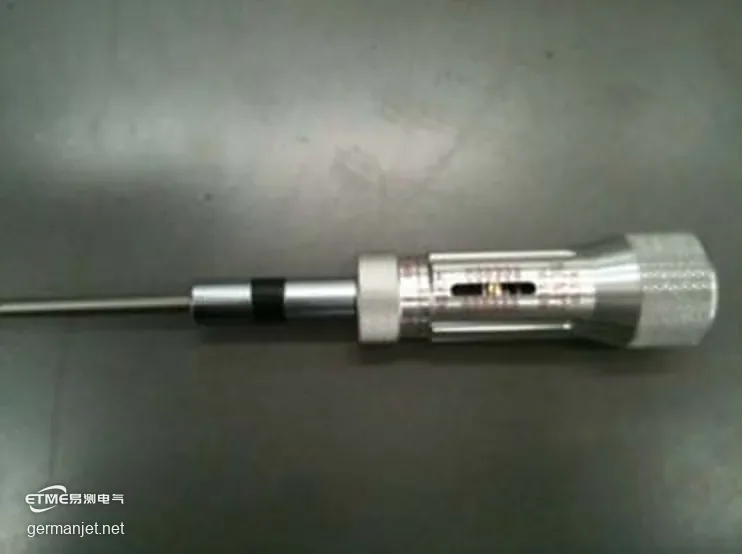
防震底座要发挥作用,前提是紧固方式正确。原厂指引里有两个不能动的数字:安装孔距 42.5mm,紧固扭力 3.5 kgf.cm。装之前先量孔距、确认螺纹已加工到位;扭力必须用空转式扭力螺丝批,扭到批头发出声响就停,响过之后不要再补力。给多了会把减震胶压死,隔震结构退回硬连接;给少了螺丝压不到位,底座在机台上是浮的。
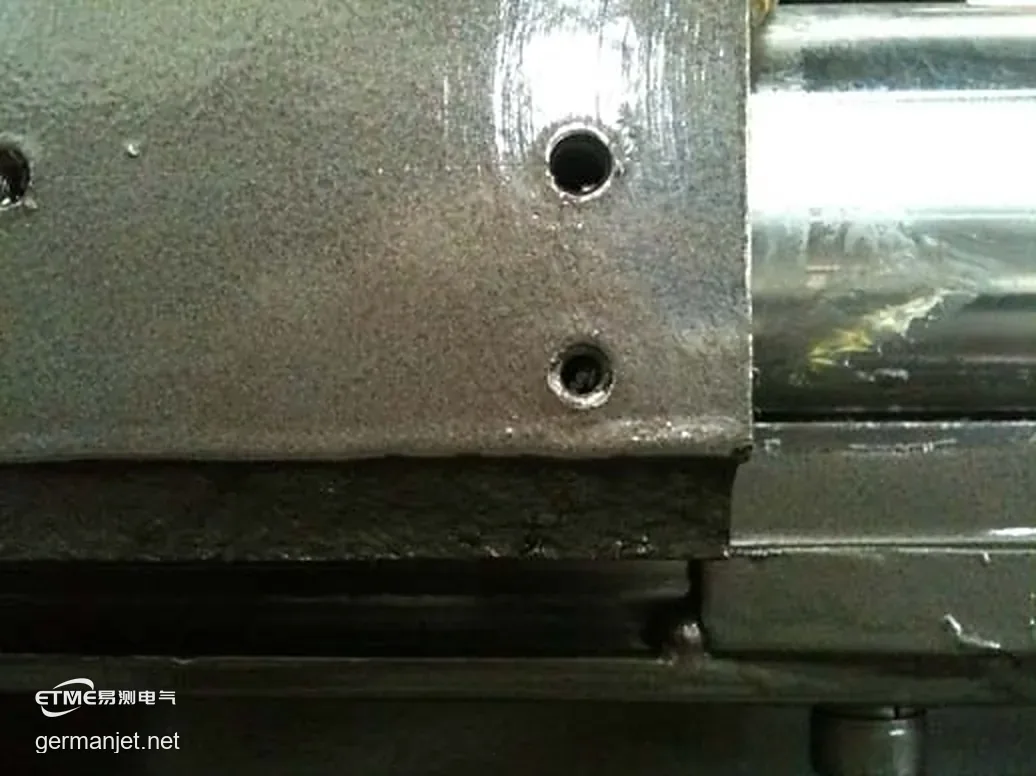
合格判据看三处:夹片胶圈有轻微压扁、但介子不会下陷;拆下来时黑胶部分不应有损坏。如果扭力批已经响了、电子尺还是没固定住,原厂指引专门写了两个现场原因——安装孔里有攻丝时断掉的丝攻残留物,或者螺纹加工不良导致螺丝扭动不顺。这两种要退出螺丝、清理孔内异物或重新攻丝,不要靠加大扭力硬怼。
两个最容易被省掉的细节
第一是介子。一包夹片配两个夹片、四个介子,每枚 M4 螺丝下面一个都不能省。介子的作用是把螺丝头的压力分散到夹片上;少了它,螺丝会直接穿进减震胶内,等于亲手把隔震结构变回硬连接,而且拆下来时黑胶多半已经压坏。
第二是安装超行程。这次同批机台里还有好几台存在同一个状态:顶针走到行程底部时,尺上的滑块越过了壳体上的黑色界线。越界意味着电子尺的有效量程没有完整覆盖机台的实际行程,尺在行程两端一直在承受额外的机械冲击。这一项必须在安装阶段就量准,等装完再靠调参数是补不回来的。
这类问题怎么判断
归纳成三条,下次遇到顶针或开锁模电子尺跳数可以直接照着走:一是先分方向,看毛刺是不是只跟着动作出现;二是先查机械,看安装底片够不够厚、够不够稳,细机台尤其要查;三是处置由安装往外做——先加防震底座,再按标准孔距与扭力装夹片,最后才考虑动尺。
本页为一次现场考察与安装实录,客户名称与机台编号已作脱敏处理,不涉及具体客户项目信息。文中安装孔距、紧固扭力与合格判定,以原厂《防震固定夹片的安装指引》及现场实际使用型号的交付文件为准。
应用实景