注塑机电子尺防震夹片安装指引:42.5mm 孔距、3.5kgf.cm 扭力,13 步装到位
注塑机上那两个位置的电子尺——开锁模一支、射胶一支——从机台一动就在震。尺本身的抗振指标是一回事,装在机台上用什么方式固定又是另一回事。这两支尺不是直接锁死在机台面板上的,中间隔着一对防震固定夹片。
这对夹片是整个测量链路里最便宜、也最容易装错的零件。装对了,高频震动到夹片就断了;装错了(少一个介子、扭力凭手感),震动照样一路传到尺芯里,读数就跟着跳。
德敏哲这份安装指引 2011 年 3 月发出来,到现在十几年,内容几乎没有改动,因为里面两个数字一直没变过:安装孔距 42.5mm,紧固扭力 3.5 kgf.cm。下面把 13 个步骤和现场最常出事的两处讲清楚。
一、一个包装里到底有什么
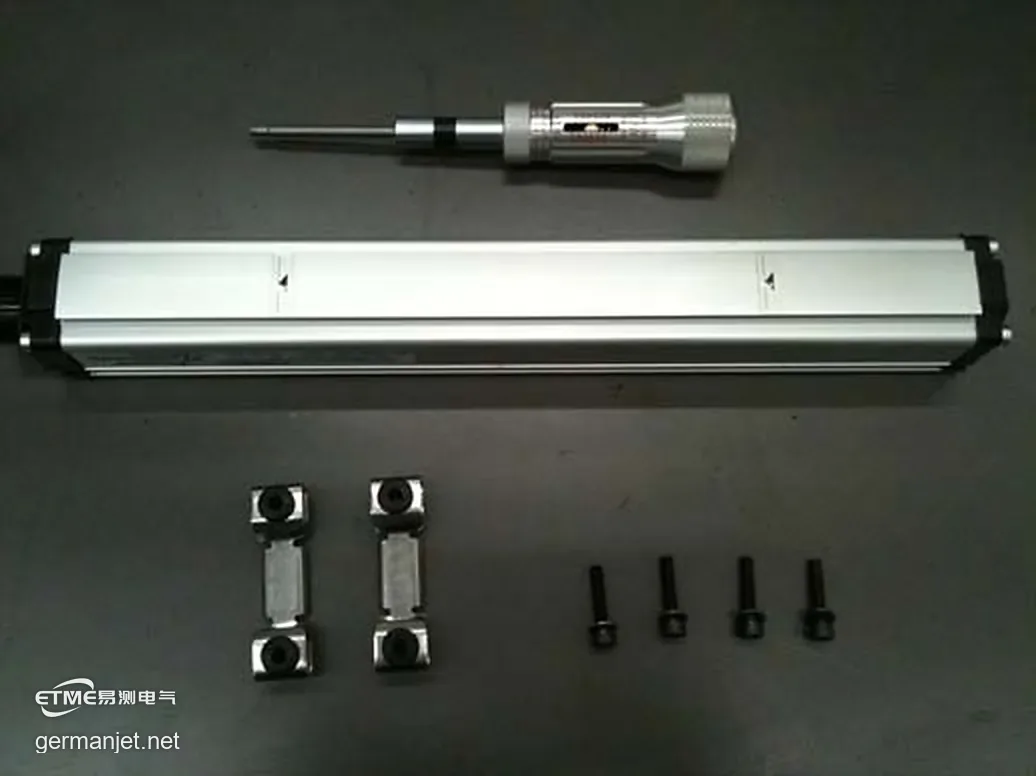
先把配件点清楚,缺件是现场最常见的返工原因:
| 配件 | 数量 | 作用 |
|---|---|---|
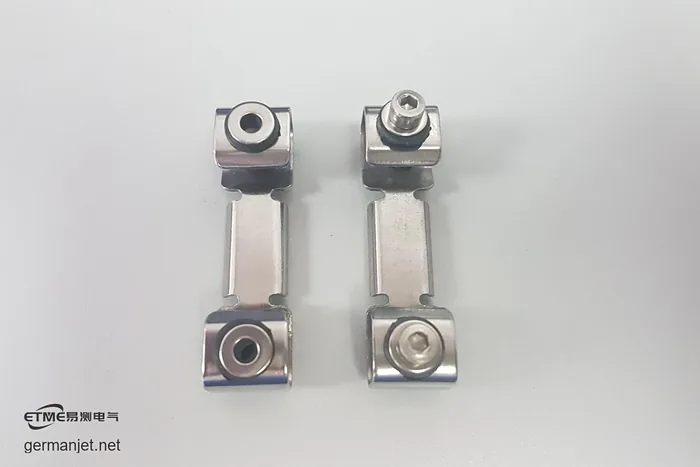
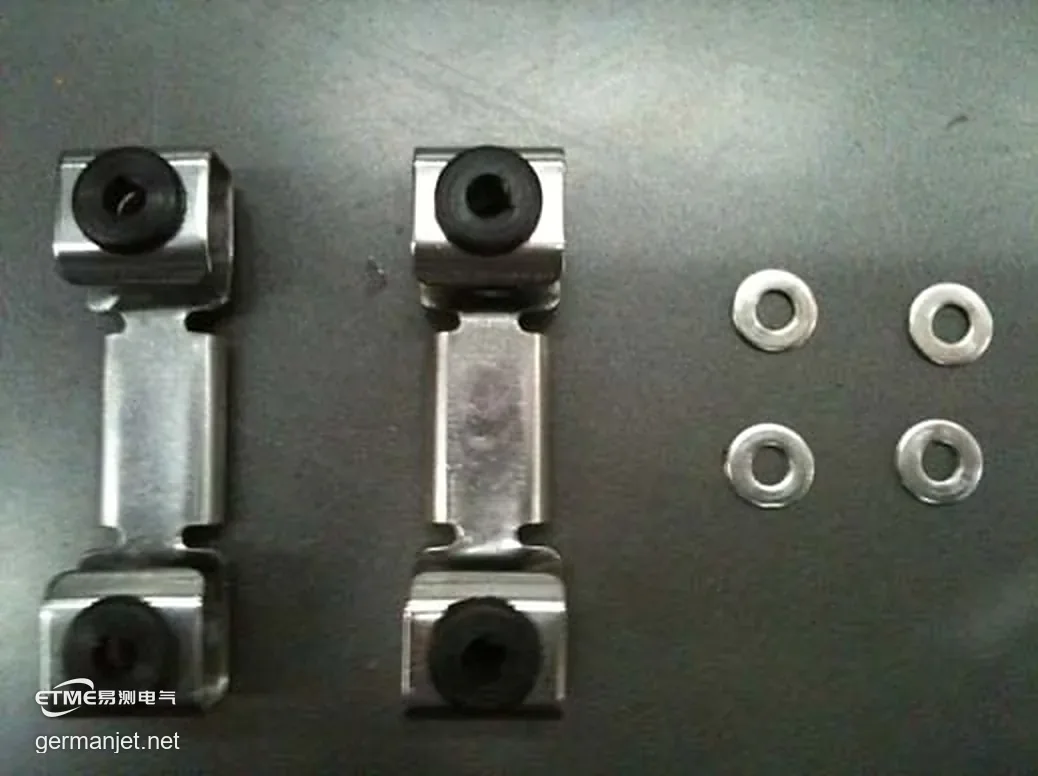
| 防震固定夹片 | 2 个 | 两端各一个安装孔,中间是减震黑色胶体 |
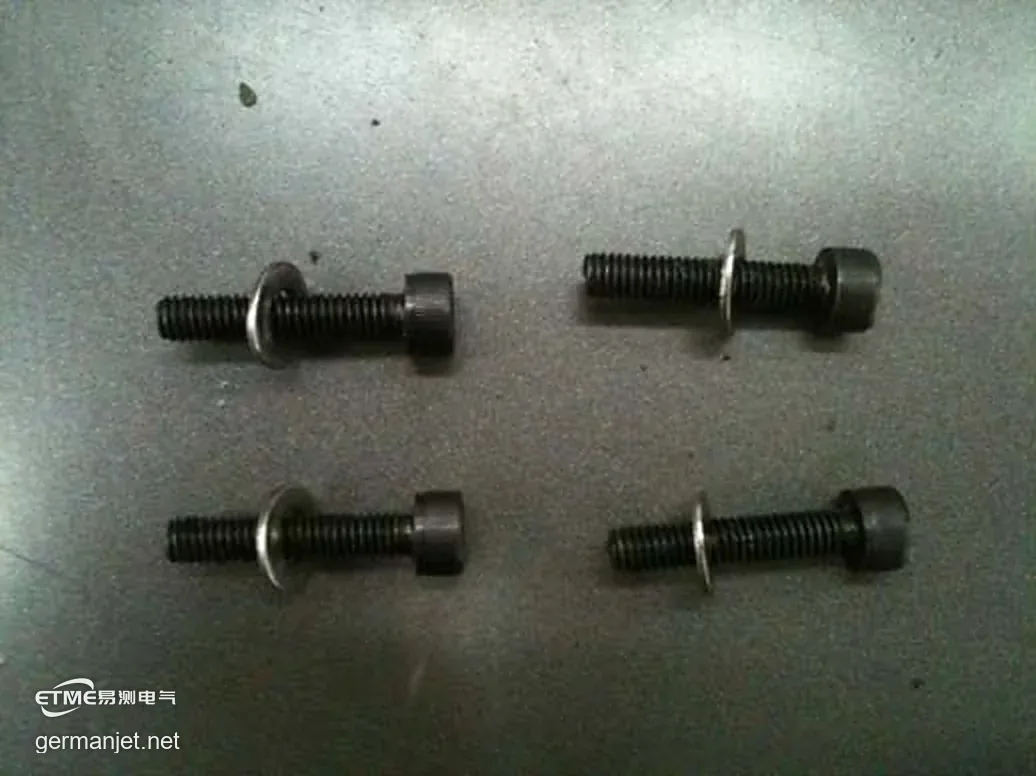
| 介子(垫圈) | 4 个 | 每枚 M4 螺丝配一个,不可省 |
| M4 螺丝 | 4 枚 | 每个夹片两枚,共四枚 |
数量是配套的:一对夹片、每个夹片两个孔,正好四枚螺丝;四枚螺丝就配四个介子。所以只要有一枚螺丝没装介子,或者介子掉在工具箱里没被发现,这套装法就已经不完整了。
二、装之前先核这两项
步骤 4 是整份指引里唯一一处「装之前必须先检查」的动作,检查对象是机台上的安装孔。
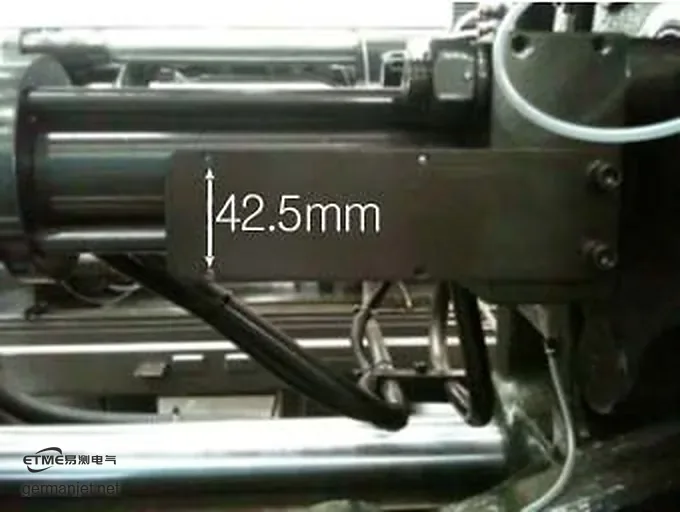
第一项:孔距必须是 42.5mm。这个尺寸不是随便定的,它对应夹片两个安装孔的中心距。孔距不对,夹片要么装不上去,要么硬撑进去之后胶体一直憋着变形,减震效果直接消失。
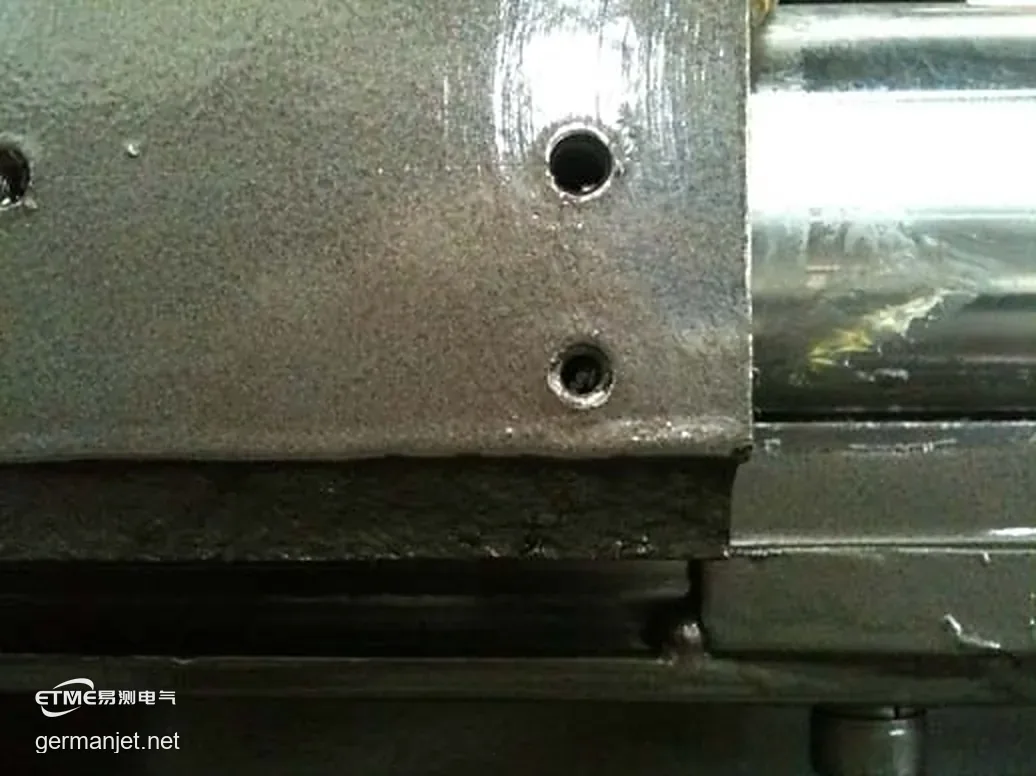
第二项:两个孔都要有螺纹加工。孔钻了但没攻丝,或者攻丝没攻透,螺丝就扭不到底。这种情况在旧机台改造时特别常见——机台原来用的是别的固定方式,安装孔是后配的。
三、13 步装完一对夹片
步骤本身不复杂,按顺序走就行:
1-3 步,备件。拆包清点(2 个夹片 + 4 个介子),把四个介子套到 M4 螺丝上,工具摆齐——夹片、螺丝、电子尺、空转式扭力螺丝批。
4 步,检查孔距 42.5mm 与螺纹加工。就是上一节说的那两项。
5-6 步,分两次上紧。先用两枚 M4 螺丝把电子尺初步固定,再用另外两枚把夹片另一个方向固定。
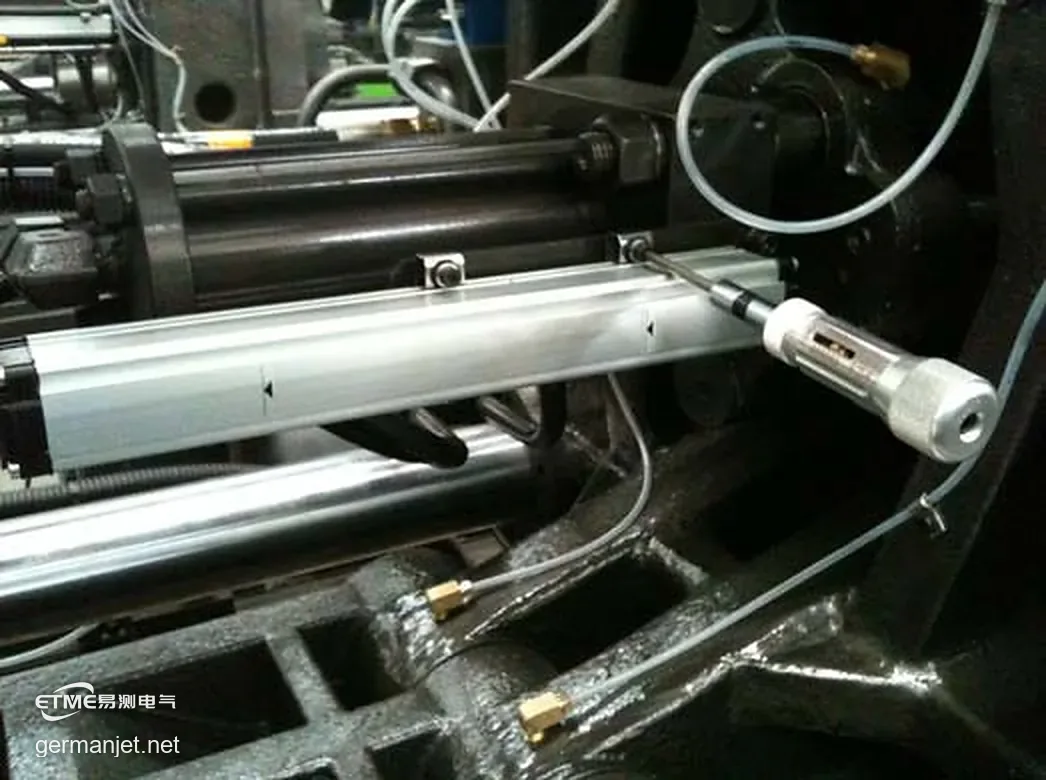
7-8 步,调扭力,扭到响就停。空转式扭力螺丝批先调到 3.5 kgf.cm,然后扭螺丝,听到「咔」一声就停手,不要再多给半圈。
9 步,目视验收。合格的装法是:夹片的胶圈有轻微压扁,但介子不下陷。
10 步,拆下再验一次。把夹片拆出来,黑色胶体不应有任何损坏痕迹。
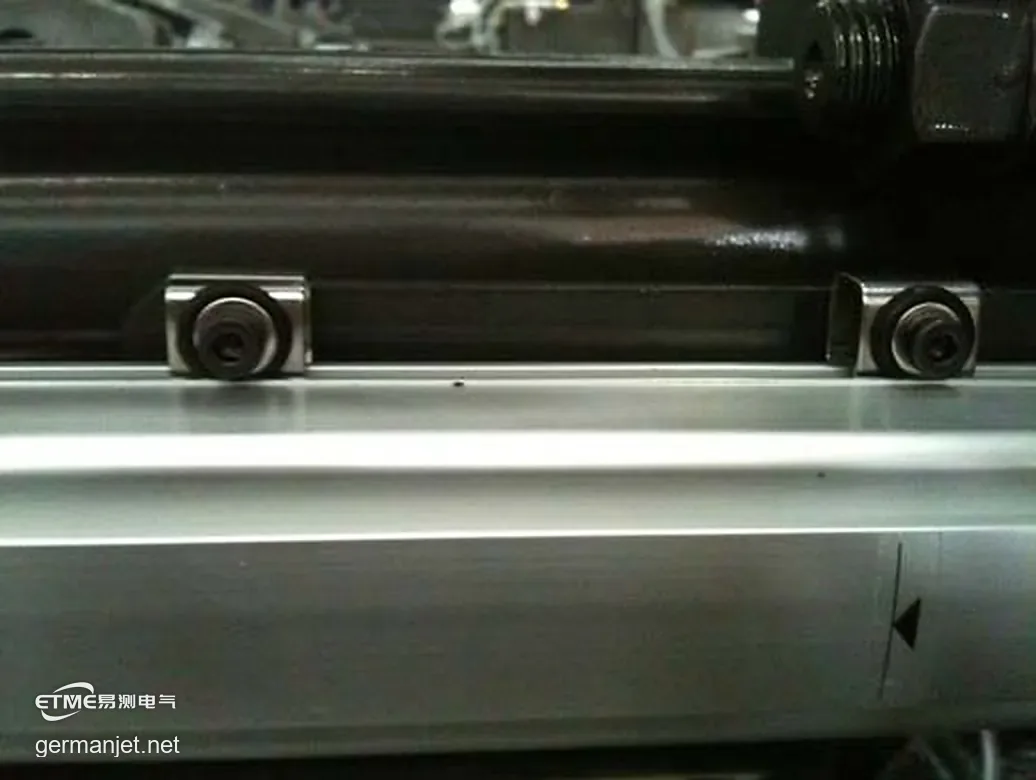
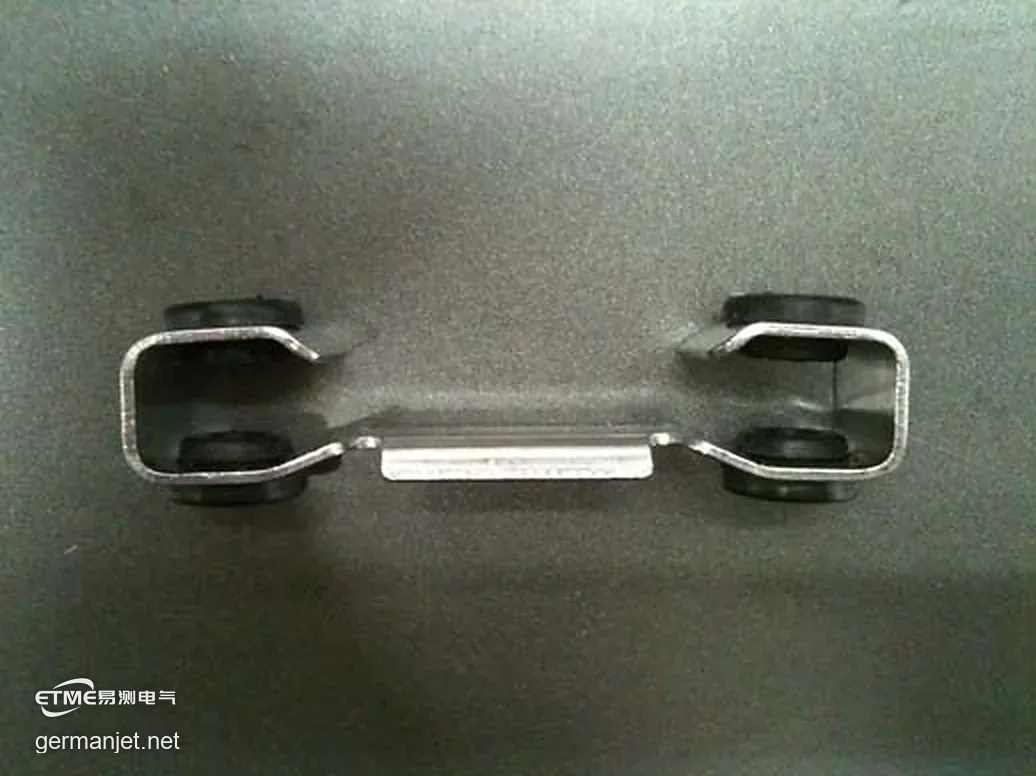
11-12 步,开锁模那支尺装完。把夹片装到开锁模位置的电子尺上,方法同 1-9 步,装好后即为完成。
13 步,射胶那支尺再走一遍。把夹片装到射胶位置的电子尺上,同样按 1-9 步操作。
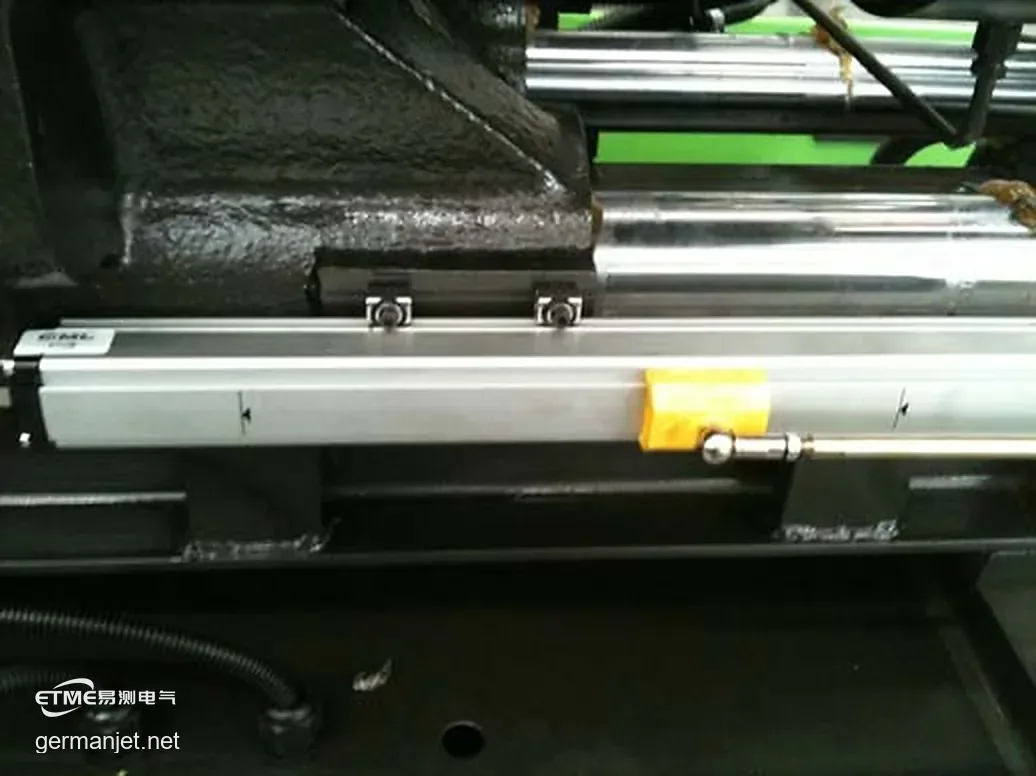
四、为什么扭力一定要用空转式批,还要卡在 3.5 kgf.cm
| 扭力值 | 会发生什么 |
|---|---|
| 低于 3.5 kgf.cm | 螺丝没压到位,夹片与机台之间还有间隙,震动传得过去 |
| 3.5 kgf.cm(标准值) | 胶圈轻微压扁、介子不下陷,减震体处在最佳压缩状态 |
| 高于 3.5 kgf.cm | 胶体被压死甚至压裂,减震功能失效,拆下时黑胶已有损伤 |
这里的关键不是「拧紧」,而是「拧到刚刚好」。防震夹片靠的是中间那层黑色弹性体把震动截断,弹性体必须留有一定形变空间才能工作。扭力给多了,弹性体被压成硬传递路径,夹片就从减震件变成了硬连接件。
所以工具必须是空转式(也叫可调式)扭力螺丝批:到了设定扭力它会自己打滑空转,不像普通螺丝刀那样继续往上加扭矩。而且「听到声响就停」这个动作要严格执行——响过之后手还在加力,等于把前面调好的扭力又推翻。
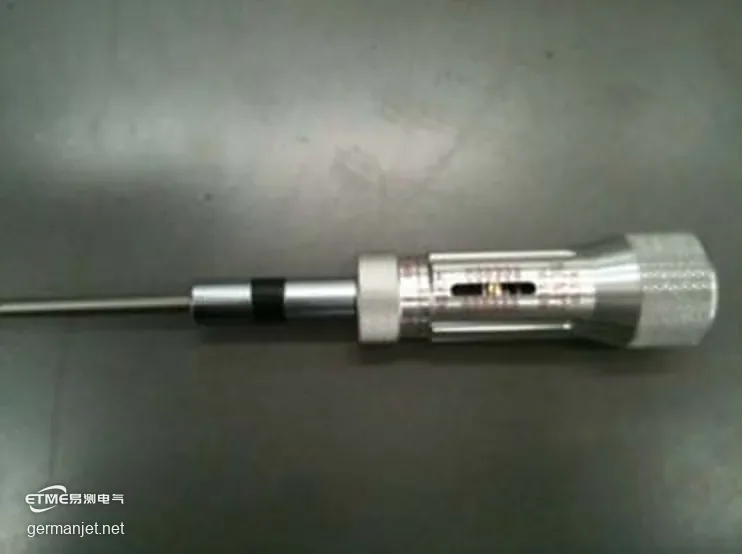
五、扭到响还是固定不住,查这两个原因
指引最后一页专门留了一段注意事项,写的就是现场真会碰到的情况:扭力批已经发出声响了,但电子尺还是没固定住。
这时不要加大扭力硬怼——扭力值是用来保护减震体的,不是用来克服阻力的。真正的原因通常只有两个:
原因一:孔里有断掉的丝攻残留物。旧机台上攻丝攻到一半断在孔内,残段卡在里面,螺丝就只能扭到残段为止。这种情况下扭力批当然会响,但螺丝根本没压住夹片。
原因二:螺纹加工质量不好。螺纹做得不规整,螺丝扭动过程中一直不顺,扭力批在到达该到的深度之前就提前打滑。
两种情况的处理方式一样:把螺丝退出来,检查孔内异物和螺纹状态,清理或重新攻丝之后再装。硬加扭力,只会把夹片胶体和螺丝一起报废。
六、这对夹片管的是哪一段震动
防震固定夹片的作用范围很明确:它拦的是从机台结构传向电子尺的高频震动。
注塑机的顶针、射胶、开锁模这些动作都是高速往复的,机台安装支架在动作瞬间会产生高频振动。电子尺如果和机台是硬连接,这个振动会整段传进尺芯,表现出来就是位置读数跳动——而不是简单的精度漂移。
实际现场里,这类震动问题的成因经常不在尺上。我们在一次注塑机现场考察里碰到过:十台机只有一台顶针电子尺读数跳,最后定位到的是安装底片太单薄,高速动作时底片自己像音叉一样振起来,把高频震动直接送进尺里;装上防震底座之后问题就消失了。那次考察的完整过程写在《10 台顶针电子尺只有 1 台跳数》里。
如果读数跳动已经出现在你的机台上,排查顺序建议先按《模拟量电子尺位置读数跳动怎么查》把「尺、线、控制器」分开,确认问题是在测量链路还是在机械安装;安装环节的通用手法可以参考《液压缸位移传感器:原理、接线、安装与参数设置全解》。
七、用在哪几支尺上
防震固定夹片是加装在电子尺与机台之间的通用件,德敏哲用于注塑机位置检测的几个系列都能配:
| 安装位置 | 常见配套系列 |
|---|---|
| 大型注塑机内置(射胶 / 合模 / 顶出) | 19 系列 H 型内置油缸磁致伸缩位移传感器 |
| 超长行程射胶 / 开合模 | 19 系列 P 型外置式磁致伸缩位移传感器 |
| 全数码化电子尺(射胶 / 合模 / 顶出) | 17 系列 液压缸集成式磁致伸缩位移传感器 |
| 外置安装、常规行程 | 18 系列 外置式磁致伸缩位移传感器 |
如果机台是多支电子尺的老机型,还有一层可以顺手处理:把位移信号从模拟量改成总线输出,减少柜内走线数量。数码 CANBus 集成模块可以把 Start-Stop 输出的电子尺直接接进 CANbus 系统,接线简化之后,前面说的走线干扰问题也一并减少。
八、落地时直接对照的两个数字
最后把最关键的部分拎出来,装的时候照着核:
| 项目 | 标准值 | 不合格的表现 |
|---|---|---|
| 安装孔距 | 42.5mm | 装不上去,或装上后胶体一直憋着变形 |
| 紧固扭力 | 3.5 kgf.cm,空转式扭力批响即停 | 低了震得动,高了把减震体压死 |
| 介子 | 每枚 M4 螺丝一个,共 4 个 | 螺丝直接穿入减震胶内 |
| 合格判定 | 胶圈轻微压扁、介子不下陷、拆下后黑胶完好 | 介子下陷,或黑胶有压裂痕迹 |
本文依据德敏哲(Germanjet)2011 年 3 月 31 日发布的《防震固定夹片的安装指引》整理,13 个步骤与全部参数均取自原厂文件。
常见问题
Q:防震固定夹片里的介子能不能省?
不能省。介子把螺丝头的压力分散到夹片上,少了它螺丝会直接穿入减震胶内,等于把隔震结构变回硬连接。介子是随夹片配套发的,一包两个夹片配四个介子,不需要另外采购;如果拆包时少了一个,也不要拿普通平垫凑,因为介子厚度和夹片胶体的压缩量是配套设计的。
Q:扭力螺丝批可以用普通螺丝刀代替吗?
不建议。标准扭力是 3.5 kgf.cm,合格判据是夹片胶圈轻微压扁、介子不下陷。普通螺丝刀全靠手感,很容易超值——胶体被压死之后减震功能就失效了,拆下来会看到黑胶已经压裂。空转式扭力批到设定扭矩会自己打滑,是唯一能保证不超的方式,而且响过之后不能再补力。
Q:扭力批已经响了,但电子尺还是没固定住,是什么原因?
原厂指引专门写了两个原因:一是安装孔内有攻丝时断掉的丝攻残留物,螺丝只能扭到残段为止,扭力批当然会响但根本没压住夹片;二是螺纹加工质量不好,螺丝扭动一直不顺,扭力批在到位之前就提前打滑。这两种情况都退出螺丝、清理孔内异物或重新攻丝再装,不要加大扭力硬怼,硬加只会把夹片胶体和螺丝一起报废。