10 台顶针电子尺只有 1 台跳数:安装底片太单薄,震动像音叉一样传进尺里
2024 年 8 月,我们到一家注塑厂看顶针电子尺的问题。客户的说法很简单:机台上顶针位置的读数会跳。
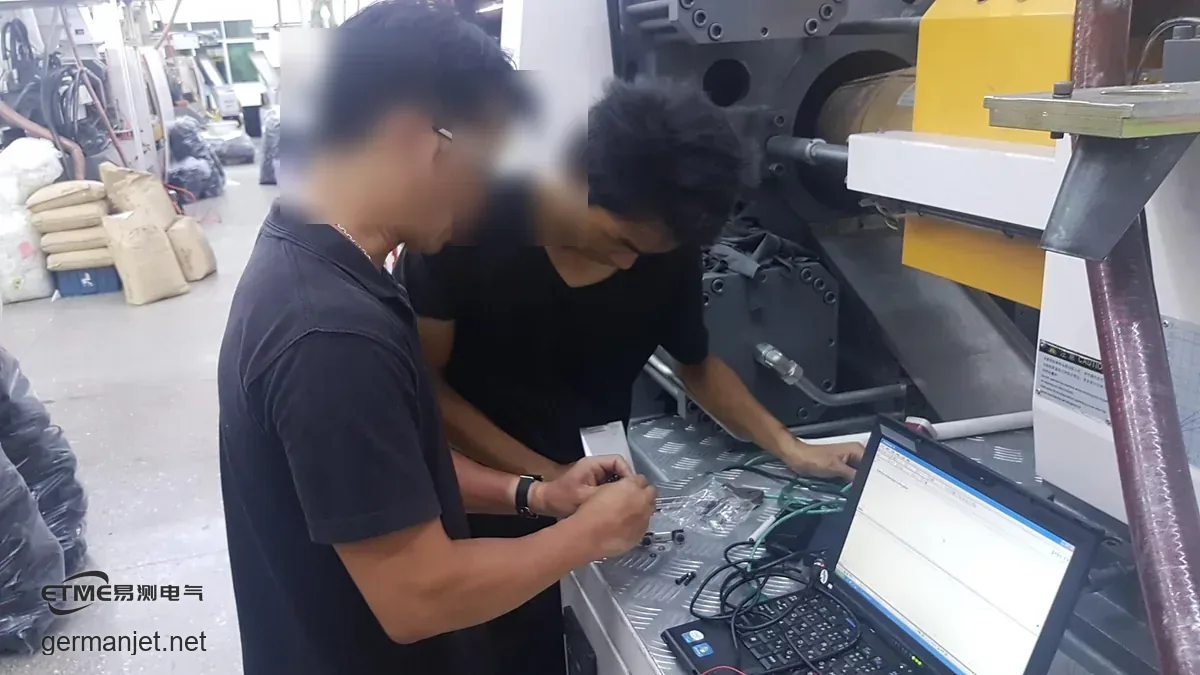
到现场第一件事不是拆尺,是先把范围摸清楚。我们围着车间把这批注塑机逐台跑了一遍,让每台的顶针都跑到最高速,盯着读数看。
结果是:十台机里只有一台有问题。其余九台在顶针最高速运行时,读数都是稳的。
这个结果把排查方向整个改了。如果十台机都跳,那大概率是尺这一批的问题,或者这家厂的供电环境有共性毛病。但只有一台出问题,方向立刻就变了——问题在那一台机自己的安装状态上,不在尺上。
一、那台跳数的机台有什么不一样
把出问题的那台和旁边正常的机台放在一起比,第一个跳出来的差别是机台大小:问题主要出现在细机台上。
细机台的安装条件和大机台不一样。顶针动作速度并不低,但给电子尺留的安装空间更小,配套的安装底片也跟着更薄。这一点后来被证明就是问题的根子。
二、两条线同时查:震动,还是供电干扰
顶针电子尺读数跳,现场通常就两个方向:
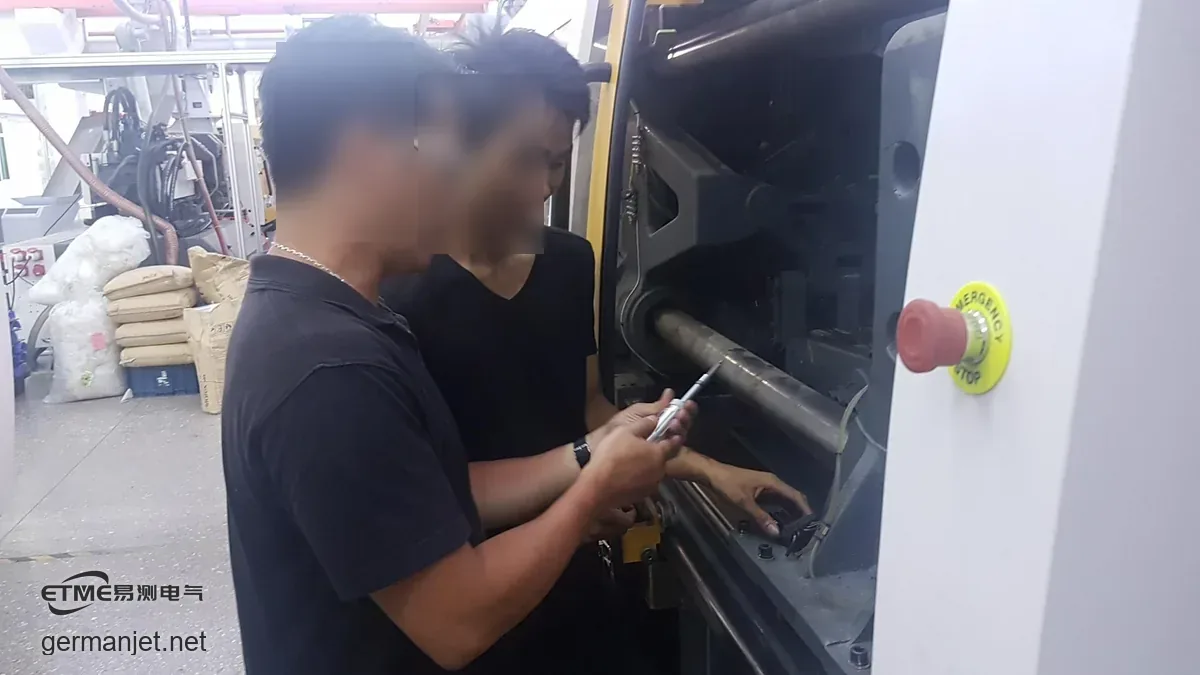
方向一,机械震动传进尺里。顶针是高速往复动作,机台结构上的振动如果传到尺体,尺芯就会把振动当成位移变化读出来。
方向二,供电或信号线引入干扰。供电不稳、信号线与动力线同槽,读数一样会跳,症状看起来和震动问题几乎一样。
这两个方向不能靠感觉分开,得看波形。我们用示波器把尺的模拟输出接出来,让顶针往复动作,直接看波形干不干净。
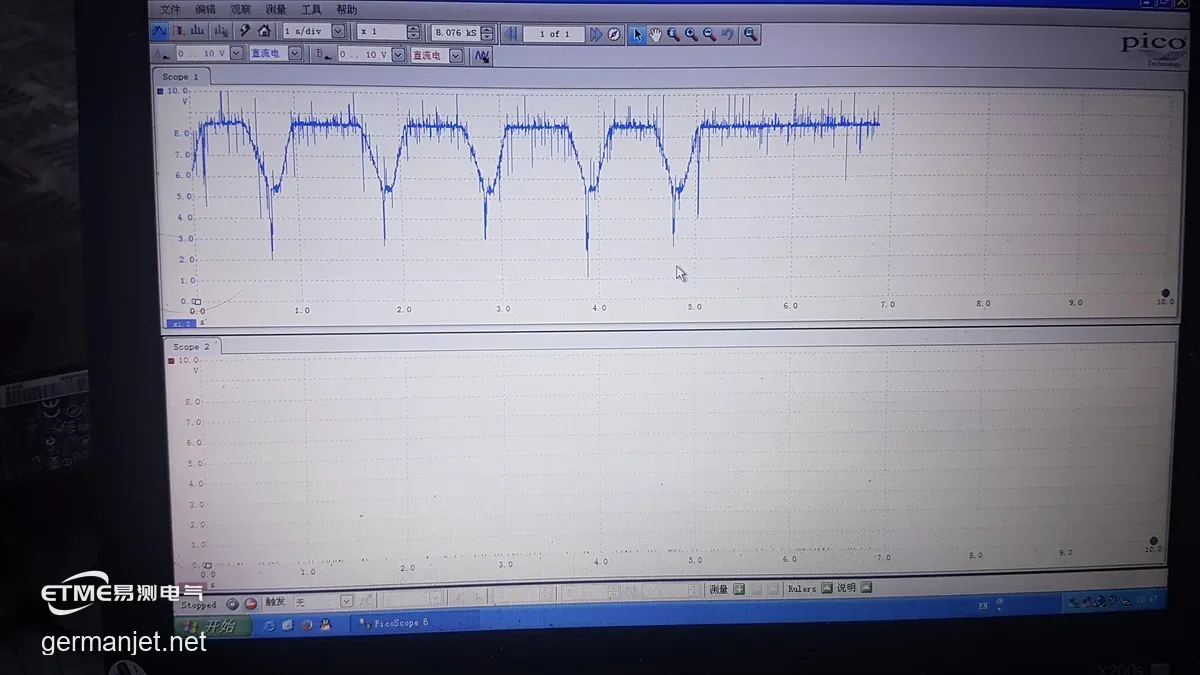
波形给出的答案偏向震动:如果是纯供电干扰,顶针不动的时候波形也会抖;而这台的毛刺是跟着顶针动作出现的,顶针停它就停。
三、根因:安装底片太单薄,起了音叉的作用
方向定在机械端之后,问题就集中到电子尺的安装底片上。检查下来是两个毛病叠在一起:底片不够稳固,而且板太单薄。
音叉这个比喻是现场最贴切的描述:底片一端固定在机台上、另一端悬着电子尺,顶针高速动作时,这块薄板被激励起来自己振,振动沿悬臂直接传进尺芯。尺本身没有坏,是它被装在一块会自己振的板上。
这类问题有一个很典型的特征:机台速度越快越明显。客户说低速时看不出来、顶针全速才跳,和这个机理完全对得上。
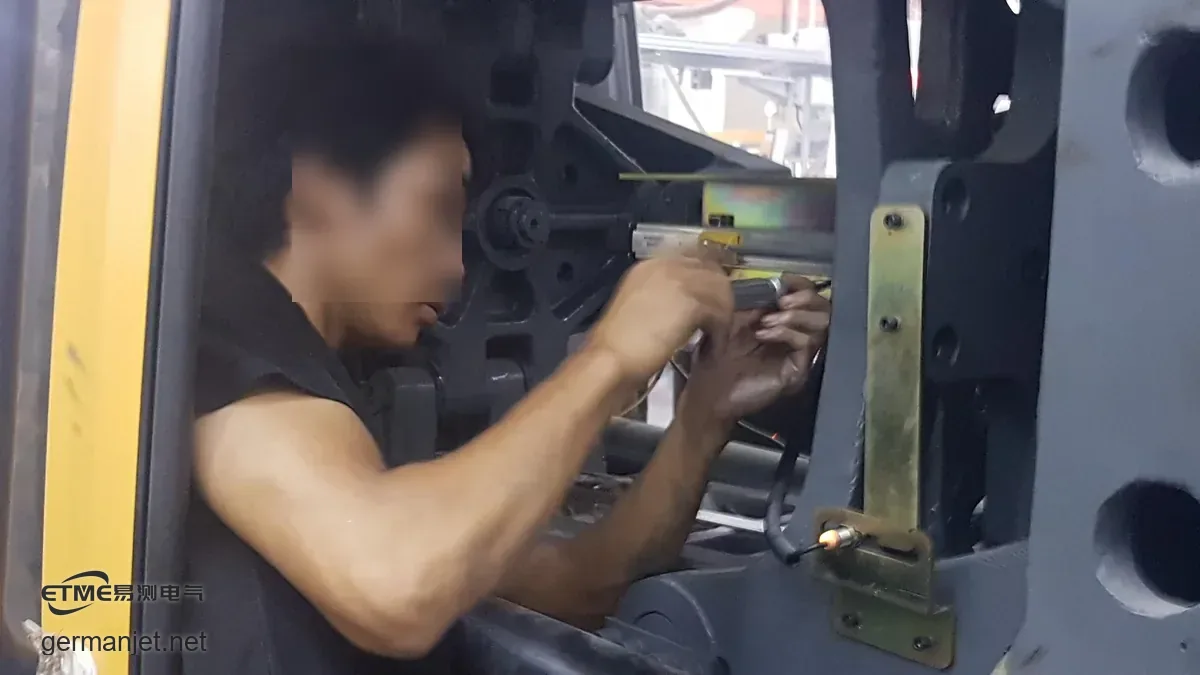
四、装上防震底座,问题直接消失
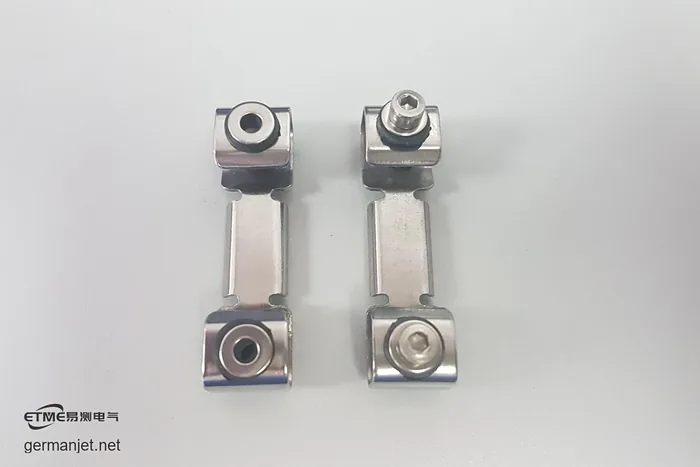
处理办法是加装防震底座(防震固定夹片),把电子尺与底片之间由硬连接改成隔震连接。装完之后同样的测试条件重跑一遍:震动问题没有了。
波形上的变化很直接——同样的顶针动作,输出波形变干净了。
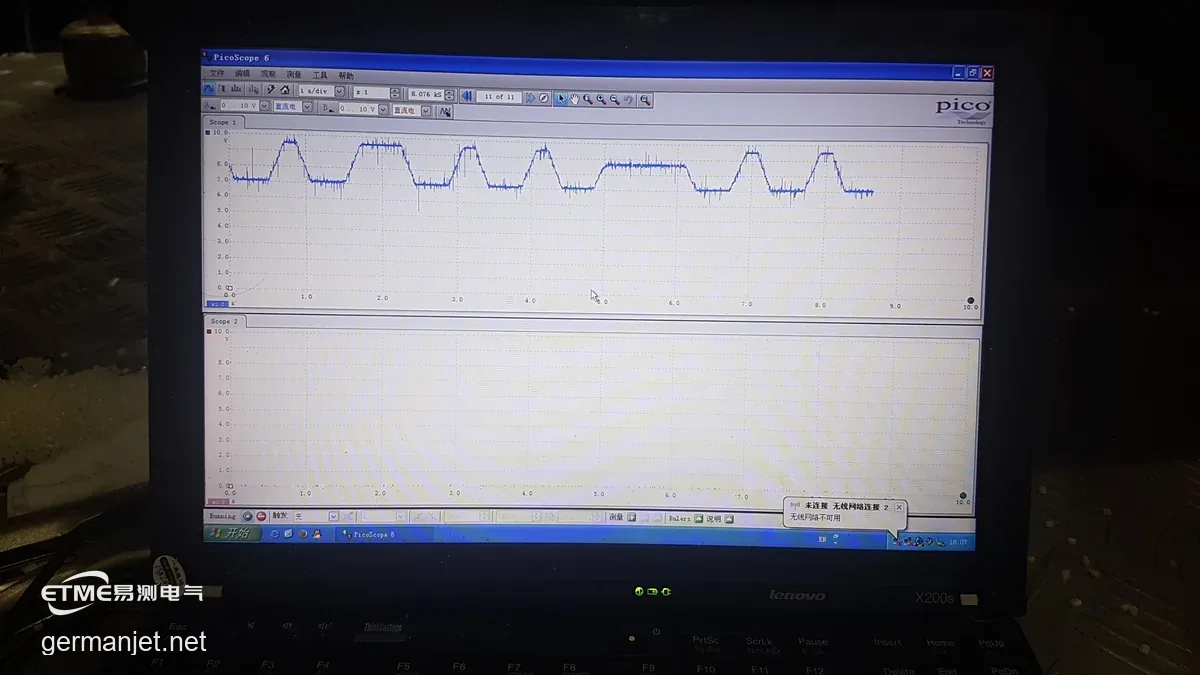
这次处理有两层意义:一是解决了这台机的问题;二是它给「读数跳是不是尺坏了」提供了一个判断依据——尺被装在一块会振的板上,症状和尺坏了一模一样,但换尺没有任何用。力劲那台 3500 吨机的案例里也是同样的结论,最后定位到的同样是安装与布线环节,而不是传感器本身(详见《力劲 3500 吨机台 6mm 跳动排查》)。
五、装的时候两个必须守住的细节
防震底座装上去不难,但有两个细节我们当时专门跟现场强调了两遍。
第一,必须配上介子安装。安装螺丝如果不用介子,螺丝头会直接穿进减震胶体里,等于把减震结构破坏了——装上去的还是一个硬连接。介子是随包装一起配好的,不需要另外找。
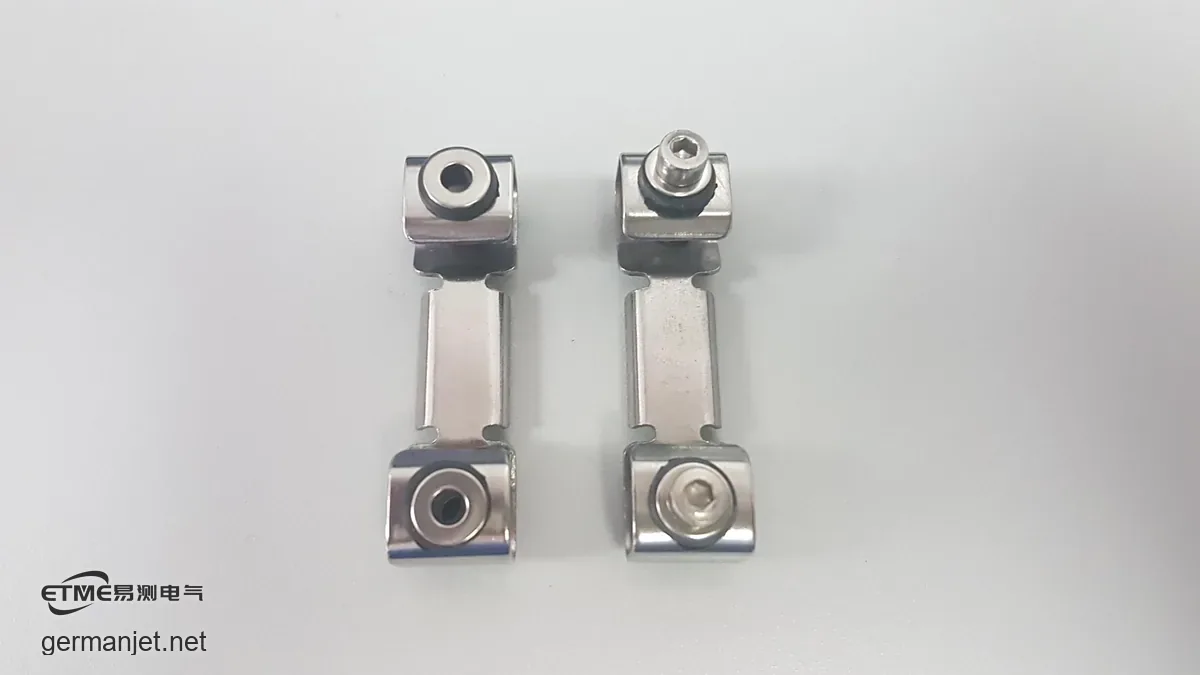
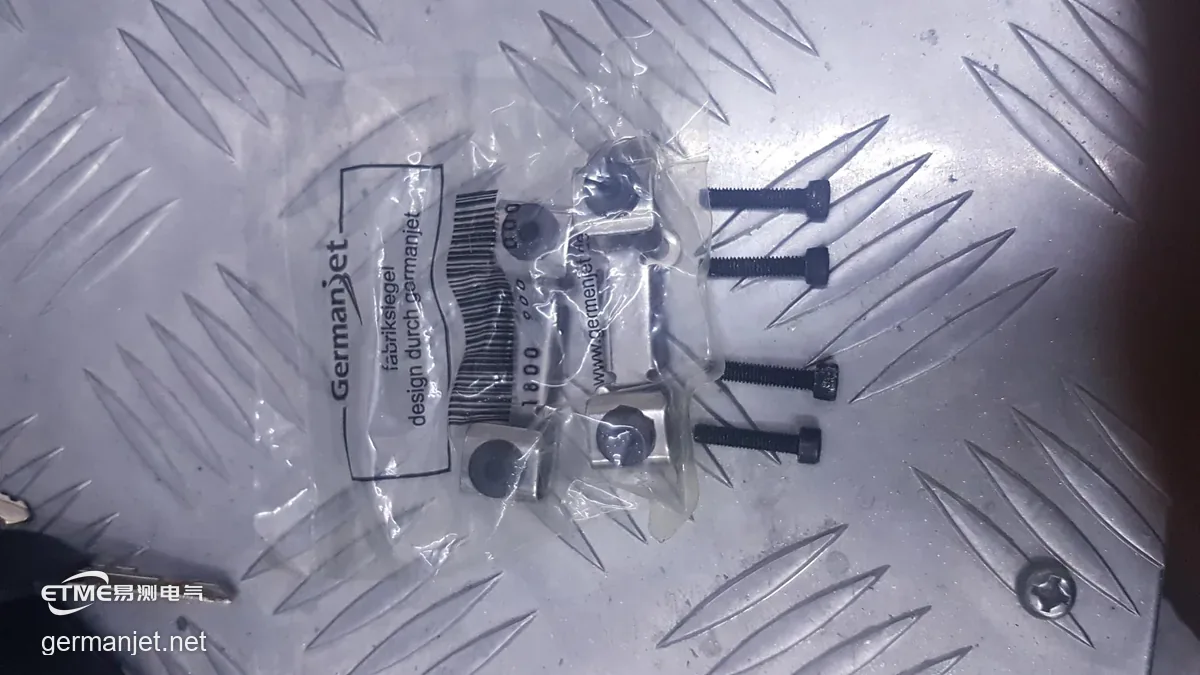
第二,用扭力螺丝刀按标准扭力上紧。既不能松,也不能凭手感拧到最紧。具体数值和执行办法见《注塑机电子尺防震夹片安装指引》,标准扭力 3.5 kgf.cm,判据是胶圈轻微压扁、介子不下陷。
六、顺带发现的另一个问题:安装超行程
这台机的事情处理完,我们在同一批机台上顺手看了一遍电子尺的行程状态,又发现一个独立问题:安装超行程。
顶针走到行程底部的时候,尺上的滑块位置越过了壳体上的黑色界线。这次不是一台——同一批机台里有好几台都是同样的情况。
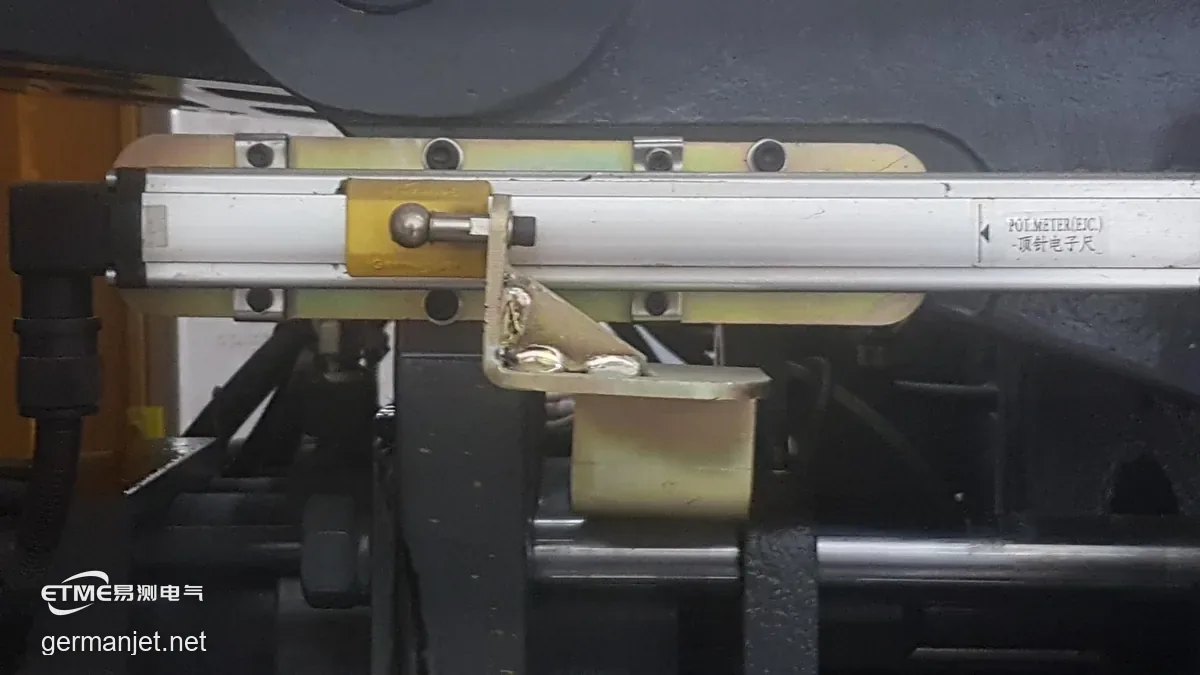
超行程和震动问题是两回事,但后果会叠加:尺本来就因为震动在跳读数,再叠加机械上的超行程冲击,寿命会明显缩短。
超行程要在安装阶段一次做完:先确认顶针的机械行程范围,把电子尺的有效量程覆盖到行程两端之内,两端都留出余量。这一条如果装机时没核,后面靠调参数是补不回来的。
七、这类现场问题的处理顺序
| 顺序 | 动作 | 目的 |
|---|---|---|
| 1 | 同型号机台横向比对,看是个案还是共性 | 只有个别机台出问题,方向就指向安装,不是选型 |
| 2 | 示波器看波形,区分静态抖还是跟随动作抖 | 把震动干扰和供电干扰分开 |
| 3 | 检查安装底片的刚性与稳固性 | 底片会自己振,尺一定跳 |
| 4 | 加装防震底座,配齐介子、按标准扭力上紧 | 把硬连接改成隔震连接 |
| 5 | 复核行程,确认顶针到底不过黑色界线 | 避免机械超行程缩短尺的寿命 |
这次考察最值得记住的是第 1 步。十台机里只有一台跳数,这个信息比任何仪表读数都更早给出答案:问题在那一台的安装上。所以读数跳动先别急着换尺,按上面的顺序走一遍,多数情况能在安装环节就收掉。
本文依据 2024 年 8 月德敏哲工程师对某注塑厂顶针电子尺的现场考察记录整理,测试结果与波形均取自当日记录;文中客户名称与机台编号已作脱敏处理。
常见问题
Q:顶针电子尺读数跳动,是不是尺坏了?
不一定是。这次十台机只有一台跳数,处理方式是加装防震底座,尺一支都没换。判断依据看波形:顶针不动时波形也在抖,偏向供电或线路干扰;毛刺只跟着顶针动作出现、顶针停它就停,偏向机械震动传进了尺里。两种情况都不该先换尺——尺被装在一块会自己振的板上,症状和尺坏掉一模一样,但换新尺装进同一个安装状态,读数照样跳。
Q:为什么同型号机台里,只有细机台出问题?
细机台留给电子尺的安装空间更小,配套的安装底片通常也更薄。顶针高速动作时,这块薄板被激励起来自己产生共振,振动沿悬臂传进尺芯。机台越大、底片越厚,这种共振越不容易形成,所以同一批机台里大机台反而没事。这也是为什么这类问题有一个典型特征:速度越快越明显,低速时看不出来。
Q:安装超行程在现场怎么看?
看顶针走到行程底部时,尺上滑块的位置有没有越过壳体上的黑色界线。越过去了,说明电子尺的有效量程没有完整覆盖机台的实际行程,尺在行程两端承受了额外的机械冲击。这次同批机台里有好几台都是这个状态。处理要在安装阶段做:先量准顶针的机械行程,再把尺的有效量程覆盖进去、两端留出余量,等装完再靠调参数是补不回来的。