力劲 3500 吨机台 6mm 跳动排查:3800mm 模拟量电子尺的现场定位过程
2013 年 12 月 16 日上午 10 点半,我们到了客户在东莞长安的模具测试车间。一台力劲 3500 吨注塑机上,德敏哲 3800mm 模拟量输出电子尺的读数有 6mm 跳动。这支尺标的是微米级的重复精度,6mm 相当于整根量程的千分之一点六。客户已经准备换尺了。
我们的工程师在现场从上午 10:30 待到下午 6:30,同行的还有力劲的现场工程师和模具主管。一整天查下来,结论只有一句:尺本身没问题。6mm 是三个现场问题叠在一起造出来的。下面按当天排查的顺序完整记一遍,这条路线几乎能覆盖模拟量电子尺在现场会踩的所有坑。
一、先把现场条件摆清楚
| 项目 | 现场情况 |
|---|---|
| 机台 | 力劲 3500 吨注塑机 |
| 传感器 | 德敏哲 3800mm 模拟量输出电子尺,满量程 0-10V |
| 故障现象 | 显示屏位置读数 6mm 跳动 |
| 现场时间 | 2013-12-16,10:30-18:30 |
| 到场人员 | 德敏哲工程师 2 名、力劲现场工程师、模具主管 |
| 测量器材 | HP 34401A 六位半数字电压表、3V 干电池 |
二、按链路一段一段测,看读数从哪一段开始跳
排查思路只有一条:把「尺 → 连接线 → 控制器 → 显示屏」这条链路切成几段,一段一段灌进一个绝对稳定的信号,看读数在哪一段开始跳。稳定信号用的是一块 3V 干电池,纯直流输出,它自己不可能制造干扰。哪一段扛不住,屏幕上一看就出来。
第一步 先量尺本身:六位半表测出 0.19mm
把电子尺单独拿出来,用 HP 34401A 六位半电压表直接量它的模拟输出,测三项:绝对精度、重复精度、内部抗干扰性。
结果:电压读数跳动不超过 0.0005V。按这支尺 3800mm 对应 0-10V 换算,0.0005V 折算下来就是 0.19mm,重复精度和出厂要求完全一致。
这一步把 6mm 的最大嫌疑先排除了:尺在我们手上是好的。
第二步 再查控制系统:干电池直接灌进输入点
机台上的控制系统也是嫌疑人。我们没有经过任何连线,直接把一块 3V 干电池接到控制器的输入点上。
屏幕上读数非常精确,没有跳动。控制器这一段也干净。
第三步 24V 电源:稳不稳,还得看 0V
给电子尺和控制器供电的是一路 24V 电源。实测输出电压稳定在 24.5V,而且在没有开油泵、没有开周边设备的情况下,0V 参考点也没有异常。
但这一步只证明了「静态干净」。只要周边设备一动,结论就可能翻,后面第五步正好印证了这点。
第四步 连接线:拆掉尺,把干电池接到电线端
这是当天最关键的一步。
我们把电子尺从电路里拆掉,把 3V 干电池直接接到传感器接线的线端上。如果这条线是干净的,屏幕上应该读出和第二步一样稳定的数字。
但屏幕上显示有 4mm 跳动。线本身在引入干扰,这一点确认了。
我们和力劲的现场工程师一起顺着线槽看这条线的走法,问题就在那儿:传感器接线和中电压线、以及现场其他干扰量较大的线捆在一起走。把这根线从机台内部拉到机台外面、离开那些干扰源之后,跳动立刻降到 2mm 左右。
到这里的初步结论是两件事叠在一起:线材本身的抗干扰能力不够,加上走线方式有问题。
第五步 周边设备:油泵 0.5mm,电动门 2.5mm
最后一轮,把「线」这个变量也彻底排除掉:3V 干电池直接接在控制器的输入点上,中间不经过任何电线。这时候读数应该纹丝不动。
开油泵,读数出现 0.5mm 跳动。
开关电动门,跳动加大到 2.5mm,而且门每开一次或关一次,读数就跳一次。
为了排除人的因素,当时模具主管也在现场盯着这组测试。
到这一步,干扰的来源已经不在传感器、不在线、也不在控制器里了,而是从机台的电气环境灌进来的:机台地线打得不够好,或者电动门驱动的干扰本来就大。
三、6mm 是三处现场问题叠加出来的
把五步的结论拼起来,力劲这台机上的 6mm 跳动不是一个故障,是三处现场问题叠加:
| 序号 | 问题 | 实测证据 | 对跳动的贡献 |
|---|---|---|---|
| 1 | 传感器接线与中电压线、高干扰线同捆走线 | 拆尺后线端接干电池,跳动 4mm;线拉到机台外降到 2mm | 最大 |
| 2 | 机台地线接地不良 | 控制器输入点直灌干电池,开油泵读数跳 0.5mm | 中等 |
| 3 | 电动门驱动干扰偏大 | 同一测法,开关电动门读数跳 2.5mm | 中等 |
传感器本身从头到尾都是好的,0.0005V 的跳动水平一直摆在那里。
四、算一遍账,就明白模拟量为什么这么脆弱
很多人不理解:既然尺的精度是 0.19mm,为什么现场会跳到 6mm?因为模拟量输出本质是一把线性比例尺,行程越长,每 1V 代表的长度越多,同样大小的电压干扰被放大得越厉害。
力劲这台用的是 3800mm 量程、0-10V 输出:3800mm ÷ 10V = 380mm/V,也就是 1V 代表 380mm。
反着算,想守住 0.5mm 的精度,外部干扰必须压在 0.5mm ÷ 380mm/V ≈ 0.0013V 以内。
而现场实测,电动门开关一次带来的干扰是 2.5mm,换算过来是 2.5mm ÷ 380mm/V ≈ 0.0065V。
需要 0.0013V 的干净度,实际却有 0.0065V 的干扰,差了约 5 倍。干扰直接把精度盖掉,屏幕上出现 6mm 跳动一点都不奇怪。
| 项目 | 数值 | 说明 |
|---|---|---|
| 满量程 / 输出 | 3800mm / 0-10V | 本机所用规格 |
| 换算比例 | 380mm / V | 1V 代表 380mm |
| 尺本身跳动 | 0.0005V,约 0.19mm | 六位半表实测,达标 |
| 守住 0.5mm 精度所需干净度 | 不高于 0.0013V | 门槛值 |
| 电动门开关一次的实际干扰 | 2.5mm,约 0.0065V | 超门槛约 5 倍 |
| 同捆走线造成的干扰 | 4mm,约 0.0105V | 线拉到机台外降到 2mm |
五、结论:读数跳动,先别急着换尺
当天的判断是:这类跳动问题,多数是模拟量选型与现场安装的问题,而不是无接触电子尺本身坏了。换尺是最贵的动作,也是最容易白做的动作,因为新尺装上去,干扰环境一点没变,跳动照样在。
无接触电子尺的优点依然成立:精度高、绝对防尘防水、无机械磨损。但选了模拟量输出,就得连带把周边的一切管好:线材质量、走线方式、接地、周边设备的干扰水平。这几项是模拟量方案的一部分,不是可选项。
在行程长、机台电气环境又复杂的场合,更省事的做法是直接用数码化输出,比如 CANbus、SSI 这一类。数码输出本来就是为补模拟量的这些短板设计的:信号是数字量,干扰要大到大得能改变 0 和 1 才会影响读数,精度可以做到 0.005mm 级别,代价是要配合控制器的运算速度。
就力劲这台 3500 吨机来说,能落地的整改顺序是:先把传感器线从高干扰线束里拿出来、单独走线并做好屏蔽接地,再核查机台地线,最后评估电动门驱动这一路干扰要不要单独处理。这三步做完,模拟量方案还能继续用;如果这台机对精度要求高、又不好彻底治干扰,那就该考虑换数码输出。
六、这套排查现在你自己也能做
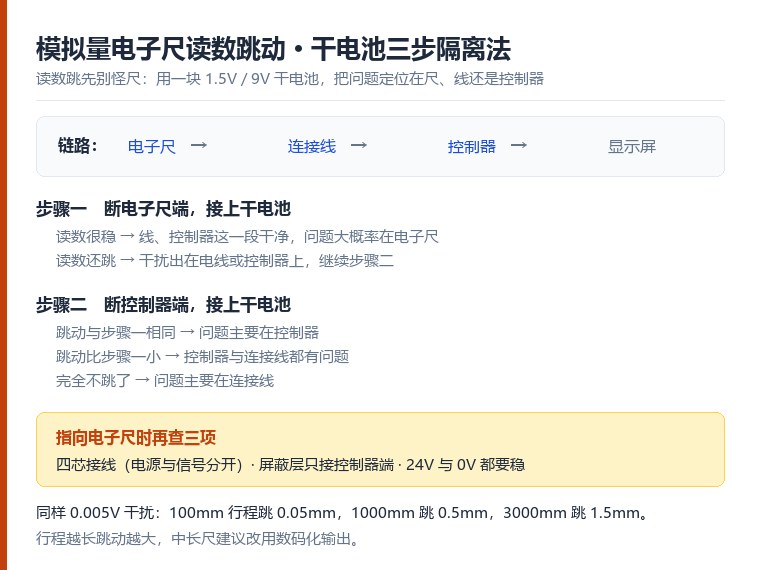
当天那套方法的核心,其实就是一块干电池加两步隔离:先断电子尺端接电池,看读数稳不稳;再断控制器端接电池,三种结果分别对应控制器、控制器加连线、纯连线问题。详细的判断表和三种结果的处理办法,写在《模拟量电子尺位置读数跳动:干电池三步隔离法》里,可以直接照着走。
有两个现场细节值得单独记一句:一是「线」这一段最容易被忽略,力劲这台的 4mm 就是从线上来的,不拆尺只换尺根本发现不了;二是「静态干净」不等于「动态干净」,24V 电源在不开周边设备时是好的,油泵和电动门一动,0V 参考点就被拉得晃。
本文依据 2013 年 12 月 16 日德敏哲工程师对力劲 3500 吨注塑机的现场技术记录整理,现场实测数值均取自当日记录。
常见问题
Q:模拟量电子尺读数跳动,换一支新尺能解决吗?
先别换。这次现场查下来,尺本身的跳动只有 0.0005V,折合 0.19mm,完全达标;6mm 是走线、地线和周边设备三处干扰叠加出来的。新尺装进同一个干扰环境,读数还是照样跳。
Q:为什么行程越长,模拟量电子尺越容易跳?
模拟量是线性比例尺,行程越长,每 1V 代表的长度越多,同样的电压干扰被放大得越厉害。以 3800mm、0-10V 为例,1V 代表 380mm,0.0065V 的干扰就能变成 2.5mm 的读数跳动。短行程尺用模拟量问题不大,长行程要稳住精度就得考虑数码化输出。
Q:怎么区分干扰是配电环境进来的,还是线或控制器本身的问题?
用一块干电池做隔离。先把 3V 电池直接接到控制器输入点、中间不接任何线,读数稳说明线是嫌疑人;再把电池接到传感器接线的线端,读数开始跳,就说明线材或走线方式有问题。两步做完,尺、线、控制器、配电环境就能分开。