注塑机位移传感器怎么用:三处电子尺位置、接线图与使用步骤
注塑机的锁模、顶出、射胶都要精确的位置反馈,这些位置就是靠位移传感器(行业里叫电子尺)测出来的。这篇文章讲清楚注塑机电子尺装在哪些位置、怎么接线、怎么用。
一、注塑机位移传感器装在哪
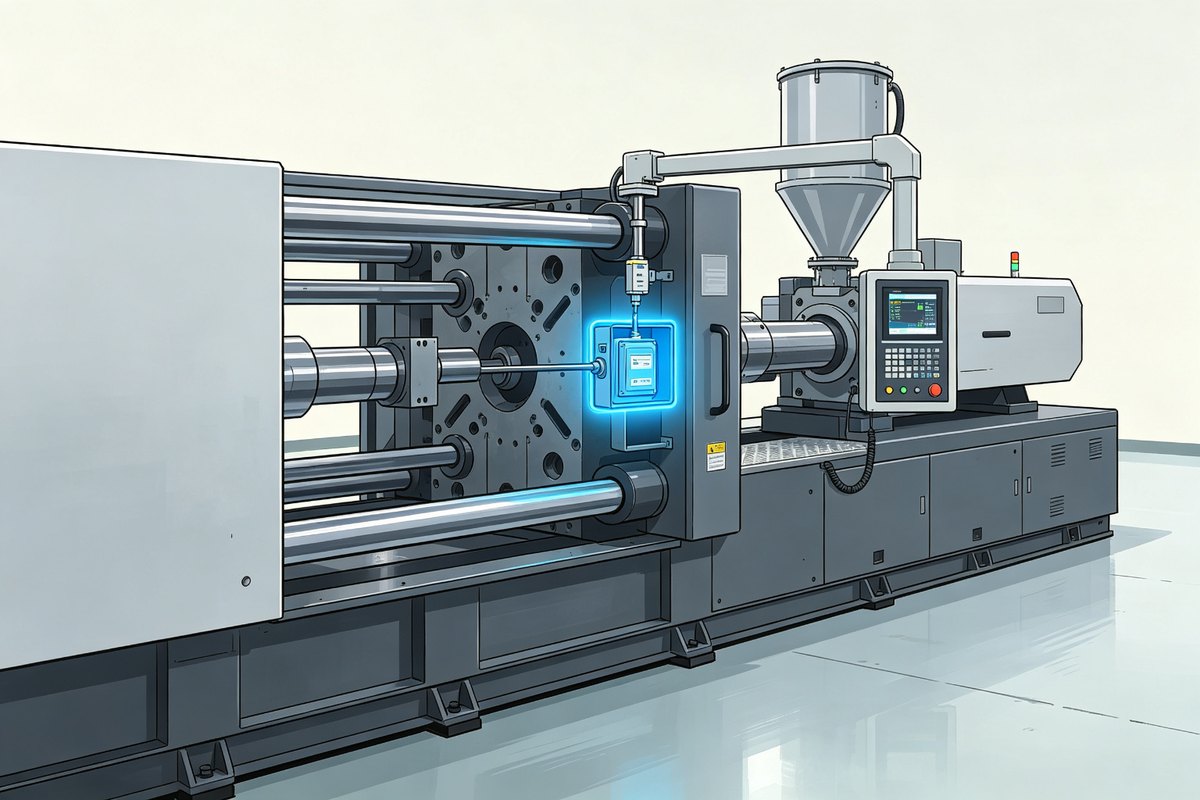
一台注塑机通常有三处行程要测:
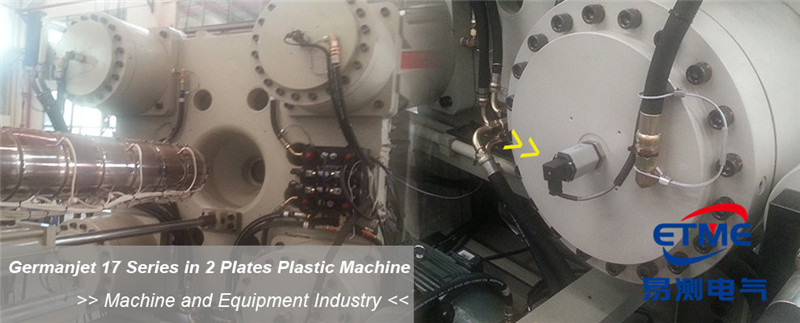
- 合模机构:测开合模行程,决定锁模位置和模具保护,这是最关键的一路;
- 顶出机构:测顶出行程,控制制品顶出距离;
- 射胶机构:测射胶行程(注射位置),配合压力控制注射量。
三处行程都不长(几十到几百毫米),但要求响应快、重复精度高、抗油污振动。
二、用磁致伸缩还是普通电子尺
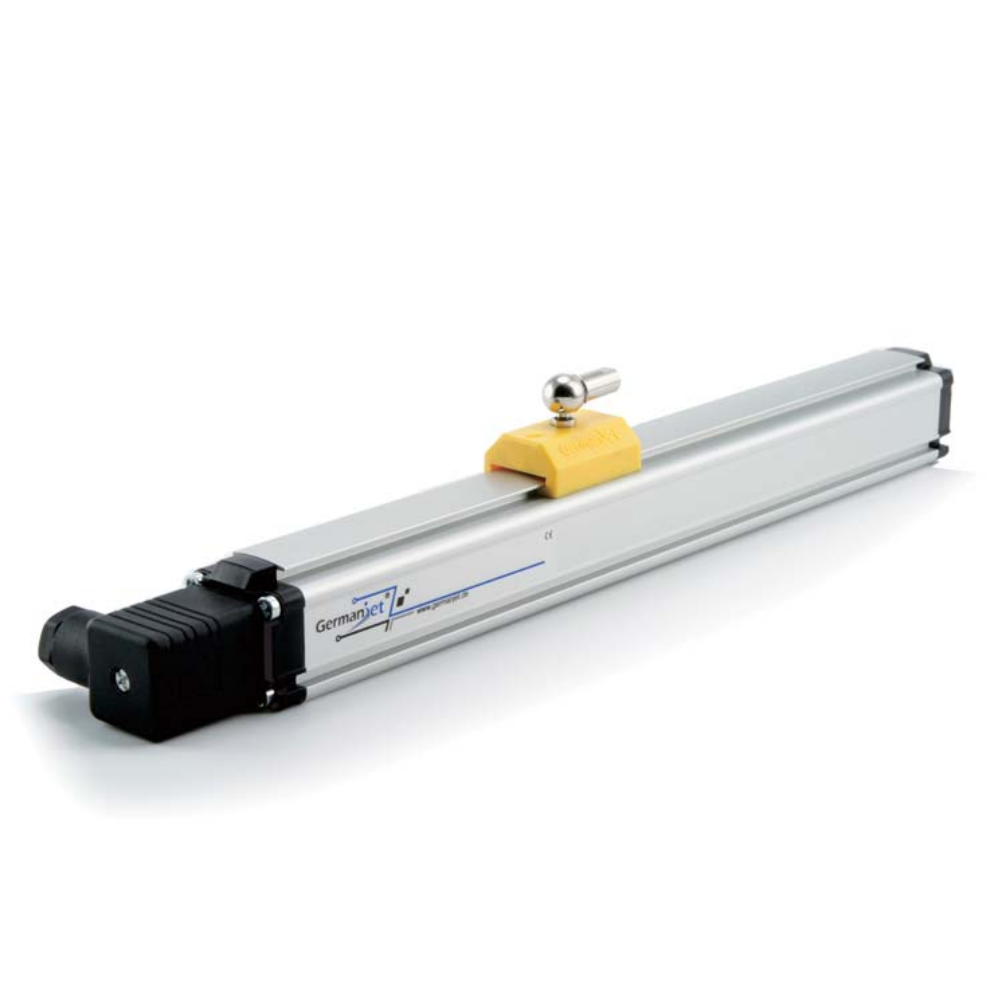
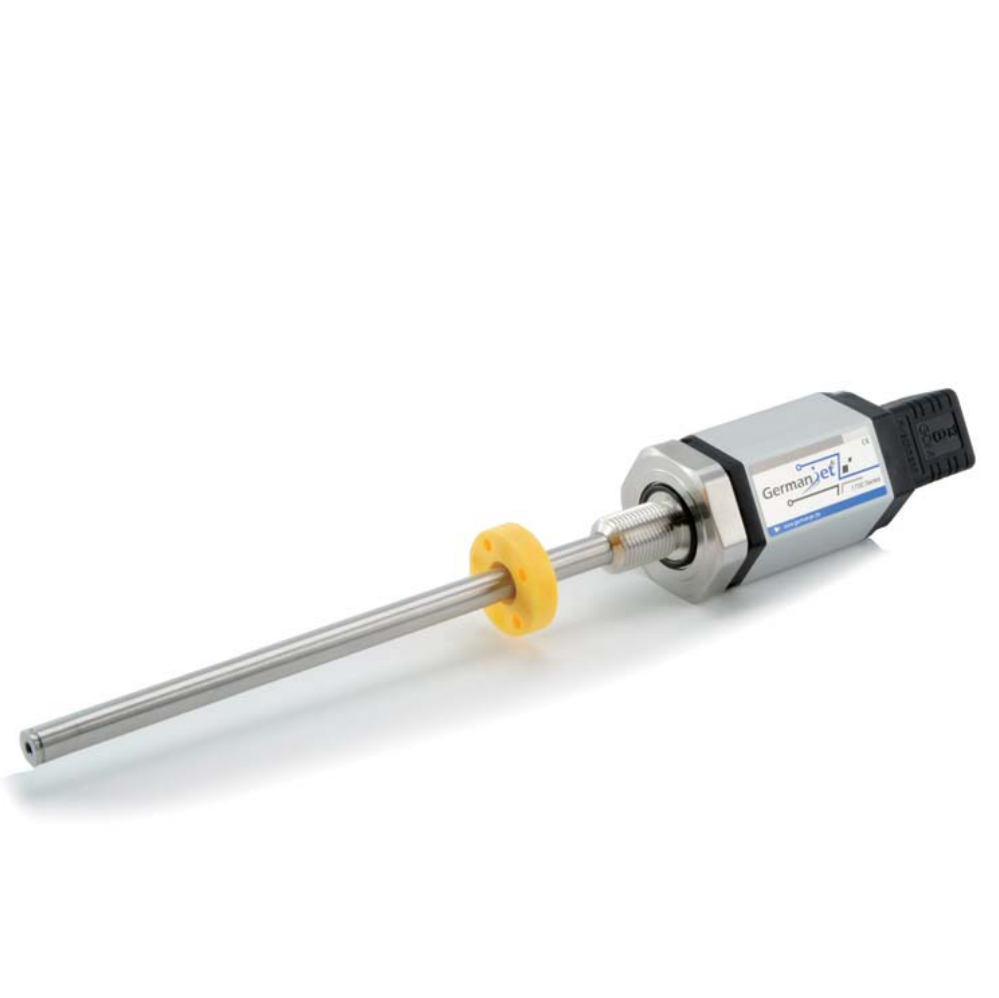
传统方案用导电塑料电位计电子尺,便宜但有触点磨损,注塑机高频往复下寿命短、还怕油污。磁致伸缩位移传感器非接触、无磨损、抗污染,正成为注塑机(尤其全电动、全数码化机型)的升级方案:德敏哲外置杆式(17/18 系列)装合模机构,内置式(16/19 系列)直接进油缸。行程、输出选型方法见本站位移传感器选型方法。
三、接线图与接线要点
- 模拟量 4-20mA:四线制,电源一对、信号一对独立,+24V/0V 接电源,信号+/- 接 PLC 模拟量模块,屏蔽层控制器端单端接地;
- 总线型 CANopen/SSI:按接头针脚图接线,节点地址、波特率在配置软件里设,详见磁致伸缩位移传感器全系列接线图与CANopen位移传感器改参数;
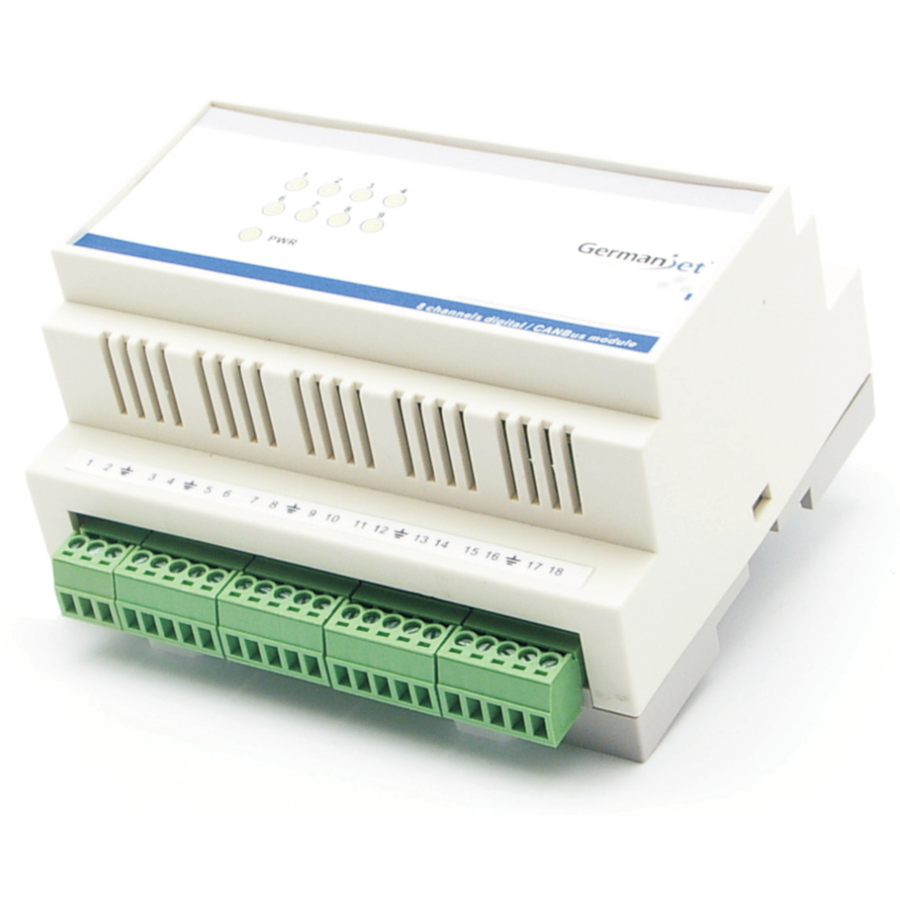
- 多支电子尺少占节点:一台注塑机常用 7 支电子尺,CANbus 卡一张最多带 2 支,用数码 CANBus 集成模块可把 7 支收进 1 个节点,扫描快 7 倍——完整方案见本站注塑机多支电子尺怎么少占CANbus节点。
四、使用步骤(装机到投产)
- 选型:按三处行程分别定行程、输出、安装形态;
- 安装:支架固定、磁环对中、线缆留余量,避开加热圈和开合模冲击区;
- 接线:按接线图接好,插头锁紧,屏蔽单端接地;
- 上电调试:推动运动部件,确认读数连续变化;调零点(合模到底=0)、量程(开模到位=满量程)、方向;
- 试运行:空循环几次,观察读数无跳变、无超量程后再带载生产。
五、注意事项(四条)
- 磁环不能超行程硬撞,机械限位要可靠;
- 电缆别和加热圈电源线捆一起,高温区用耐热线缆;
- 油污、粉尘大的车间,传感器加防护罩;
- 更换传感器时核对原型号行程、输出、安装孔距,装完必须重调零点量程。
常见问题
Q:注塑机上的传感器装在哪几处?
三处:锁模单元(锁模行程和模厚)、顶出单元(顶出行程)、射胶单元(螺杆与射胶行程)。
Q:什么情况下这地方值得用磁致伸缩?
轴速快、连续动作、油污环境或精度关键时——比如大机台的锁模位置、精密机的射胶行程。其他场合电位器尺更省钱。