注塑机7支电子尺怎么少占CANbus节点:数码CANBus集成模块一节点方案解读
全数码化电子尺,在日本和欧洲的注塑机上早就成了标准接口:精度高、抗干扰强。但一直有个绕不开的坎——成本。电子尺本身不便宜,配线费也不低,更要命的是,按 KEBA 的指引,一张 CANbus 模块最多只能带 2 支电子尺。一台两板机按 7 支电子尺算,就得装 4 张 KEBA 模块,成本直接翻上去。
这就是注塑机电子尺选型的核心矛盾:想全数码化,节点数先卡死你。
先看看高端机型怎么解的。东洋、日精的注塑机带 3 支全 CANbus 电子尺,机器里装了两张 CANbus 模块——不为别的,就为了加快读数回收速度。而 ENGEL 和 HUSKY 因为看清了 CANbus 模块和总线速度的短板,干脆改用西门子 Profibus 做通信基础。每条路都有自己的代价。
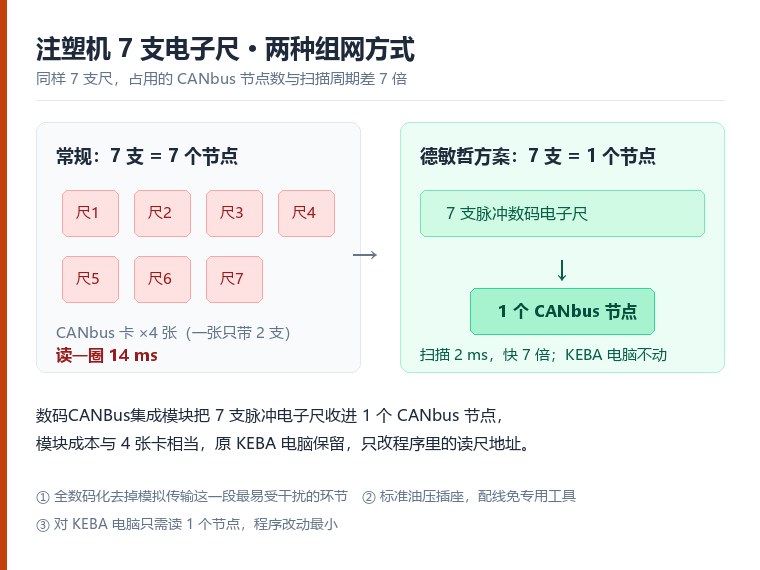
回到"一张模块带 7 支尺"这个需求上,常规思路走不通:7 支 CANbus 电子尺就是 7 个节点,CANbus 模块一次只能伺候 2 个节点,速度和可靠性都扛不住。除非换一种组网思路——7 个节点收成 1 个节点。
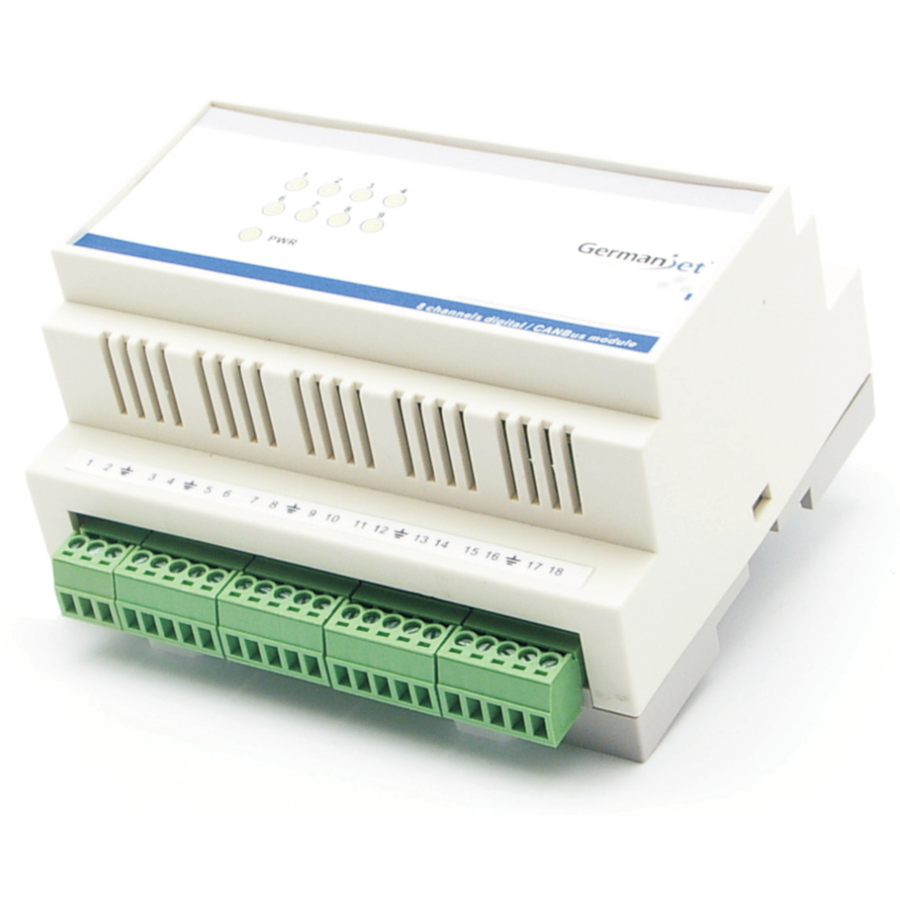
德敏哲的做法是给高性能注塑机专门做数码CANBus集成模块。一边接 7 支脉冲数码电子尺,另一边只出 1 个 CANbus 口接 KEBA 电脑。打个比方:原来 7 支尺是 7 辆火车头各带 1 节车厢,月台一次只能停 2 辆;现在 1 辆火车头带 7 节车厢,月台停一次全收。
这个方案的好处,逐条算给你看。
速度:对 KEBA 电脑来说,原来读 7 个节点才完成一圈扫描,现在读 1 个节点就完事。读一支尺按 2ms 算,7 支要 14ms,现在 2ms 搞定,快了 7 倍。扫描周期短,机台精度和性能跟着上去。
成本:只用一个 KEBA 模块,模块上的开销和原来 4 张卡持平,没有增加;KEBA 电脑是业内最可靠的工业电脑,海天原样保留,不用换不用加,只在程序里改一下读尺地址。
配线:德敏哲脉冲数码电子尺用标准油压插座接口,不用专用工具配线,生产工时省一块。
抗干扰:和"1 支 CANbus 开模尺带 6 支模拟尺"的折中方案比,全数码化把模拟传输那段最容易受干扰的环节整个拿掉了,读数稳定性和精度都上一个台阶。
这套方案还有个隐藏价值:它是为特定需求定做的,同业要模仿,得有同等水平的配套能力才行,不是拿通用模块拼一拼就抄得走的。
顺带说一句行业动向:震雄多年前开始为日本三菱代工大型注塑机,技术交流不断。后来震雄自家电脑在精度和可靠性上大幅提升,其中一项就是中大型注塑机全标配 7 支脉冲数码电子尺。数码化在注塑机上的比例,只会越来越高。
如果你的注塑机也在"7 支尺、4 张卡、扫描慢"里打转,把电子尺收进一个节点,可能是成本最低的一步。
常见问题
Q:一张模块最多能接几支尺?
德敏哲数码 CANBus 集成模块按输入型式,最多可把七路(可选八路)电子尺收进一个总线节点。
Q:这几支尺还要各自设节点地址吗?
不用。尺接到模块的通道上,模块才是 PLC 打交道的那个 CANopen 节点。