液压缸位置控制为什么选磁致伸缩?从注塑机到冶金压机
液压缸是磁致伸缩位移传感器最大的应用场景之一。为什么液压缸位置控制几乎成了磁致伸缩的"主场"?因为它正好压中了液压缸最头疼的几个工况:长行程、油污、高温、还要常年不停机。这篇从工况出发讲清楚。四个痛点与磁致伸缩的三条优势一一对应:长行程对应非接触免维护,高温高压油污对应 IP67~69K 高防护,连续运行对应绝对值上电即读不用回零。
液压缸为什么难测位置
液压缸的工作环境对传感器极不友好:活塞杆来回运动带来持续摩擦和振动;液压油温度能上到八九十度;现场满是金属屑和油泥;行程从几百毫米到两三米不等。传统接触式有刷位移计在这里有电刷磨损件、需定期更换,寿命短,往往几个月就飘了。
内置式 vs 外置式:系列怎么对应
按安装方式,磁致伸缩大致分两类:分界很清楚——新设计可定制缸体内孔选内置;旧机改造标准缸选外置。
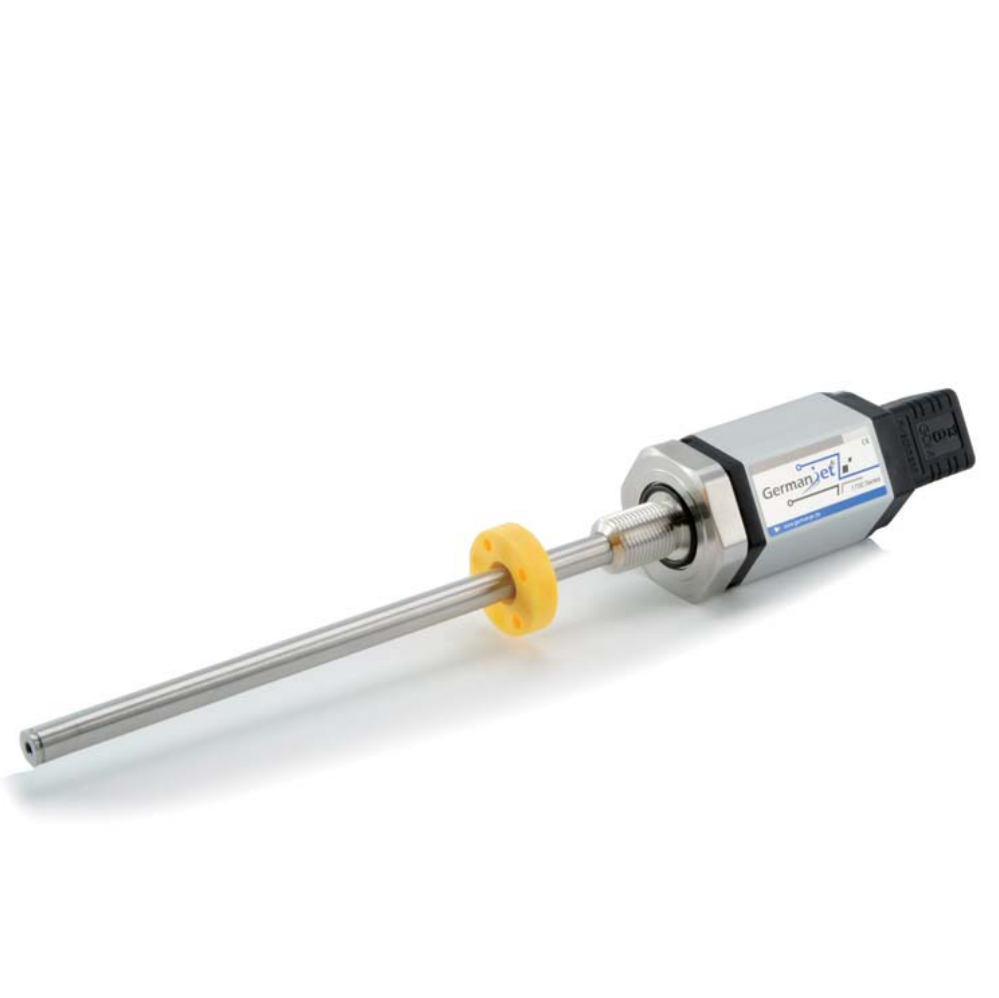
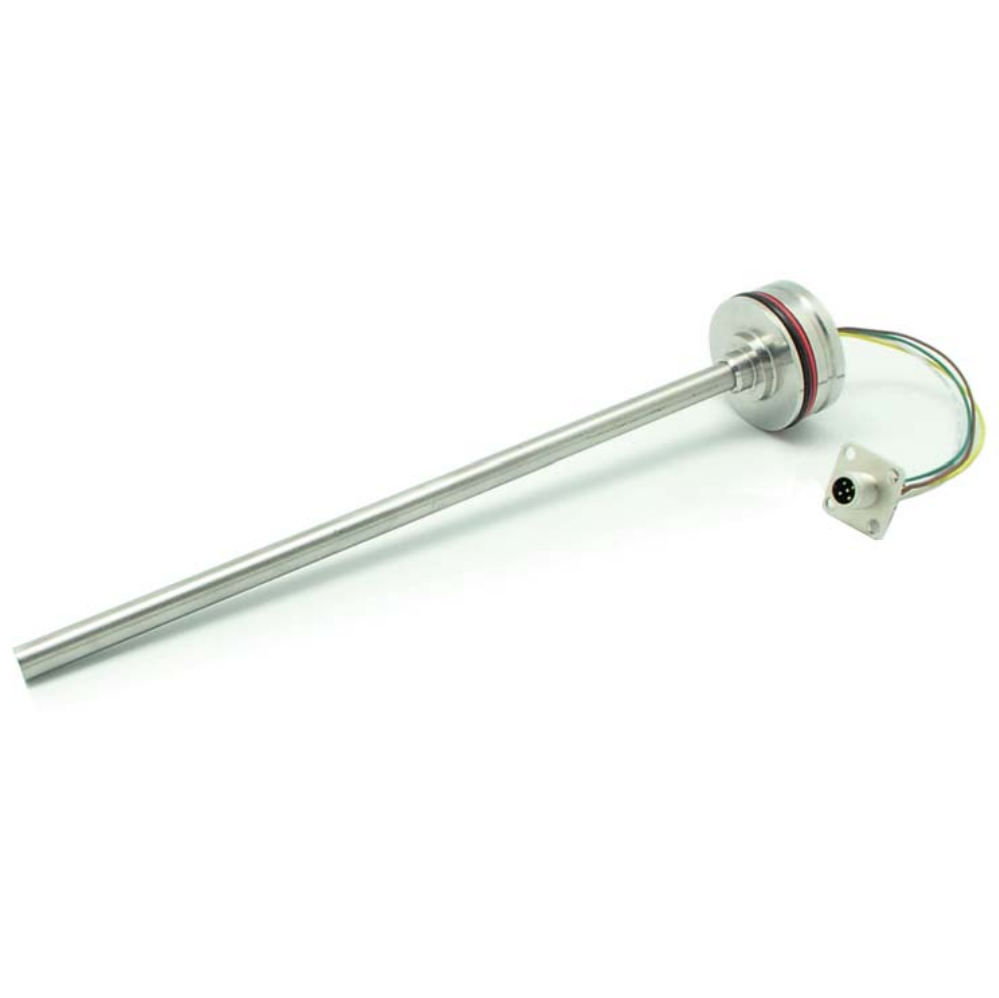
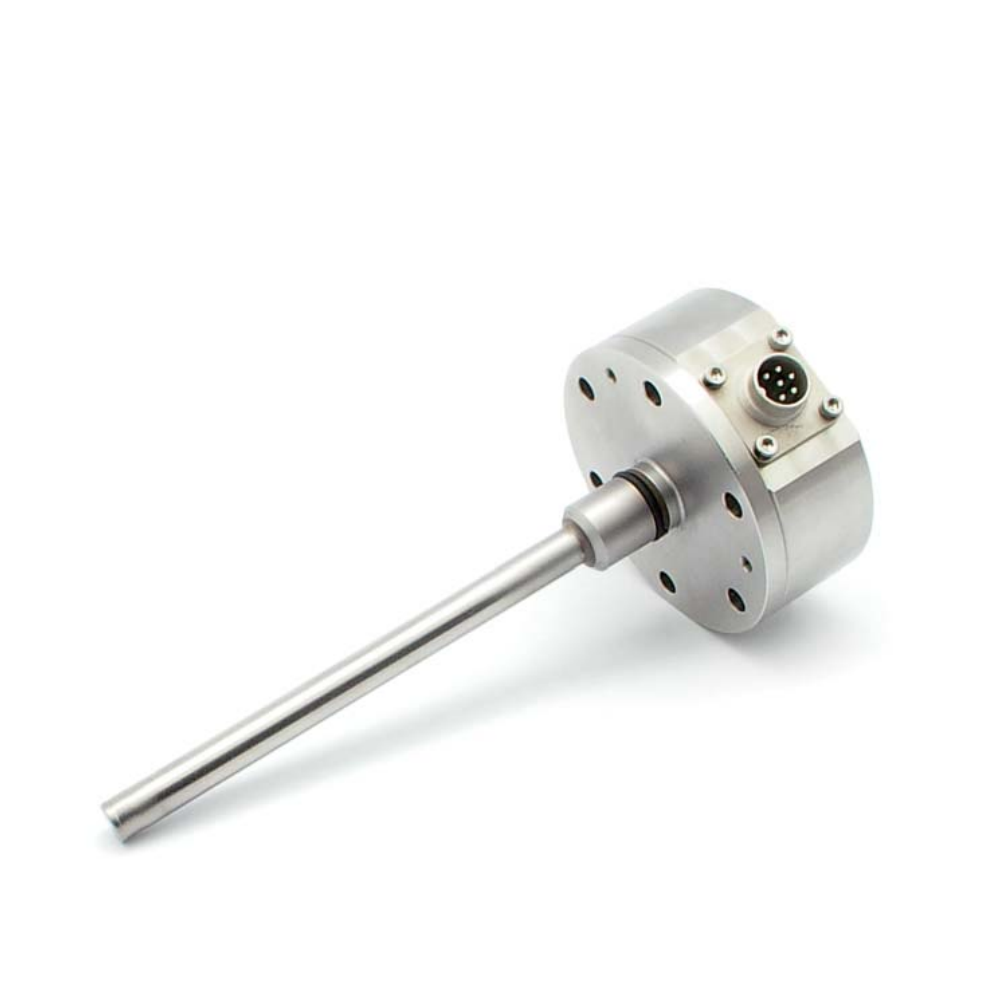
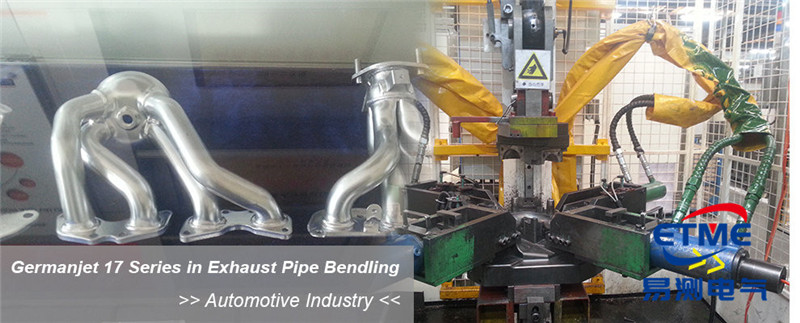
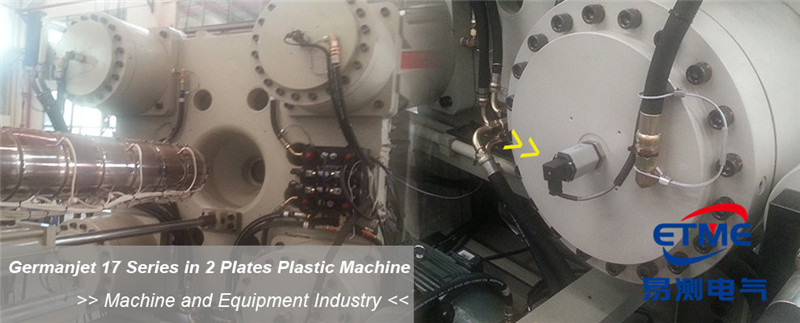
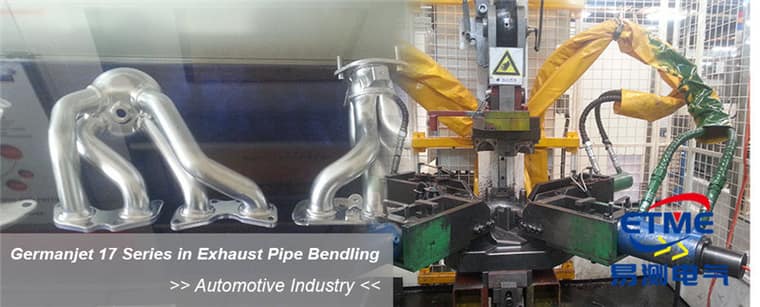
- 内置式(缸内):传感器直接装进油缸空腔,测杆随活塞杆同轴布置,磁环固定在活塞上。代表如 17 系列液压缸集成式、13 系列移动液压型(缸内集成,IP68~IP69K,抗振 25g/抗冲击 100g),结构紧凑、防护好,是注塑机、压机的首选;13 系列还适用于工程机械油缸。
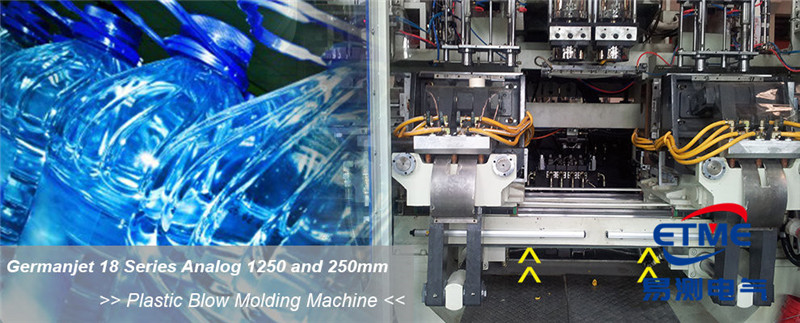
- 外置式(缸外):传感器装在缸体外,磁环套在活塞杆或外加滑块上。代表如 18 系列外置式(导轨型与悬浮型)。改造老设备、不便开缸时选它。
典型场景:从注塑机到冶金压机
- 注塑机合模 / 射胶:用内置式实时反馈螺杆和模板位置,闭环控制锁模力和射胶量;
- 冶金 / 伺服液压机:长行程、高压力,要耐压按系列核峰值的缸内集成式;
- 水利闸门 / 启闭机:户外、潮湿、长行程,靠高防护和免维护扛年久失修的现场。
非接触带来的维护红利
磁环和波导丝不接触,意味着没有易损的机械摩擦件。在油缸里装一次,往往能跟着设备跑好几年不用动。对产线来说,少一次停机换传感器,省下的远不止传感器那点钱。
伺服压合、压铸合模对位置反馈的响应速度有要求,刷新率先验见 响应时间与刷新率匹配。
工程师实操小贴士
- 内置式活塞杆内孔下限为 ≥12.7 mm(测杆 Ø10)。17 系列缸盖另有 Ø13 mm 通孔 + M18×1.5,16 系列缸盖为 Ø18G7。耐压不要混用:16/16R 为工作 350 / 峰值 530 bar,17/17EX 为 350 / 600 bar,19 系列内置为 300 / 600 bar。
- 测杆在油缸内应做好防磨损保护(原文:The sensor rod should be protected against wear)。
- 19 系列内置型额定压力 300bar、峰值 600bar,选型与试压时以此为准(原文:Pressure Rating: 300 bar / 600 bar peak)。