液压缸里的磁致伸缩位移传感器怎么换:拆前记数据,装完重标定
液压缸里的磁致伸缩位移传感器要换,现场常见的做法是:拆下来,拿着旧件去配一支一样的,装回去,开机。
这套流程能跑通的前提,是新件的机械基准和电气零点和旧件完全一致——而这件事几乎不会自动成立。所以返工的活儿,多数不是拆装手法有问题,是拆之前没记数据、装完之后没重新标定。
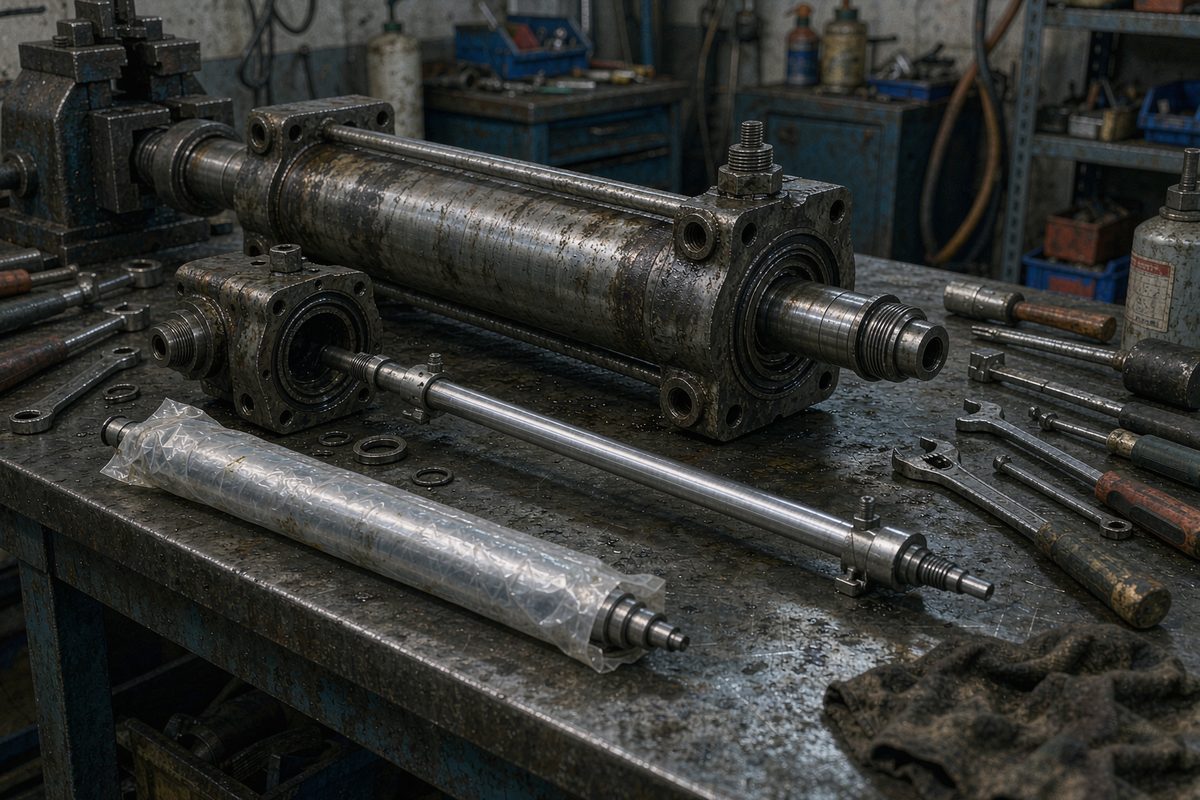
一、动手之前的四项确认
泄压与断电。缸内残压不清,拆缸头时密封件和测杆会带着压力弹出。泄压要回到零位,并确认压力表读数归零,不是"关掉泵就算泄了"。
泄压之后还要等温度。刚停机的缸体温度可能在七八十度,直接上手既危险,测出来的装配尺寸也不准——热态下量到的尺寸,冷下来会变。
工具备齐。拆缸头通常要专用扳手或套筒,有些缸头带锁紧结构。临时找工具最容易把缸头棱角磕坏。
备件先核对到位。不要拆完才发现新件的法兰形式不对。核对方法见换件三层核对:机械、电气、参数,如果原型号已经停产,找替代的路径见停产断供后替代型号怎么找。
二、拆之前必须记下的三个尺寸和一个基准
这几项数据一拆就没了,必须在动手前拿到。
- 旧件当前的长度或露出量。从缸头端面量到测杆端面,或者量测杆露出缸头多少。这个尺寸决定了新件装进去后测杆伸入缸内的深度,差一点整段行程都会平移。
- 磁环在活塞上的装配位置。磁环到活塞端面的距离要量准。磁环位置变了,同样的行程对应的读数区间就变了,量程系数跟着变。
- 接线与插头的形式。连同针脚定义一起拍照。同一系列不同批次的线色可能不同,只看线色不看针脚,装回去可能把电源和信号接反。
- 原件的零点基准。屏幕上记下"活塞退到底时读数是多少、走到顶时读数是多少"。这两个数就是新件标定时要对齐的目标,比任何图纸都直接。
有条件的,把拆之前的全行程读数曲线也存一份。新件装好之后两条曲线叠在一起看,形状对不对一眼就知道,比对方法见从位置曲线看早期劣化。
三、拆的过程:这些面不能碰伤
| 部位 | 碰伤的后果 | 防护做法 |
|---|---|---|
| 测杆外圆 | 划伤会影响回波,严重的直接报废 | 抽出时垫软布,不要在地上拖 |
| 缸头密封面 | 渗油、压力保持不住,缸体返修 | 拆下的密封件一律换新,不用旧的 |
| 缸头内孔与螺纹 | 装回去拧不到位,或者拧进去偏心 | 螺纹均匀受力,别单侧硬顶 |
| 磁环内孔 | 间隙不均,读出周期性的抖动 | 取磁环时用非磁性工具,避免磕碰内孔 |
拆下来的旧件别急着丢。它是现成的比对样板——新件到位后拿卡尺对一遍法兰孔距和测杆长度,比对着图纸核对快得多。旧件还能留下来判断损坏原因,这比换一支新的更重要,判断方法见检测好坏三步法。
四、装回去的顺序
装配顺序基本是拆的逆过程,但有两处容易做错。
磁环先装对再穿杆。磁环要在活塞装进缸筒之前固定到位,装完再想调整就得再拆一遍。磁环的固定方式和几个常见的坑,见磁环这五个坑占了一大半。
锁紧分几次来。缸头螺栓对角、分两到三轮拧紧,不要一次拧死。一次拧死容易把密封圈挤偏,当场看不出来,跑一段时间才渗。
装完先不要上电跑自动。手动把活塞从一端推到另一端,感受有没有卡涩——这一段能直接判断装配质量。
五、复标为什么比拆装更要紧
新件的电气零点和机械基准跟旧件不会自动一致,直接换上读数一定偏。所以标定不是"可选动作",是这次作业的一部分。
标定的顺序是先定机械基准,再用两点法定量程,具体做法见零位标定:机械基准加两点法。标定要等电子部分热平衡之后再做,冷机标、热机跑是同一个现场反复出现的组合问题。
标完之后再做两件事收尾:把全行程手动走一遍,确认读数连续、两端余量够;跑一个班次之后复紧一次法兰和支架螺栓,新装的连接件在头几个热循环后会松。
工程师实操小贴士
- 拆之前把屏幕上的两个极限读数拍照留存。这是最省事的"零点基准记录",比事后翻图纸找设计值可靠得多。
- 缸头密封件不管看着多完好都换新。一条密封圈的价钱远比再拆一次缸低。
- 旧件留着,先判断是自然寿命到了还是被别的问题弄坏的。如果同一台设备连续换了两支,那要查的就不是件,而是油液清洁度或者安装状态。
- 新件装好到上电之间,手动全行程推一遍。这一段靠手就能发现的问题,等接线和参数都调完再发现,返工成本会高得多。
- 如果设备是连续生产设备,把这次记下的尺寸和读数基准归档进设备台账。下次再换就有据可查,不用再从头量一遍。
常见问题
Q:换件之前,哪些数据是必须记下来的?
四样:旧件从缸头端面算起的长度或露出量、磁环到活塞端面的装配距离、接线插头的针脚定义、以及屏幕上活塞退到底和走到顶时对应的两个读数。前三样一拆就没了,最后一样是新件标定时要对齐的目标。有条件的话把全行程读数曲线也存一份。
Q:换成同型号的新件,还需要重新标定吗?
需要。同型号只是机械接口一致,每支产品的电气零点与出厂标定存在个体差异,装上去读数一定会有偏移。标定顺序是先定机械基准、再用两点法定量程,并且要等电子部分热平衡之后再做,冷机标定的零点不稳定。
Q:拆下来的旧件还有用吗?
有两处用处。一是当实物样板,新件到位后拿卡尺对一遍法兰孔距和测杆长度,比翻图纸快;二是判断损坏原因,看是自然寿命到了还是油液脏、安装状态不好导致的。同一台设备如果连续换了两支,要查的就不是件本身了。
Q:装回去之后先做什么?
先不要上电跑自动。手动把活塞从一端推到另一端,感觉有没有卡涩,这一段能发现装配问题。确认顺畅后上电检查读数是否连续,再重新标定量程零点,最后跑一个班次复紧法兰和支架螺栓。新装的连接件在头几个热循环后通常会松。