
磁致伸缩位移传感器模拟量输出校准:三层误差与两点法操作
换一支同型号的尺,装好、接线、通电,PLC 里读到的位置比原来少了 3 mm。程序没动过,机械没动过,磁环还是原来那个——现场第一反应通常是"这支尺不准"。真正的情况多半是:新尺的 4 mA 点落在 3.94 mA,20 mA 点落在 19.9 mA,两个偏差在控制器里被缩放公式放大,800 mm 的行程上正好是 3 mm。
模拟量输出校准,处理的不是"把传感器调准",而是把三层误差各自归位。三层分不清,往哪一层调都是猜。
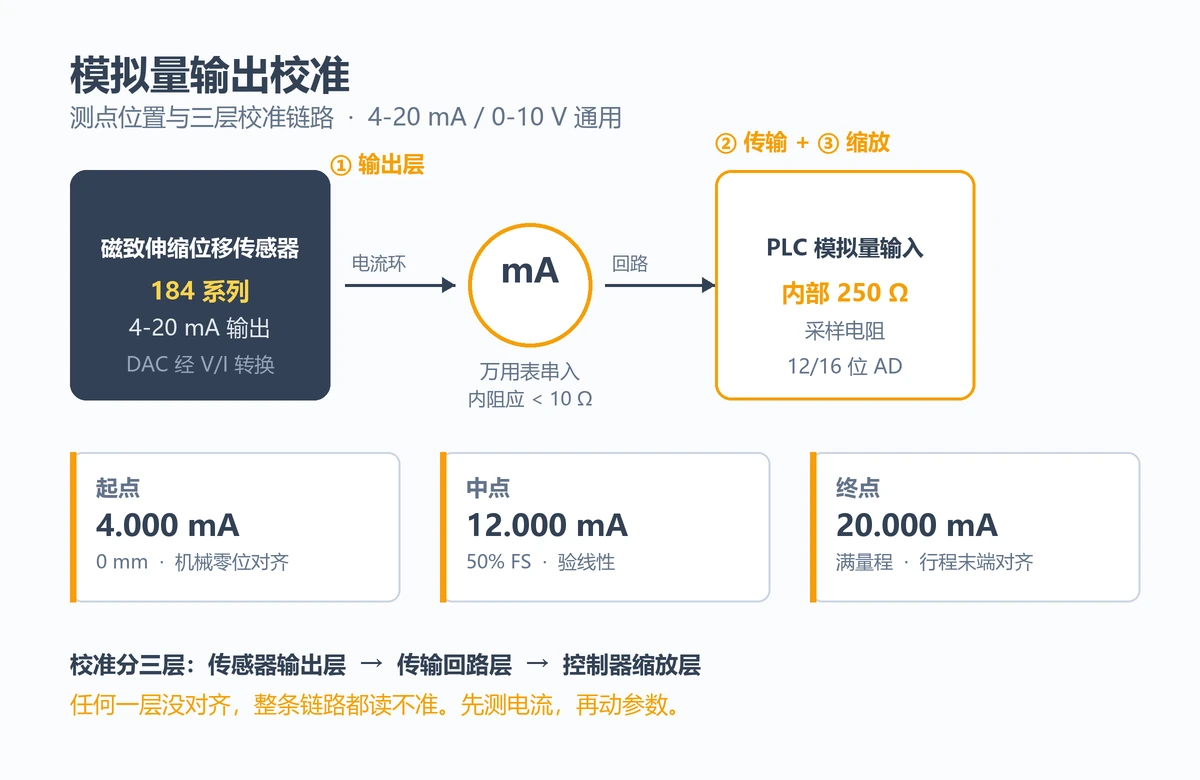
校准的对象是一条链路,不是一支尺
4-20 mA 从传感器出来,到 PLC 里变成毫米数,中间经过三段,每段都会引入误差。
- 输出层。传感器内部先把位置换成数字量,再经 DAC 与 V/I 转换变成电流。这一层的误差来自 DAC 的零点与增益,出厂已经逐台标定过(见 出厂标定与死区补偿)。换尺、拆过磁环、动过编程器之后,这一层就回到"未对齐"状态。
- 传输层。线阻、接触电阻、PLC 模拟量卡内部的采样电阻,还有供电电压不足,都会让真正流进卡里的电流小于传感器输出的电流。这一层从外观上看不出来,只能量。
- 缩放层。控制器按公式把 4-20 mA 换成毫米。系数是人为写的,写错、抄错、照着上一支尺的行程写,误差不体现在电流上,却全落在读数上。
三层误差直接相加。输出层 0.05% FS、传输层 0.1%、缩放层 0.2%,合起来 0.35% FS,1 米行程就是 3.5 mm。这个量级很微妙:看着不对,又说不上哪里错。
先量电流,再动参数
判断误差落在哪一层,入口只有一个:把真实电流量出来。万用表拨 mA 档,串进回路,不是并接。串在供电正端与传感器之间,或者传感器输出与 PLC 输入之间,量到的是同一个回路电流。
- 档位。mA 档。A 档内阻低但分辨力不够,16 μA 级的变化看不出来。
- 表的内阻。mA 档内阻从几欧到几十欧不等,串进回路会吃掉一点电压。回路负载本来就接近上限时,表的内阻会把电流压低,读数偏小,容易把一支好尺判成偏。手册标称 <10 Ω 的表可以直接用,标到 100 Ω 要在负载上留余量。
- 负载电阻。PLC 模拟量输入常见 250 Ω,20 mA 对应 5 V;也有 500 Ω 或 100/250 Ω 可切的卡。接之前确认档位,否则整段换算差一倍。
量之前先把活塞停在一个能重复到达的位置——机械硬限位最好,没有就加个固定挡块。后面所有数字都对着这个点比。
两个数字要记:始端电流与跨度
活塞走到机械起点,读电流,记为 I₀;走到行程末端(留出死区,不要顶到头,见 有效量程与两端盲区),读电流,记为 I₁。
- 始端偏差 = I₀ − 4.000 mA,反映零点误差。
- 跨度 = I₁ − I₀,标称 16.000 mA,跨度偏差反映增益误差。
拿一支 18 系列 184(4-20mA)、行程 1000 mm 的实测量级看:I₀ = 4.032 mA,I₁ = 19.884 mA。零点偏 +0.032 mA,即 +0.2% FS;跨度 15.852 mA,比标称少 0.148 mA,即 −0.93% FS。这时候如果只把零点拨回 4.000 mA,末端仍然差 0.148 mA,读数从中段就开始偏,越接近末端错得越多。
顺序是先补跨度到 16.000 mA,再移零点。反过来做,补跨度的时候零点又会被带跑,越调越乱,这是返工最常见的原因。
零点与量程:调传感器,还是调控制器
两个位置都能改,改的不是一回事。
- 传感器侧。4 mA 与 20 mA 分别对应哪个机械位置,模拟量型号在订货时就按行程定下来了,出厂按单支标定。要现场重设这个刻度,19 系列的 1700 951 018 编程器能做——把机械起点设成 4 mA、末端设成 20 mA,改的是传感器自己的输出刻度,控制器里的缩放公式不用动,操作顺序见 编程器设定起点与终点。18 系列、17 系列这类型号不走编程器,现场靠控制器侧缩放:先量电流,看偏差落在零点还是跨度上,再决定调哪一头。
- 控制器侧。传感器完全不动,直接改 PLC 里的缩放系数与偏移量。只换了模拟量卡、卡的量程档位改过、或者原来的系数本来就是照上一支尺抄的,走这条路。
不要两头一起调。现场最容易出现的局面是:传感器放了一点,控制器又补了一点,两个人都以为自己对,下次换件谁也说不清原始刻度在哪。改完要在记录上写清楚动了哪一头。
控制器侧:把电流代进斜率与零位
电流量完、决定动控制器那一头之后,最终要落到两个系数上。这套算式与电压输出完全一样,只是读数从伏特换成毫安。
- 斜率 = 实际行程 ÷(I₁ − I₀),单位 mm/mA。
- 零位 = 斜率 × I₀,单位 mm。
- 位移 = 斜率 × I − 零位。
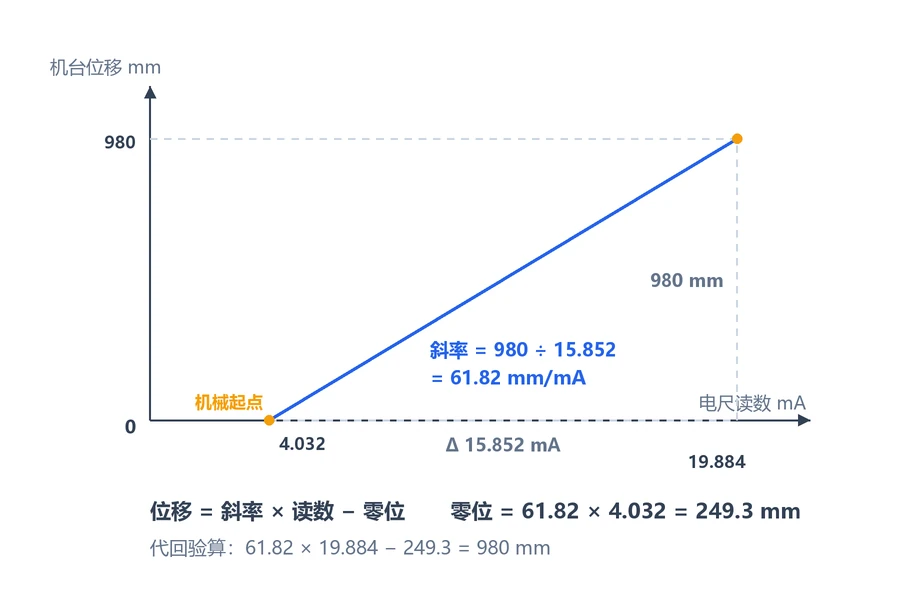
代入前面那组数:I₀ = 4.032 mA、I₁ = 19.884 mA,实测行程 980 mm。斜率 = 980 ÷ 15.852 = 61.82 mm/mA,零位 = 61.82 × 4.032 = 249.3 mm。任意读数代进第三式即得毫米位置,用 I = 19.884 验算,61.82 × 19.884 − 249.3 = 980 mm,闭合。
不要拿"量程 ÷ 16 mA"当斜率。按 980 ÷ 16 = 61.25 mm/mA 算,末端差约 0.9% FS,980 mm 行程上是 9 mm 上下,误差全部来自那 0.148 mA 的跨度不足。用实测两点算,跨度不足被吸收进斜率,读数才对得上。
填参数还有一个形式问题:有的控制器要"斜率加零位"两个系数,有的要"4 mA 对应下限、20 mA 对应上限"的端点式。两种写法数学等价,混填会得到一半的行程——把 61.82 填进"上限"栏的那种错误,读数会直接翻倍。
电压输出的场合公式一字不改:4-20 mA 落在 250 Ω 上就是 1-5 V,单位换一下即可;0-10 V 输出的传感器同样是两点读数、一个斜率一个零位。这套两点法的完整推导与原厂算例见 零位标定:机械基准加两点法,那里用的是 0.2 V / 9.5 V / 98 mm 的例子,本文只补电流口径的算例。
中间点只用来验证
两点定一条直线,两端对上,不代表中间也对。中间点用来判线性,不是用来调的。
让活塞走到行程 50% 的机械位置,读电流,标称 12.000 mA(按实际跨度算的中间,不是 8 mA 那种算术中值)。中点偏差超过 0.1% FS,说明这条链路不是单纯的零点与增益问题,按偏差形态分三种:
- 两端准、中间偏一个方向。测杆受侧向力弯曲,或缸筒与测杆不同轴。查同轴,见 磁环与测杆偏心超差判定。
- 两端偏、中间准。量程订大了,实际行程没走满,两个端点都落在有效量程的线性段之外。
- 中间某一段单独偏。机械侧的问题居多——缸内有台阶、缓冲段介入、磁环经过焊缝。缓冲对读数的影响见 行程末端缓冲区。
四个把校准做废的现场坑
- 表的内阻没算进去。拿 A 档或高内阻表串进 250 Ω 回路,20 mA 时表上压降 2 V 以上,实际电流被压到 19 mA 出头。这时候你把一支本来合格的尺调偏了,还留下了"新尺不准"的结论。
- 校准点落进死区。有效量程两端各有几十毫米盲区,在那一段里电流不动或者乱跳。把起点设在死区里,等于拿一个不变化的数当零点。
- 冷机热机只信了一次。油温从 30℃ 升到 55℃,测杆热膨胀和电子件温漂叠加,读数能差出零点几毫米。校准记录要注明当时的温度;温差大的场合冷热各测一次,把差值也写进去。
- 只校了电流,没校控制器里的数。电流全对,缩放系数还是旧的,读数照样错。最后一关必须回到 PLC 监视表看毫米数,不是看电流表。
校准记录怎么写
记录必须有原始电流,不能只写一句"已校准"。下次换件时,这张纸是唯一能复现刻度的东西。
| 点位 | 机械位置 | 实测电流 | 标称电流 | 偏差 | 判定 |
|---|---|---|---|---|---|
| 起点 | 活塞到底,机械基准 | 4.000 mA | 4.000 mA | 0 | 合格 |
| 中点 | 行程 50% | 12.004 mA | 12.000 mA | +0.025% FS | 合格 |
| 终点 | 留 20 mm 死区 | 19.996 mA | 20.000 mA | −0.025% FS | 合格 |
备注一栏别省:油温、表的内阻、负载电阻档位、动了传感器还是动了控制器。这四项写清楚,下一个人接手机台不用从头猜。
数字量输出不走这套,零点照样要设
SSI、CANopen、EtherCAT、PROFINET 输出的是数字位置,没有 DAC,也就没有 4 mA 与 20 mA 的零点增益问题。它们要做的是另一件事:把机械起点对应到某个位置值上。SSI 的时序与数据位、CANopen 的 DSP406 配置里各自有做法,原理一样,工具不同。
输出型式怎么选见 4-20mA 模拟量与 CANopen 的选型;模拟量两线、三线、四线怎么接见 两种输出的接线对照,18 系列 184(4-20mA)是这类现场最常用的一款。校准多久做一次、什么时候该送检,见 校准周期与三条判定线。
一句话的判据
串表量电流、始端看零点、跨度看增益、中点看线性、最后回控制器看毫米。五步走完还对不上,问题就不在电气侧了,去查机械。
常见问题
Q:4-20 mA 的零点能直接在传感器上调吗?
能,但先要分清改的是哪一层。19 系列用现场编程器 1700 951 018 把机械起点设成 4 mA,改的是传感器自己的输出刻度,控制器里的缩放系数不用跟着动。反过来只改控制器系数,传感器输出没变,换一支尺之后系数就不再适用。两头都动,等于没有基准。
Q:万用表量出来的电流,为什么和 PLC 里算出来的对不上?
常见两个原因。一是表的内阻吃掉了回路电压,20 mA 时几十欧就能压掉零点几毫安;二是 PLC 内部采样电阻不是你以为的那个值,250 Ω 和 500 Ω 换算出来差一倍。先把表串在供电正端量一次,再看不带表时 PLC 的原始值,两个数一起比才说明问题。
Q:校准和标定是一回事吗?
现场常混着叫,实际是两件事。标定是建立机械位置与输出值的对应,定零点、定满度,换件和拆装之后必须重做;校准是验证并修正已经建立的对应关系,可以在不动机械的前提下用两点或三点复核。周期、执行人、要带的工具都不一样。
Q:换了 PLC 模拟量卡,传感器要重新校准吗?
传感器不用动,卡要重新对。采样电阻、量程档位、AD 位数都可能变,原来的缩放系数不再成立。做法是先量实际电流确认传感器输出没变,再按新卡的档位重算系数,中间点复核一次,不要直接沿用旧参数。
相关产品
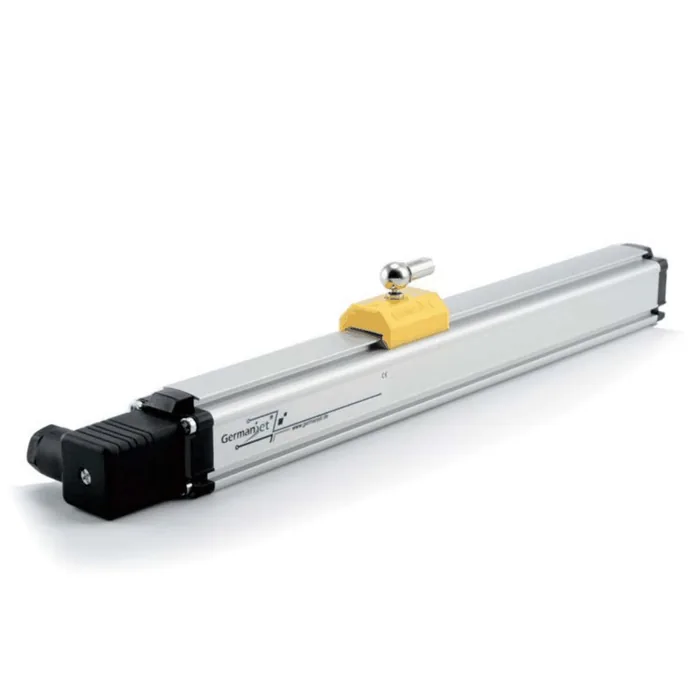
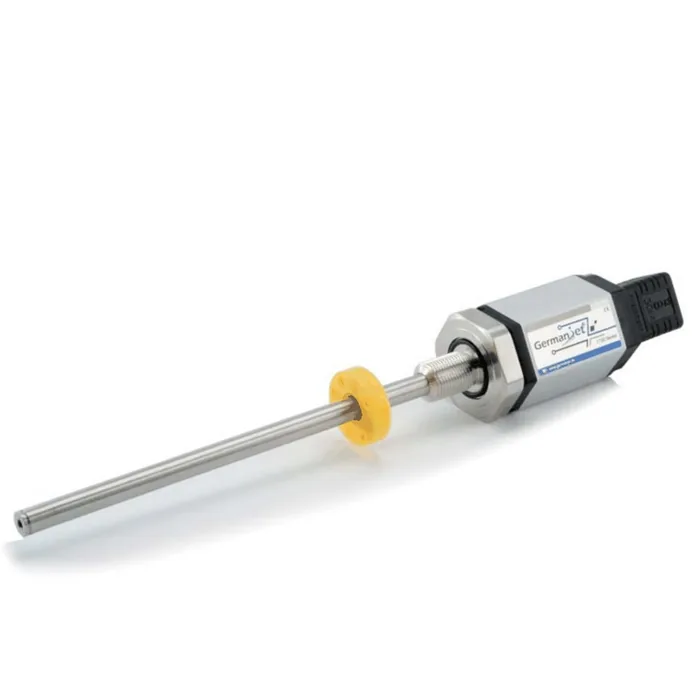
这篇讲的问题,说到底都绕不开磁致伸缩位移传感器本身。磁致伸缩位移传感器产品中心按行程、安装方式与输出接口把全部系列排开,选型从这里进最省事。
← 返回行业动态