2026-05-07 · 产品知识
船舶舵机与舱盖油缸位移
船上航行途中换不了传感器,舵角漂了就是安全事故。舵机反馈以度为单位,长期不漂、掉电不丢比微米精度要紧;盐雾主要攻击接头和电缆护套,接插件选高防护、走线朝下留滴水弯。这篇把舵机油缸、舱盖跳板、可调螺距桨三类机构分测点排好,舵机这种关键回路按双通道冗余配,一路失效另一路还能读,安装支架要防松。
Germanjet 行业动态、技术文章与资讯
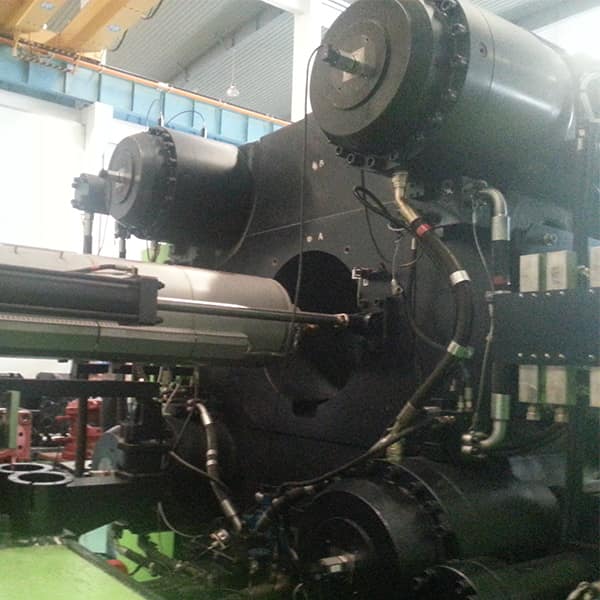
船上航行途中换不了传感器,舵角漂了就是安全事故。舵机反馈以度为单位,长期不漂、掉电不丢比微米精度要紧;盐雾主要攻击接头和电缆护套,接插件选高防护、走线朝下留滴水弯。这篇把舵机油缸、舱盖跳板、可调螺距桨三类机构分测点排好,舵机这种关键回路按双通道冗余配,一路失效另一路还能读,安装支架要防松。
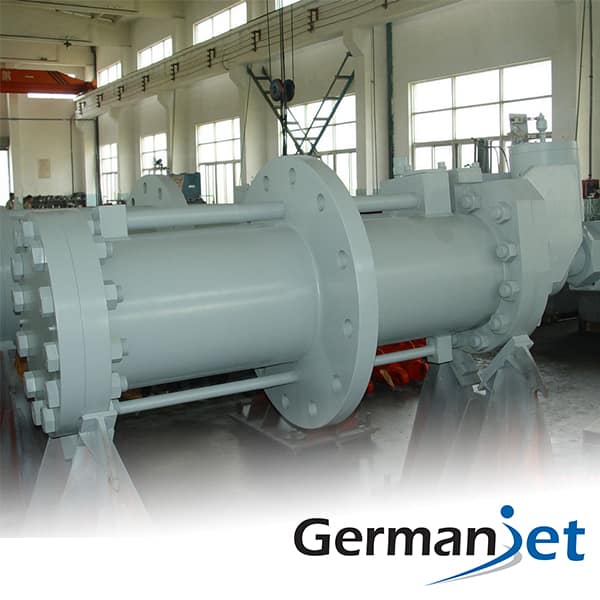
液压电梯装传感器第一步不是选型,是先看缸是单级还是多级。单级直顶柱塞缸有贯穿全行程的直通腔,测杆从缸底深孔装入;多级伸缩缸内部根本没有这种腔,多磁环也穿不过去,只能改外置式沿导轨布置。这篇讲清平层闭环怎么吸收油温漂移,10~50μm档够,绝对位置断电可读,困人救援直接调轿厢位置,井道底坑防护取IP67以上。
激光切割的金属粉尘带磁性,跑几周后开始跳变,八成是它吸在磁环上了。主运动轴由伺服光栅闭环,本传感器补位交换台、Z轴调焦和夹具——Z轴1~5μm档管焦点,交换台20~50μm档管长行程。这篇把四类测点排清楚:杆体远离排烟落屑路径加金属罩,信号电缆和焊接大电流分槽走,屏蔽层控制柜侧单端接地,焊接飞溅工位直接改油缸内置。
盾构机掘进姿态不是单个推进缸说了算,是上下左右分组行程差算出来的。多缸每缸走一路模拟量,控制柜端子和电缆槽先压垮;分区就近设远程I/O或总线节点,一条线把同区油缸位置汇总回去,线量自然降。这篇讲清隧道高湿泥浆环境为什么必须内置式绝对位置,防护IP67以上、冲洗区IP69K,偶发丢数先查接头密封再查终端电阻。
木粉不会立刻搞坏传感器,它是慢慢堵磁环、慢慢改间隙。热压板厚由压板闭合位置定,大幅面压机要同型号多点监视平行度;数控送料定位加一路直接测执行端,能消掉丝杆背隙和断电回零。这篇给你两条线的安装要点:杆体装机构下方或侧面避开正上方落尘,加防尘罩,接头IP67朝下,湿区选13系列,清磁环端面写进周保养。
洁净室里传感器不是怕泥水,是怕自己掉颗粒。磁环和杆体非接触无摩擦,原理上不生磨损颗粒,电刷和钢丝方案做不到;半导体短中行程取1~10μm档就够,分辨率一味拉高反而把系统噪声放大成读数抖动。这篇讲清不产尘、低噪声、24小时连续运行三条要求,湿法区按实际介质选IP67或IP68,EtherCAT分布式时钟让多轴同一时刻采样。
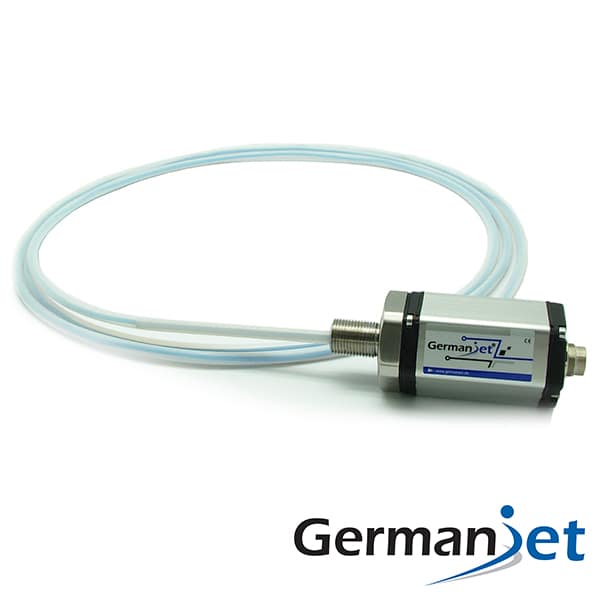
汛期断电闸门位置说丢就丢,这在调度上是要命的。磁致伸缩位移传感器输出绝对位置,上电即读原开度不用回零;数米跨距用19F柔性杆整体测,0.02%FS在5m上约±1mm,对厘米级开度完全够。这篇把钢丝绳编码器、旋转编码器加卷筒、油缸直测三种做法摊开比,接头IP67朝下做滴水弯,户外还要加浪涌保护和防凝露。
大风工况下增量式传感器要回零才能恢复运行,这个动作本身就是风险。风电变桨的桨距角由变桨油缸行程换算,顺桨保护要的就是掉电后立即可读当前位置;轮毂里持续振动、宽温、强电磁,上塔一次换件成本远高于器件本身。这篇讲清为什么优先油缸内置:杆体藏进活塞杆深孔,CANopen一条总线挂三桨节点,安全等级高的机型评估16R双通道冗余。
挖机装载机上装传感器,先别盯精度,先问能不能活过仨月。泥水飞石高压冲洗加宽温颠簸,13系列移动液压型抗振25g、抗冲击100g、IP69K才扛得住;末端精度经连杆放大后三缸行程误差才真正算得出来,10~50μm档已经够。这篇给你姿态解算、限位保护、工时采集三类用途的测点表,整车CANopen直接挂网络,不用单独走模拟量。
硫化工艺以分钟计,传感器漂一点整模胶料就废了。橡胶硫化机长期泡在高温辐射和蒸汽里,选型第一约束是稳定不漂,其次才是分辨率;电子头怕热,靠近模板的机型选19D分体式把电子头挪走。这篇讲清位移和温度压力怎么共控一条曲线,保压段位置缓慢变化往往先于质量问题出现,10~20μm档配±0.002mm重复精度已经够闭环。
0.02%FS在4m量程上就是±0.8mm,很多人没先做这步换算就下单。AGC压下缸要重复精度±0.002mm、分辨率1~5μm,刷新率快于位置环;活套、推床、移钢机数米行程得用19F柔性杆,刚性杆跨距大要加中间支撑。这篇把压下缸和长行程机构两类需求拆开讲,还提醒氧化铁皮里的磁性粉尘会吸在磁环端面上,清磁环得写进周保养。
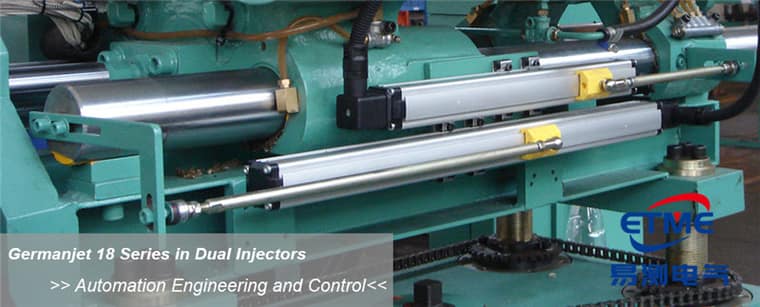
锁模力和射胶量都不是直接量出来的,是从模板位置和螺杆行程换算的。螺杆侧建议按1~5μm选档,重复精度±0.002mm、非线性<0.02%FS才撑得住护模判据;开合模、射台、螺杆计量、顶出四个测点精度档差得远,不能一刀切。这篇把四路分辨率、安装形式和信号形式一次排清:老机就近接4~20mA或0~10V,多轴走CANopen,电缆别和加热圈同槽。