2026-10-26 · 技术洞察
液压缸爬行的位移曲线特征:三类波形对应三种成因
爬行在机台上要靠手摸、靠听,等人能感觉到时,密封和导轨往往已经磨了一阵。位置曲线能在更早的阶段把它显出来,前提是曲线本身不是被采样和滤波造出来的假象。阶梯状、锯齿状、匀速段缺失,三种波形分别指向摩擦、流量脉动和间隙三类成因,排查顺序也各不相同。本文先讲怎么排除测量侧,再讲三类波形怎么读,以及要把曲线采到能看,采样率、时长、触发这三个参数该怎么定。
Germanjet 行业动态、技术文章与资讯
爬行在机台上要靠手摸、靠听,等人能感觉到时,密封和导轨往往已经磨了一阵。位置曲线能在更早的阶段把它显出来,前提是曲线本身不是被采样和滤波造出来的假象。阶梯状、锯齿状、匀速段缺失,三种波形分别指向摩擦、流量脉动和间隙三类成因,排查顺序也各不相同。本文先讲怎么排除测量侧,再讲三类波形怎么读,以及要把曲线采到能看,采样率、时长、触发这三个参数该怎么定。
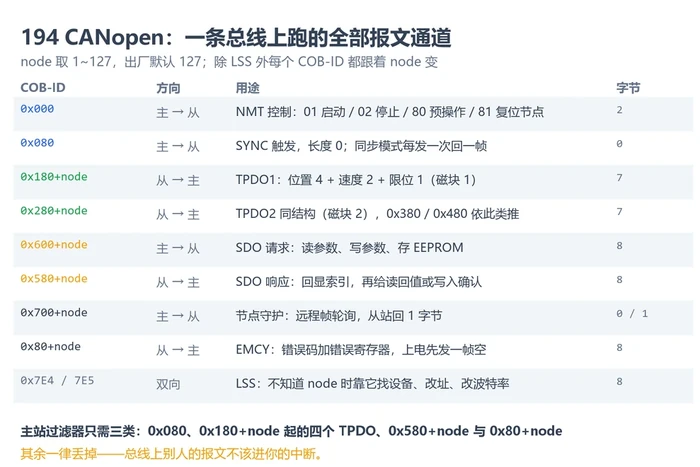
PLC 里填一下节点号就能读数,换成自制板子全部消失。这篇按 Germanjet 德敏哲 194 系列的对象字典,给出单片机主站要用的命令字、状态机与字节序处理,并标出哪些索引是该品牌专有、不能照搬到别家。
信号线和动力线同槽是现场最常见的干扰来源,但“不能同槽”这句话太粗,落到施工上还是不知道怎么做。文章给出分槽的具体间距、交叉时的处理、屏蔽层单端双端的选择依据,以及改造后怎么验证真的改对了。
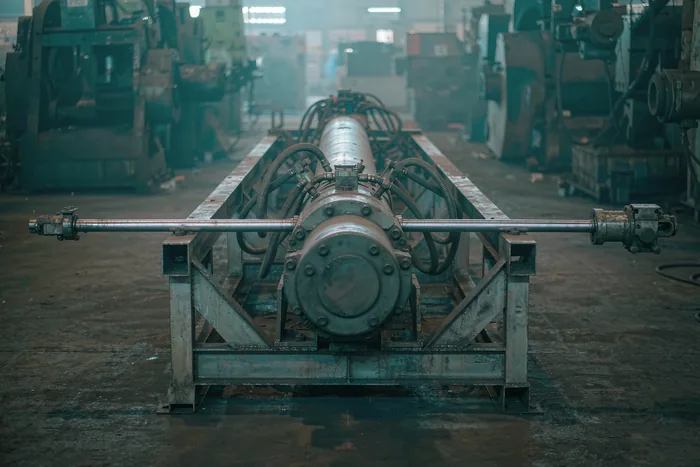
行程一长、又只能水平装,测杆中间那段一定会往下走一点。这不是产品缺陷,是悬臂结构的必然结果。下垂带来两个后果,轻重完全不同:磁性滑动件与测杆在中间段的间隙变差,会先表现为偶发丢数、再表现为磨损;而沿弧线测量的行程与直线行程之间那点差异,只在长行程、高精度闭环里才需要算。本文把下垂量的三个可控变量、三条处理路子,以及垂直和倒装时真正该关注的东西分开讲。
磁环装反不会立刻坏,但读数会变得不可信。文章给出四种现场能看到的异常表现、两个不用拆机就能判断极性的动作、纠正时要注意的三处细节,以及磁环丢失或更换时怎么确认规格对得上。
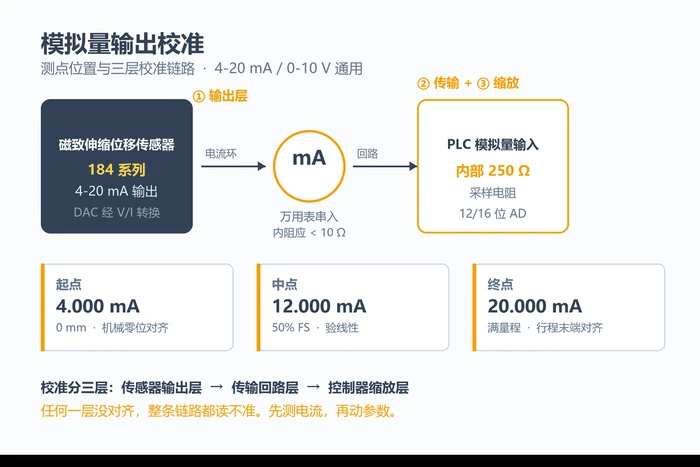
换一支同型号的尺,PLC 里读到的毫米数差了 3 mm,程序一行没动。校准要处理的是输出层、传输回路层与控制器缩放层三段误差,先把电流量出来,再决定动哪一头。
磁环跑到有效量程之外会发生什么,站内此前没有专门讲过。文章把三种表现分开说:撞进盲区、越过电子仓端、长期贴边运行,各自的读数特征与损伤程度不同;给出四条预防动作和一条验货时的核对方法。
通讯通了、数也在变,可它是一串整数,不是毫米。换算这件事只有三个参数:满量程对应多少个计数、零点偏移了多少、方向对不对。麻烦在于这三个参数分散在三个地方——尺的固件里、程序里的系数、以及机械基准上,三处对不齐就会出现"能动但不准"。模拟量、SSI、总线、Start-Stop 四种输出的原始数形态各不相同,本文分开讲各自的换算入口,以及整数运算里怎么不把精度提前丢掉。
这支传感器测的是一条直线上的位置,不是转角。文章说清三件事:为什么旋转测量在原理上走不通、确实要测角度时该换什么方案、以及选型时怎么用三个动作快速分清量的是长度还是角度。
现场把"校准"当成一件事,才会出现"每年送检一次、装上去还是对不上"的局面。零点标定、精度校准、比对验证其实是三件事:周期不同、执行的人不同、要准备的工具也不同。零点在动过安装、拆过磁环、换过尺之后就必须重做,跟年限无关;精度那一段要看实际漂移量,而不是套一个年限。本文把三条判定线、现场能自己做的两项活,以及送检回来之后必须补的步骤列清。
磁致伸缩液位传感器和位移式在结构上只差一个零件——套在测杆上的滑动件从磁环换成浮球。这个替换带来一连串连锁差异:测出来的是液面相对安装基准的高度,不是某个机械件的行程;零点不由传感器决定,而由罐顶法兰密封面或柔性尺展开后的固定方式决定;介质的密度、介电常数、气相压力都不直接进读数。本文把三种安装形态分别对应哪种罐讲清,并列出分层界面、挂料介质、剧烈搅拌这几类不该选它的场合。
射胶转保压的那一下,决定了模腔里到底打进去多少料。切换靠时间、靠压力还是靠位置触发,直接决定制品重量的分散度:时间触发受油温与黏度影响,压力触发受压力波动与检测滞后影响,位置触发只认螺杆走到的那个点。这篇讲清三种方式的实际差别、切换点该由什么定、切早切晚各出什么缺陷,以及验证切换点最省事的办法。现场最容易被忽略的一点,是换过反馈装置以后切换点必须重新确认。