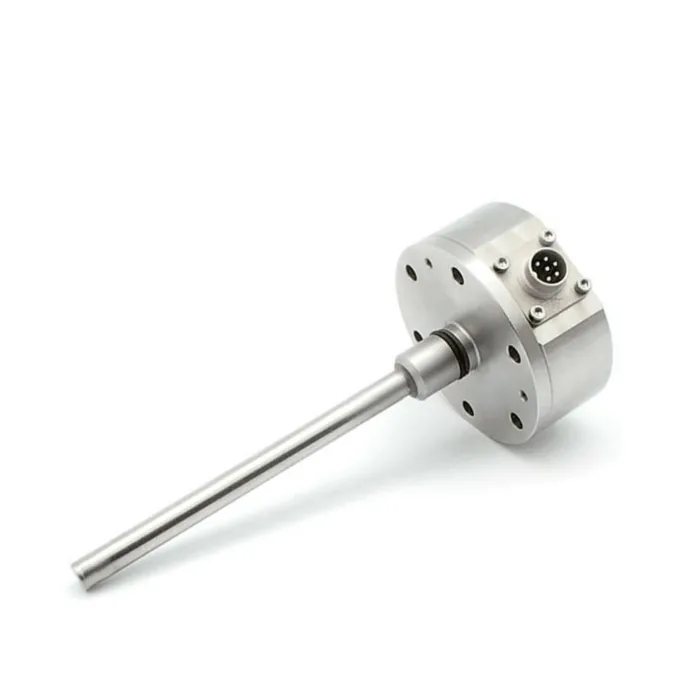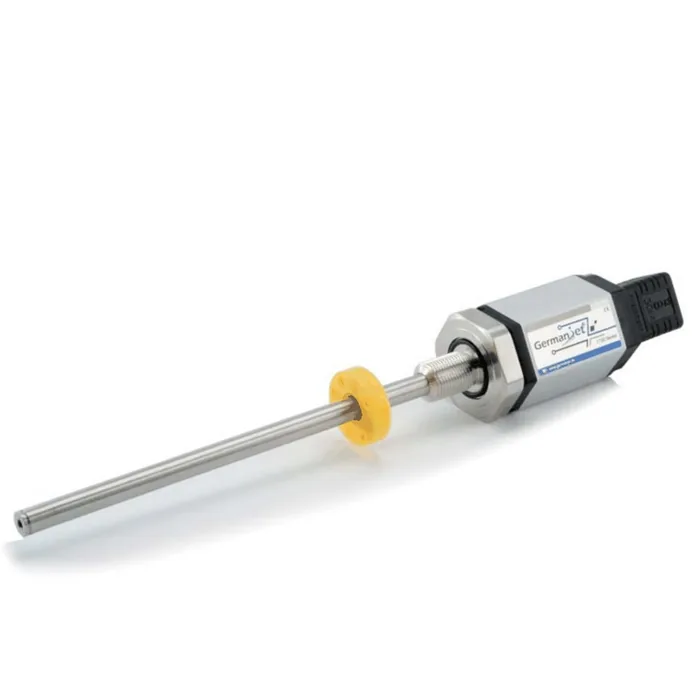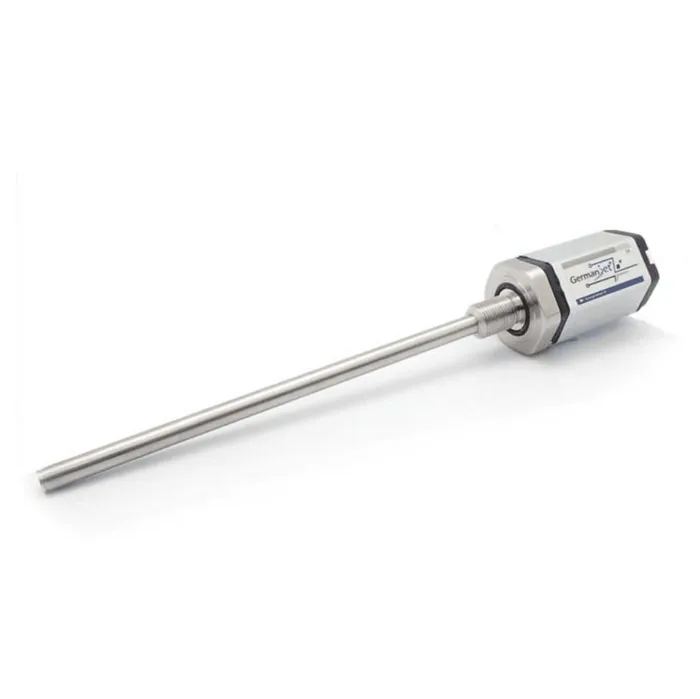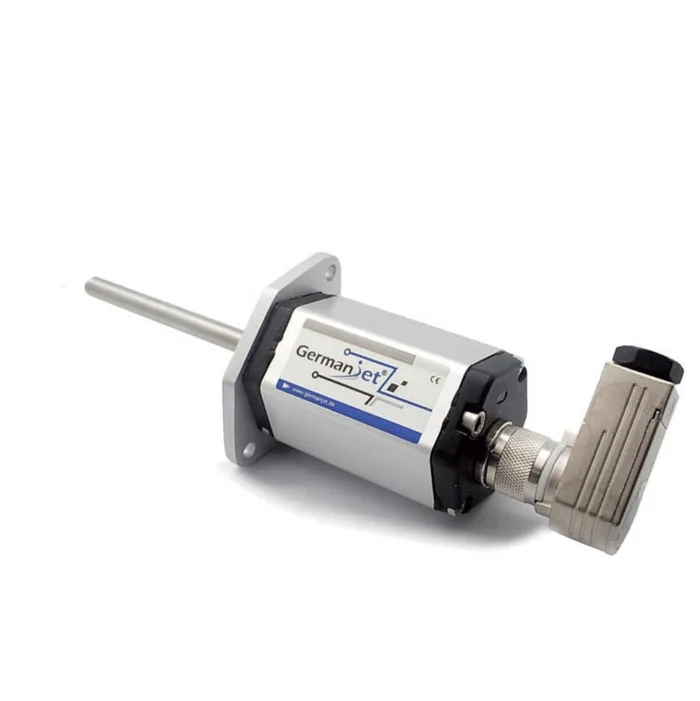
注塑机调模和座台要不要装磁致伸缩位移传感器:这两处和射胶、合模不是一回事
配注塑机电子尺,很多师傅的做法是:射胶、合模、顶出配完就收工。调模和座台这两处要不要上,往往是照抄隔壁机型,别人有就有,别人没有就空着。
这两处和射胶、合模确实不是一回事。调模量的是模厚,座台量的是注射座进退,都不是"工件走多远"这类量。想清楚它们要测什么,要不要装、装哪种,答案自己就出来了。
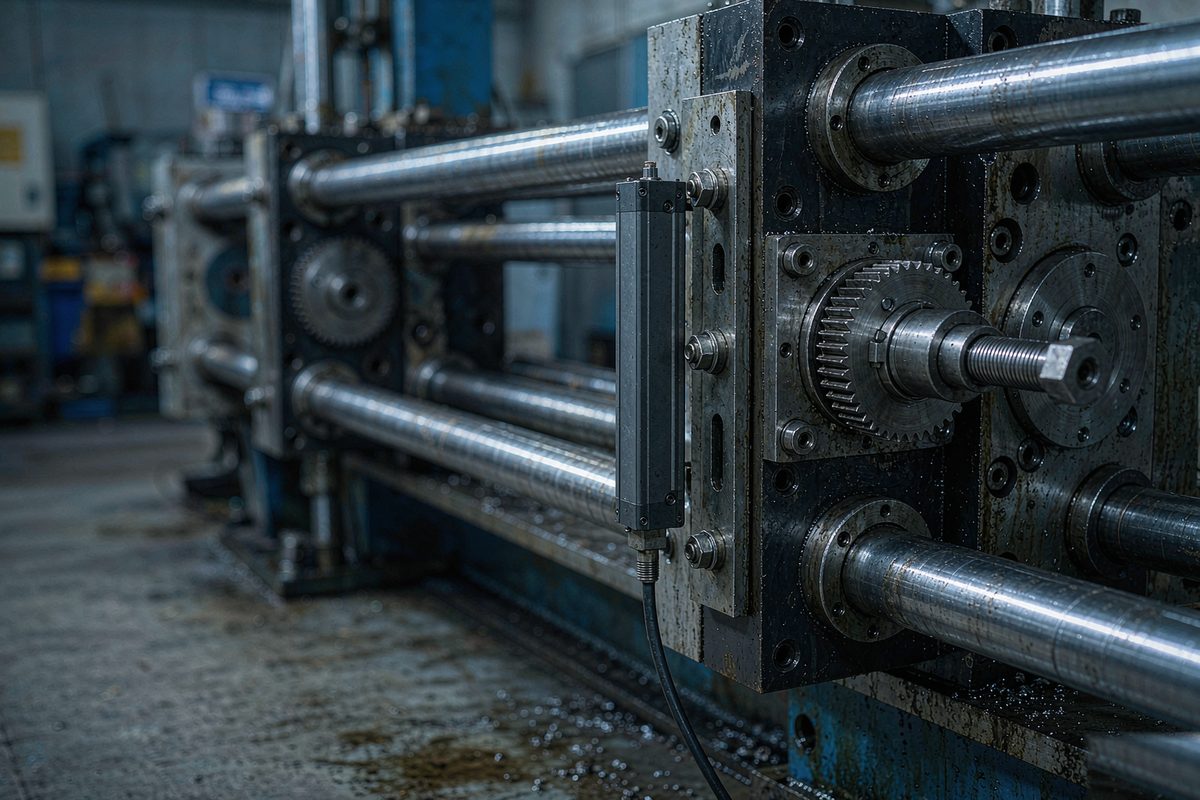
一、注塑机上到底有几个位置测点
标准机的常规配置是三处:射胶(螺杆位置)、合模(开模行程)、顶出(顶杆行程)。全闭环或自动化程度高的机型会多加两处:调模和座台。
这三处的分工,在一台机器用几支位移传感器里已经按工位拆过——射胶要求最高,合模次之,顶出再松一档。真正容易被含糊过去的,是后面加的那两处。
为什么它们总是被含糊?因为这两处的量,传统上不用磁致伸缩位移传感器也能拿到,而且拿到的精度对工艺来说够用。要不要升级,取决于具体机型和使用方式,不能一刀切。
二、调模位置:量的是模厚,不是行程
调模机构的作用是改变动模板与定模板之间的距离,也就是模厚,好让不同厚度的模具都能合到位。驱动一般是调模马达带动调模齿轮组或调模螺母。
这里要测的量有两个,性质完全不同:
- 模厚值——当前两模板之间的实际距离,是个"尺寸",要求的是准确和可重复,不是快。
- 调模是否到位——一个状态量,只要有明确的"到了"和"没到"。
前者决定工艺参数怎么设、锁模力落在什么范围;后者是安全联锁用的。传统做法里,模厚值靠调模圈数计数换算,到位状态靠接近开关。两者都不需要毫秒级的响应。
三、座台位置:精度要求最低的一处
座台(射台)带着整根料筒前后走,前进时让喷嘴贴合模具浇口,后退时脱开以便清料和换料。
对绝大多数机型来说,座台只要两个位置:贴合到位和后退到位,中间的移动过程不需要连续监测。所以传统配置就是两个限位开关,连行程都很少显示。
精度要求上,射胶侧经常要按微米级选档,座台这一处到毫米级就够——它影响的是喷嘴接触的可靠性,不参与计量换算。这条差距,是判断要不要给它配高端检测的前提。
四、这两处为什么传统上不用磁致伸缩位移传感器
三个原因叠在一起,让设计时默认跳过它们。
量本身不连续。到位就是个开关量,用连续输出的磁致伸缩位移传感器去测一个开关量,属于能力过剩。
空间和成本。调模机构那一侧本来就被齿轮组和锁模结构占满,加测杆要考虑安装面和走线;座台方向的行程短,可选的形式也有限。
能凑出来。模厚靠计数、到位靠限位,两种做法都便宜、都是几十年的成熟方案,出问题的概率确实低。
所以结论不是"这两处该装",而是"默认不装是合理的"。真正的判断点在于,你的使用方式有没有让这些老办法开始不够用。
五、出现这三种情况,才值得上
- 频繁换模,而且要求自动调模。手动调模靠人和经验,换一次模要试合几次;自动调模需要系统知道当前模厚数值和调模机构走了多少,才能一次算到位。这时候模厚必须是个实时可读的量,而不是靠圈数推算。
- 模具保护要求高,或者要留工艺记录。薄壁件、精密件的模具,锁模力窗口很窄,模厚偏一点就可能压伤模面。需要把模厚与座台位置写进工艺参数、跟着批次存档的场合,离散的限位信号就不够用了。
- 老机型电气改造,原有计数或限位已经不可靠。老设备的调模计数多半是机械计数器或接近开关,磨损后跳数、丢数常见。改造时如果控制器已经支持模拟量或总线输入,直接上一路位置检测比修计数器更省事,路径与二板机、全电动注塑改造里"不动油缸加检测"的思路一致。
六、选型能比射胶松多少
| 工位 | 测什么 | 精度档位 | 常用形式 |
|---|---|---|---|
| 射胶(螺杆位置) | 螺杆位移,参与计量换算 | 微米级重复精度 | 磁致伸缩位移传感器,短行程高响应 |
| 合模(开模行程) | 模板行程 | 丝级到十丝级 | 磁致伸缩位移传感器,扁平电子仓省空间 |
| 顶出(顶杆行程) | 顶杆位移 | 十丝级 | 短量程紧凑型 |
| 调模(模厚) | 两模板间距 | 十丝级即可 | 磁致伸缩位移传感器或计数换算 |
| 座台(注射座) | 进退位置 | 毫米级即可 | 限位开关,必要时上测量装置 |
把档位排开就清楚了:调模和座台这两处,选型可以从射胶那档往下放得很松。重复精度做到十丝级甚至毫米级就够,也不用追高刷新率——毕竟调模本身是慢动作,座台也不需要连续跟踪。
松下来的部分可以换到别的地方去:防护等级按车间环境往上提,量程按机构实际行程留足余量,安装形式迁就现有空间。这两处的选型逻辑是"够用且装得下",不是"越好越好"。各处的完整参数口径见注塑机锁模力与射胶量闭环里的测点对比。
这两处的反馈一旦进环,闭环里内外两环的分工就绕不开了,可以对照伺服阀闭环里为什么要两支反馈。
七、装这两处,最容易做错的两个地方
- 测模厚却把测点放在调模丝杆上。丝杆转了多少不等于两模板之间现在是多少——齿轮组的间隙、螺母的磨损都会体现在两者差值里。要测模厚,反馈点就应该落在动模板或与它刚性相连的零件上,这跟装位置就是定基准是同一个道理。
- 给座台选了照搬射胶的规格。座台行程短、精度要求低,照搬射胶那档选型会有两个后果:多花的钱没有用处,长测杆在小空间里反而不好固定。这一个工位该按自己的行程和空间单独定。
工程师实操小贴士
- 判断调模要不要升级,先数一下这台机器一个月换多少次模。低频换模的机器,把调模做到实时可读,收益很难覆盖改造工作量。
- 调模测点的机械基准,建议在装配阶段就用卡尺实测一次两模板间距,把这个数当作标定基准存进控制器。以后核对时可以随时复现,不用重新拆装。
- 座台这一类短行程工位,测杆固定端尽量选在不动的一侧,让磁环跟着运动件走。反过来做,电缆要跟着往返,寿命会明显短于预期。
- 防震固定件的做法对这两处同样适用,尤其座台前进时的接触冲击。夹片安装的数字口径见防震夹片安装指引。
常见问题
Q:注塑机上到底有几个位置测点,调模和座台算不算标配?
标准机常规是射胶、合模、顶出三处。调模和座台属于扩展测点,全闭环或自动化程度高的机型才会加。多数机型上,调模靠计数换算模厚、座台靠限位开关判断到位,两种做法都能满足工艺要求。
Q:调模位置要测的到底是模厚还是调模行程?
两者性质不同。模厚是两模板之间的实际距离,是个尺寸量,用于设定工艺参数与锁模力范围;调模行程是机构走了多少,用于到位判断。如果测点放在调模丝杆上,得到的是行程,不等于模厚——齿轮间隙与螺母磨损都会让两者产生差值。
Q:调模和座台的位移检测,精度要选到多少?
比射胶低一个量级就够。调模到十丝级即可满足模厚设定与模具保护的需要,座台到毫米级就能判断喷嘴接触是否可靠。两处都不参与计量换算,也不需要高刷新率,选型余地比射胶大得多。
Q:什么情况下这两处才值得上磁致伸缩位移传感器?
三种情形:需要自动调模、换模频繁;模具保护窗口窄或要把模厚写进工艺记录;老机型改造时原有计数与限位已不可靠。这三种情况下,离散的开关量或推算值不再够用,连续可读的位置量才有意义。